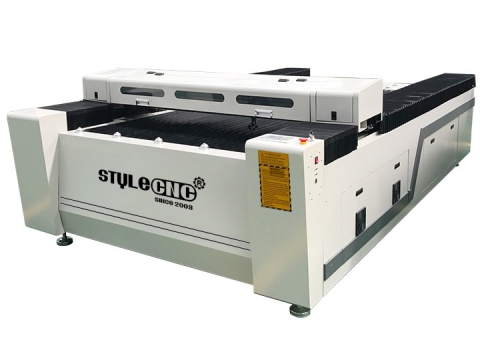
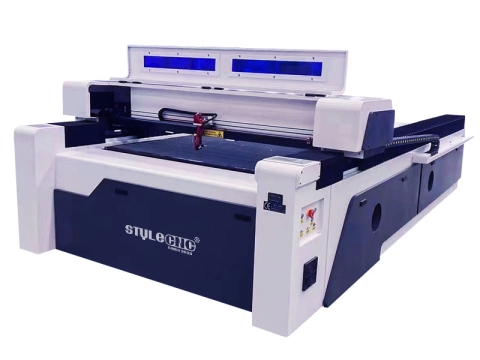
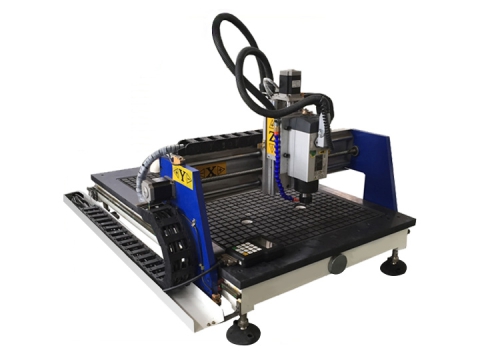
4-aksa ATC CNC-frezmaŝino kun aŭtomatigita ilŝanĝilo
Jen filmeto pri 4-aksa ATC CNC-frezmaŝino kun aŭtomata ilŝanĝilo kaj peza ŝtala strukturo, kiu estas desegnita por kurbaj surfacoj en ŝrankoj, pordoj, ornamaĵoj.
La filmeto montras kiel agordi kaj uzi CNC-frezmaŝinon kaj CO2 kombinaĵo de lasermaŝinoj, kiu estas multfunkcia CNC-maŝino kun kapabloj de CNC-frezado, lasera gravuraĵo kaj lasera tranĉado.


Video-Indekso:
00:00:00,000 - 00:00:03,000
Saluton al ĉiuj.
00:00:03,000 - 00:00:09,089
Ni montru kiel agordi kaj uzi CNC-frezmaŝinon kaj CO2 kombinaĵo de lasermaŝinoj?
00:00:13,151 - 00:01:39,412
Kontrolu ĉiujn akcesoraĵojn kun la CNC-frezmaŝino:
a. 2 malalt-potencaj akvopumpiloj: Unu estas uzata por malvarmigo de la spindelo kaj la alia estas por malvarmigo de la lasertubo.
b. Unu altpotenca akvopumpilo estas uzata por malvarmigi ilojn.
c. Unu malgranda aerpumpilo estas uzata por blovi la ajuton dum lasera gravurado kaj tranĉado.
d. Unu lasertubo, kontrolu la pakaĵon, kontaktu nin por interŝanĝo ĝustatempe kiam ĝi estas difektita.
e. La ilarkesto inkluzivas CNC-frezmaŝinan regilon (DSP), ilsensilon, uzantmanlibron, sesangulan ŝraŭbilŝlosilon, rezervan limŝaltilon, diversajn tipojn de ilteniloj, spindelan ŝraŭbilŝlosilon kaj materialpremplaton.
00:01:52,185 - 00:02:00,047
Kunmetu la trenĉenon flanke (ĝi estis forigita pro la liverpostuloj).
00:02:22,457 - 00:02:25,378
Krampo por fiksi la ĉenon.
00:02:52,983 - 00:02:56,289
Konekti la ĉenon al la supro.
00:03:18,043 - 00:03:22,766
Elprenu la laseran tubon kaj kunmetu ĝin sur la krampo.
00:03:45,987 - 00:03:50,609
Kontrolu ĉu la elirejo de la lasertubo estas pura.
00:03:53,257 - 00:03:58,284
Direktu la lumelirejon de la lasertubo al la reflektoro.
00:04:18,488 - 00:04:24,933
La distanco inter la lasera tubo kaj la spegulo estas ĉirkaŭ 100-200mm.
00:04:40,054 - 00:04:48,422
Konekti la malvarmigan akvotubon.
Trempu la hoson per lubrikaĵo aŭ akvo kaj plene konektu la hoson al la interfaco.
00:04:52,204 - 00:04:58,516
Poste turnu la laseran tubon tiel, ke la akvenirejo estas malsupren kaj la akvenirejo supren.
00:05:07,999 - 00:05:12,621
Metu molan spongon en la krampon kaj fiksu la laseran tubon.
00:05:31,083 - 00:05:40,767
Konekti la alttensian linion de la lasera elektroprovizo al la alttensia fino de la lasera tubo. (Pozicio de la akvenirejo)
00:05:54,319 - 00:05:58,536
Post streĉado, kunmetu la kaŭĉukan kovrilon.
00:06:06,318 - 00:06:11,041
Kunmetu la malalttensian linion ĉe la elireja pozicio de la lasero.
00:06:31,529 - 00:06:38,784
Post kiam la lasero estas kunmetita kaj riparita.
Kunmetu la ĝeneralan protektan kovrilon.
00:08:24,624 - 00:08:28,639
Kunmetu la DSP-regilon kaj la ilsensilon.
00:08:49,531 - 00:08:53,951
Enigu la signaldraton de la dekstra flanko de la kontrolskatolo.
00:09:01,174 - 00:09:04,075
Enigu la havenon kaj riparu.
00:09:21,222 - 00:09:25,540
Kunmetu la regilon kaj streĉu la fiksajn ŝraŭbojn.
00:09:37,827 - 00:09:44,373
Kunmetu la malvarmigan akvopumpilon de la spindelo kaj la malvarmigan akvopumpilon de la lasertubo.
00:10:13,162 - 00:10:17,683
Konektilo de akvotubo konektanta la elirejon de la akvopumpilo.
00:10:28,248 - 00:10:31,959
Metu ĝin en akvujon kun pura akvo.
00:10:39,993 - 00:10:47,263
Grupo de ruĝaj akvotuboj. Ĝi konektas la akvoeniron kaj eliron de la ĉefa ŝafto.
00:10:47,263 - 00:10:55,834
Konekti unu el la akvotuboj al la akvopumpilo.
Ĝi ne distingas inter akvoeniro kaj eliro.
00:10:56,395 - 00:11:01,625
Metu la alian en la akvocisternon.
00:11:02,572 - 00:11:07,802
Uzu alian akvopumpilon por konekti la akvotubon de la lasertubo.
00:11:10,469 - 00:11:16,813
La akvotubo de la lasertubo distingas la akvoeniran tubon kaj la akvoelirejon.
00:11:17,237 - 00:11:24,796
Se la akvotubo estas kunmetita inverse.
La lasera tubo ne funkcios.
00:11:35,478 - 00:11:40,202
Estas elektra konektilo por la akvopumpilo maldekstre de la CNC-frezmaŝino.
00:11:50,046 - 00:11:57,605
Kunmetu altpotencan akvopumpilon.
La funkcio estas malvarmigi la ilon dum tranĉado aŭ gravurado de ŝtono.
00:12:20,027 - 00:12:22,771
Metu ĝin en la lavujon ĉe la fino de la CNC-maŝino.
00:12:31,221 - 00:12:37,475
Konektu tiun dikan akvotubon al la granda akvopumpilo.
Nur unu dika akvotubo.
00:12:38,331 - 00:12:42,155
Kiam vi ĉizas aŭ tranĉas ŝtonon, ŝaltu ĉi tiun pumpilon.
00:12:57,512 - 00:13:01,201
Konekti la respondan elektrofonton al la maŝino.
00:13:10,955 - 00:13:19,325
La maŝino estas dividita en 380 voltojn. LLLN, 3 varmajn dratojn kaj neŭtralan draton.
00:13:24,309 - 00:13:38,978
220 voltoj. LN, varma drato kaj neŭtrala drato.
(Notu, ke ĝi ne estas 110V L N. Ĉi tiu maŝino ne subtenas 110V tension).
00:13:47,079 - 00:13:52,838
Kaj 3 220 voltoj, LLL, 3 varmaj dratoj.
00:14:07,300 - 00:14:10,584
Turnu dekstrume por liberigi la haltilon de emergenza
00:14:15,619 - 00:14:18,215
Maldekstre estas la ŝaltilo de la maŝino.
00:14:19,444 - 00:14:24,387
Kiam la dua ŝaltilo montras maldekstren, ĝi estas en CNC-frezmaŝina reĝimo.
00:14:25,159 - 00:14:28,527
Kiam la ŝaltilo montras dekstren, ĝi estas en lasera reĝimo.
00:14:29,704 - 00:14:35,952
Unue ni montras al la reĝimo de CNC-frezmaŝino. Poste ni ŝaltas la maŝinon.
00:14:39,945 - 00:14:45,119
Post kiam la regilo ekfunkcias. Unue premu la butonon "Nuligi".
00:14:45,839 - 00:14:53,347
Eniru "Menuon" "Maŝina Agordo" "Pulso".
Kontrolu ĉu la pulso de la XYZ-akso estas ĝusta.
00:14:53,811 - 00:14:56,684
La pulsaj parametroj ĉi tie estas ĝustaj.
00:14:57,449 - 00:15:05,511
Se la pulso de la XYZ-akso estas 400.
Bonvolu kontakti la inĝenieron por modifi la parametrojn.
00:15:07,213 - 00:15:11,720
Nun ni premas la butonon "Nuligi" por reveni al la ĉefa interfaco.
00:15:12,658 - 00:15:17,165
Premu la butonon "HEJMO" por revenigi la maŝinon al ĝia mekanika origino.
00:15:21,208 - 00:15:25,715
La maŝino aŭtomate revenos al la malsupra maldekstra angulo de la labortablo.
00:15:36,665 - 00:15:41,172
Tiam vi povas premi XYZ+- por regi la moviĝdirekton de la maŝino.
00:15:52,954 - 00:15:58,954
Post kiam la maŝino povas moviĝi normale.
Movu la X-akson al la ekstrema maldekstro.
00:16:16,218 - 00:16:20,792
Celu la ŝaltilon dekstren. Ŝaltu la laseran reĝimon.
00:16:31,878 - 00:16:37,071
La maŝino aŭtomate moviĝos al la supra dekstra angulo de la labortablo.
00:17:00,159 - 00:17:04,461
Poste revenu al la komenca pozicio de la lasta lasera laboro.
00:17:23,345 - 00:17:27,558
Movu la pozicion de la lasera kapo per la lasera regilo.
00:17:48,848 - 00:17:53,738
Konfirmu, ke la malvarmiga akvo de la lasera tubo cirkulas normale.
00:18:14,373 - 00:18:16,776
Ŝaltu la malgrandan aerpumpilon.
00:18:29,874 - 00:18:33,582
Konekti la aeran elirejon al la pozicio de la lasera kapo.
00:18:44,443 - 00:18:47,438
Uzu akrilon por alĝustigo de la lumvojo.
00:18:56,745 - 00:18:59,918
Fiksu la akrilon sur la unuan reflektoron.
00:19:09,502 - 00:19:12,497
Premu la butonon "Pulso" sur la regilo.
00:19:28,865 - 00:19:32,929
Kontrolu ĉu la lasero brilas sur la centron de la spegulo.
00:19:45,039 - 00:19:46,697
Provu la duan spegulon.
00:20:13,970 - 00:20:18,301
Konfirmu, ke la lasero lumigas la centron de la dua spegulo.
00:20:29,233 - 00:20:39,891
Se la lasero ne lumigas la centron de la 2a spegulo.
Alĝustigu la ŝraŭbon de la unua spegulo por ke la lasero lumigu la centron de la dua spegulo.
00:20:47,002 - 00:20:51,206
Alĝustigu la supran reflektoron de la lasera kapo.
00:21:05,454 - 00:21:10,974
Unue, poste la lasera kapo ĉe la dekstra ekstremo de la maŝino. (Proksime de la dua spegulo)
00:21:20,034 - 00:21:23,692
Premu "Pulsu".
Bruligu lokon.
00:21:32,335 - 00:21:37,746
Movu la laseran kapon al la ekstrema maldekstro.
For de la dua spegulo.
00:21:42,825 - 00:21:46,660
Premu "Pulsu".
Bruligu alian lokon.
00:21:50,581 - 00:21:53,894
Se la 2 pafoj ne estas en la sama pozicio.
00:22:04,943 - 00:22:07,989
Alĝustigu la ŝraŭbon de la dua spegulo.
00:22:22,680 - 00:22:24,835
Fajrotesto denove.
00:22:39,993 - 00:22:47,027
Simile, unue movu la laseran kapon al la dekstra flanko de la maŝino.
Premu "Pulsu".
00:22:53,661 - 00:22:59,380
Poste movu la laseran kapon denove al la maldekstra flanko de la maŝino.
Premu "Pulsu".
00:23:31,932 - 00:23:35,067
Metu nur 2 pafojn en la saman pozicion.
00:23:48,334 - 00:23:55,657
La lasero devas esti surradiita ĉe la sama pozicio dufoje.
Kompletigu la laseran agordon ĉi tie.
00:24:32,073 - 00:24:34,315
Poste ĝustigu la laseron ĉe la ajuto.
00:24:44,385 - 00:24:48,100
Uzu glubendon por algluiĝi al la ŝprucilo.
Premu "Pulsu".
00:24:58,954 - 00:25:01,911
Kontrolu ĉu la truo estas en la centro de la ŝprucigilo.
00:25:23,784 - 00:25:27,751
Alĝustigu la ŝraŭbon de la tria spegulo.
00:25:28,374 - 00:25:41,667
Testu denove
00:26:25,064 - 00:26:31,673
Ĝis la lasero pafis el la centro de la ajuto.
Kompletigu la agordon de la lasera vojo.
00:26:45,549 - 00:26:47,672
Provu laseran gravuraĵon.
00:27:02,196 - 00:27:06,209
Uzu la USB-kablon por konekti la maŝinon al la komputilo.
00:28:09,854 - 00:28:15,038
Instalu laseran stirprogramaron - RDWorks V8.
00:28:44,385 - 00:28:47,457
Unue instalu la USB-pelilon.
00:29:09,764 - 00:29:17,291
Poste elektu la pozicion, kie la lasera kapo revenas al la origino.
Ĉi tiu maŝino estas supre dekstre.
00:29:22,363 - 00:29:23,510
Alklaku "Instali".
00:29:25,648 - 00:29:26,427
Alklaku "Eliri".
00:29:38,878 - 00:29:41,042
Malfermu la laseran programaron "RDworks V8"
00:29:49,812 - 00:29:54,115
En "UZANTO". "Legu" la parametrojn en la maŝino.
00:30:03,807 - 00:30:12,743
Se ĝi ne legeblas. Kontrolu ĉu la USB-kablo estas ĝuste konektita aŭ ĉu la laserregilo estas ŝaltita.
00:30:19,556 - 00:30:25,284
Poste enigu la vendistajn agordojn.
La pasvorto estas "rd8888".
00:30:27,071 - 00:30:29,324
Legu ĉiujn agordojn en la maŝino
00:30:47,995 - 00:30:56,575
Poste en la sistemaj agordoj. Agordu la lokon de la hejmo kaj la pozicion de la lasera kapo. Supre dekstre.
00:31:09,361 - 00:31:13,799
Enigu tekston aŭ grafikaĵon. Adaptu ĝian grandecon
00:31:35,910 - 00:31:41,562
Duobla-klaku ĝin. Agordu la rapidon, balaadon, potencon kaj intervalon.
00:31:59,353 - 00:32:04,190
klaku por elŝuti". Translokigu dosierojn al la maŝino.
00:32:09,295 - 00:32:12,350
Movu la laseran kapon al la pozicio, kiun oni volas gravuri.
00:32:21,948 - 00:32:29,013
Premu la butonon "Origino" sur la regilo.
Agordu la nunan pozicion kiel la komencan pozicion de la verko.
00:32:31,325 - 00:32:34,380
Premu "Kadron" por kontroli la grandecon de la gravuraĵo.
00:32:44,995 - 00:32:52,388
Tenu la ajuton ĉirkaŭ 10mm for de la materialo.
Jen la fokusa distanco de la lasero.
00:33:08,720 - 00:33:10,856
Premu "Komenco" sur la regilo.
00:34:04,530 - 00:34:06,844
Ŝalti CNC-frezmaŝinan reĝimon.
00:34:19,895 - 00:34:22,209
Movu la laseron al la ekstrema dekstro.
00:34:30,967 - 00:34:33,014
Forigu la aerpumpilon.
00:34:42,716 - 00:34:44,941
Turnu la ŝaltilon maldekstren.
00:34:55,935 - 00:35:01,368
Ĉiuj aksoj revenas al la mekanika origino.
Ĉiuj aksoj hejmen.
00:35:30,618 - 00:35:34,625
Uzu la premplaton por fiksi la materialon por gravuri.
00:36:33,659 - 00:36:36,419
Fiksu la ilon al la spindelo.
00:37:18,737 - 00:37:24,972
Movu la ilon al la pozicio, kie vi bezonas komenci gravuri.
00:37:40,993 - 00:37:47,851
Premu "XY-0" sur la regilo. Agordu la labordevenon de la XY-akso.
00:37:53,307 - 00:37:58,773
Malrapide movu la Z-akson (ilon) al la surfaco de la materialo.
00:38:01,668 - 00:38:05,396
Premu "Z-0" por agordi la labordevenon de la Z-akso.
00:38:05,396 - 00:38:12,682
La laborpozicio de la Z-akso ankaŭ povas esti aŭtomate agordita per la ilsensilo.
00:38:14,999 - 00:38:24,602
Metu la ilsensilon sur la gravurotan materialon.
Samtempe premu "Menuo" kaj ON/OFF sur la regilo.
00:38:46,180 - 00:38:53,734
Kiam la ilo tuŝas la sensilon de la ilo, ĝi aŭtomate leviĝas. Mezurado finita.
00:39:01,884 - 00:39:04,626
Tiam vi povas ruli la laseran gravuran dosieron.
00:39:15,215 - 00:39:20,274
Dum ĉizado de ŝtono. Ŝaltu la malvarmigan akvopumpilon de la ilo.
00:40:04,363 - 00:40:10,669
Post kiam la lasera alĝustigo estas finita. Kunmetu la protektan kovrilon dekstre.
00:40:39,848 - 00:40:45,123
La muntado estas kompleta.
Dankon por spekti.

Jen filmeto pri 4-aksa ATC CNC-frezmaŝino kun aŭtomata ilŝanĝilo kaj peza ŝtala strukturo, kiu estas desegnita por kurbaj surfacoj en ŝrankoj, pordoj, ornamaĵoj.

3D dinamika fokusa lasera markado kaj gravurado kaj tranĉmaŝino estas ekipita per 200W alta lasera potenco CO2 RF-lasera tubo el Ameriko kun alta precizeco.
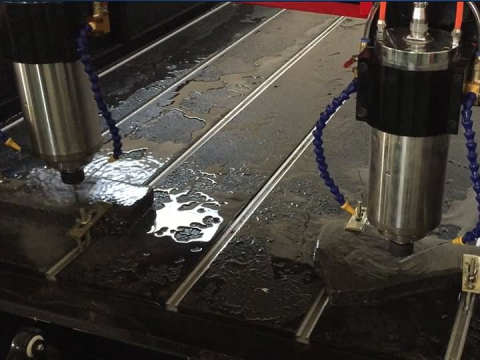
Ĉi tiu filmeto montras nian duoblan ŝtonan CNC-frezmaŝinon laborantan sur marmoro. Se vi interesiĝas pri ĝi, bonvenon al ni.