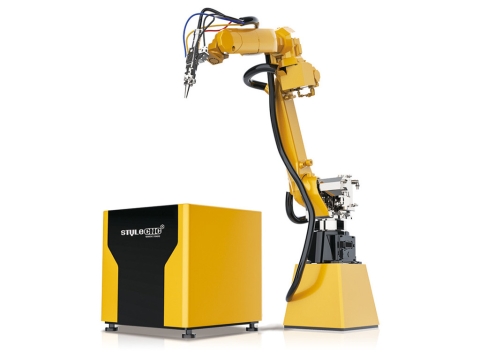
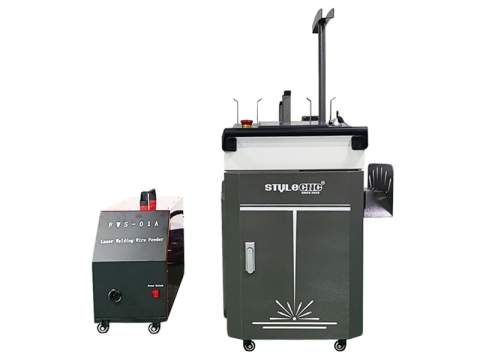
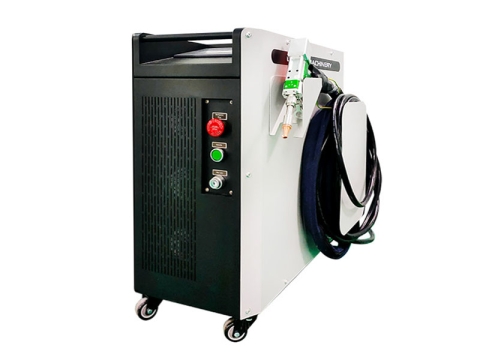
Mi antaŭe nur uzis gasan kaj TIG-an veldadon, do ĉi tio estis nova sperto. La plej bonaj laserveldmaŝinoj kun aŭtomata CNC-regilo, kiujn mi iam ajn havis. Pasis ĉirkaŭ 5 jaroj de kiam mi prenis veldiston, kaj mi veldis kelkajn el la plej bonaj veldsuturoj, kiujn mi faris en mia vivo.
Alt-preciza aŭtomata CNC-lasera veldmaŝino por vendo
Laste ĝisdatigita: 2026-05-13 11:22:18
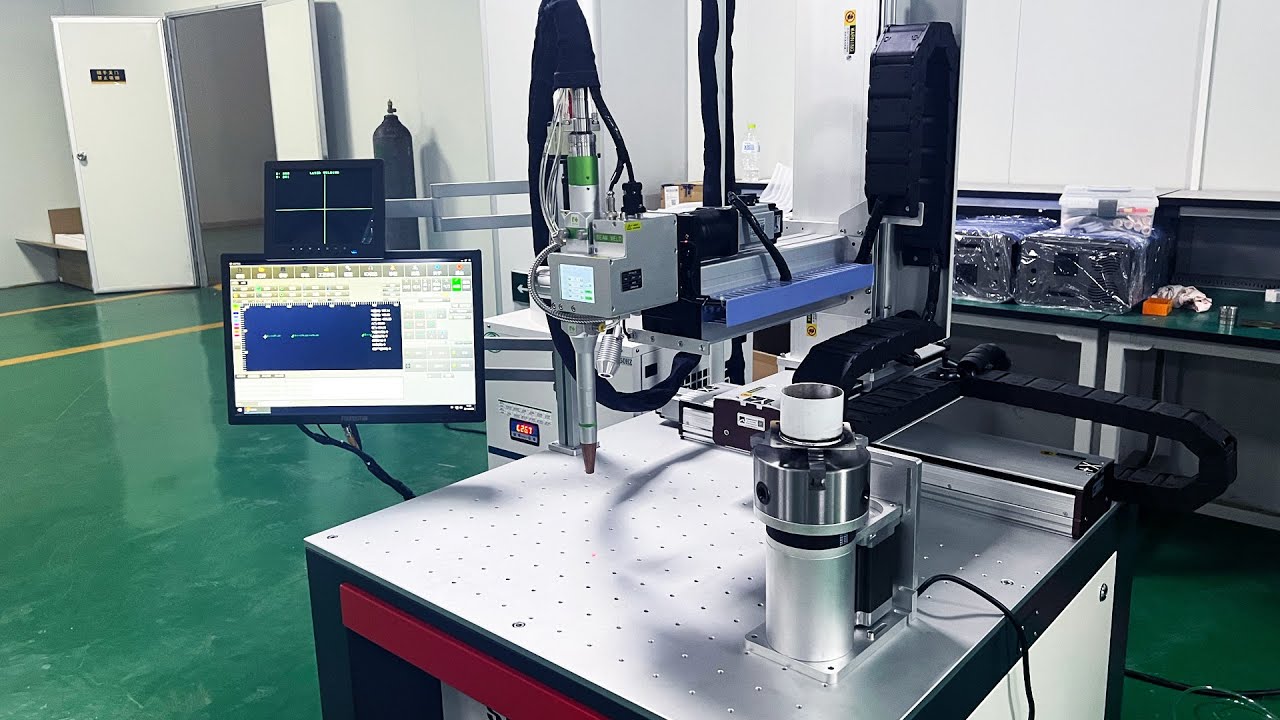
CNC-lasera veldmaŝino estas aŭtomata lasera veldilo por precizaj metalaj veldsuturoj de pugjunto, superjunto, punktvelduro, T-pugvelduro, kisvelduro, linia velduro, cirkla velduro, superjunto, superranda, flanĝa junto kun altpotenca fibra lasera veldsistemo. La LWT2000 estas esenca ilo por preciza veldado de elektronikaj komponantoj, juveloj, poŝtelefonaj baterioj, horloĝoj, sensiloj, precizaj maŝinoj, komunikaj ekipaĵoj, artaĵoj, metioj, altkvalitaj mebloj kaj ŝrankoj, kaj liftakcesoraĵoj, kun atingebla prezo de $8,800 ĝis $11,300.

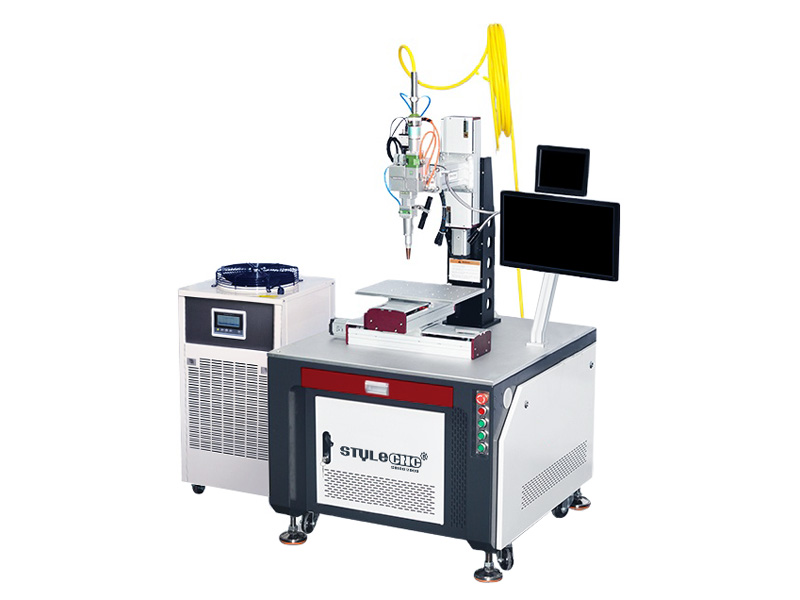
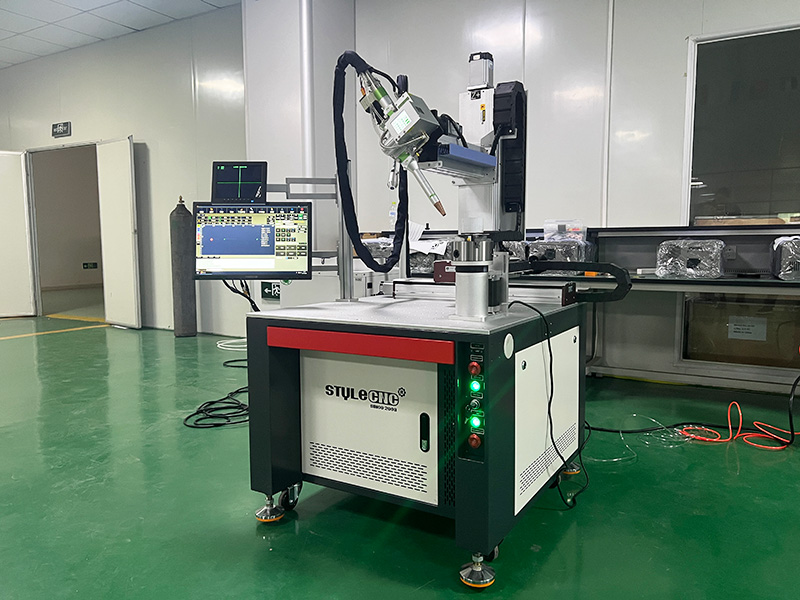
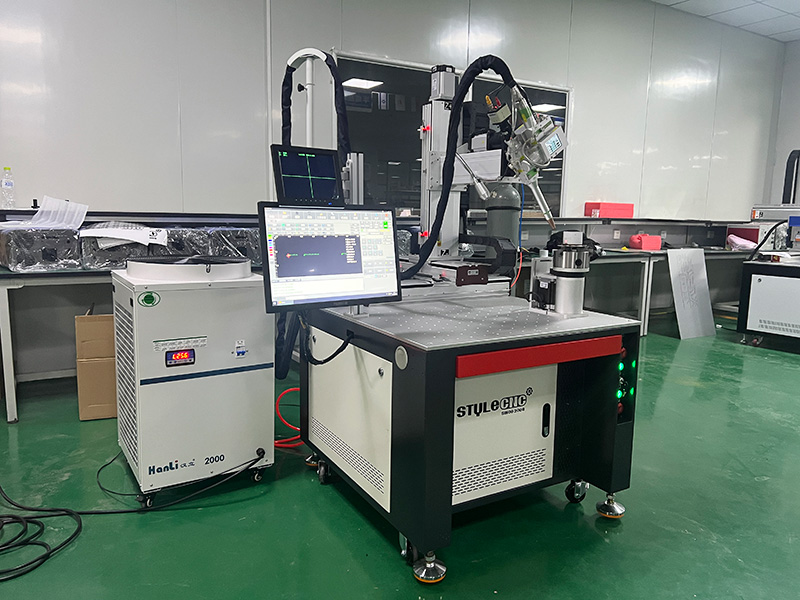
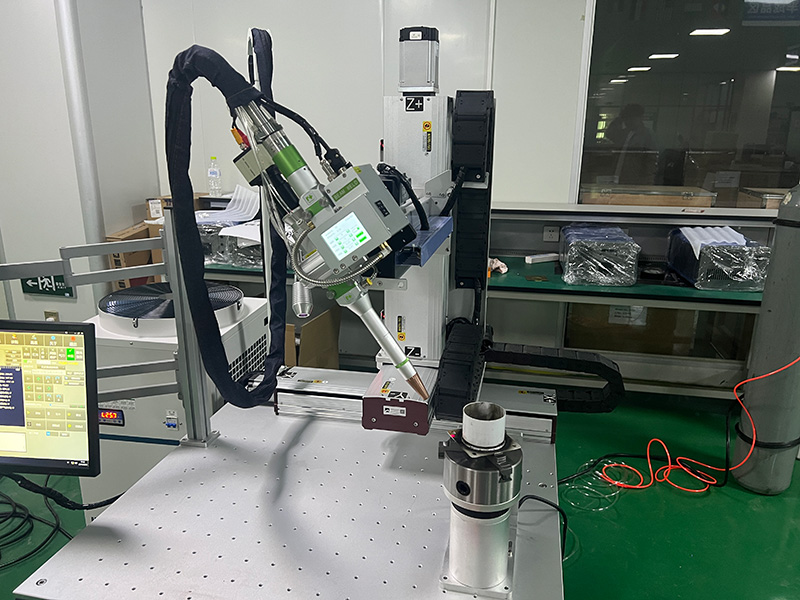
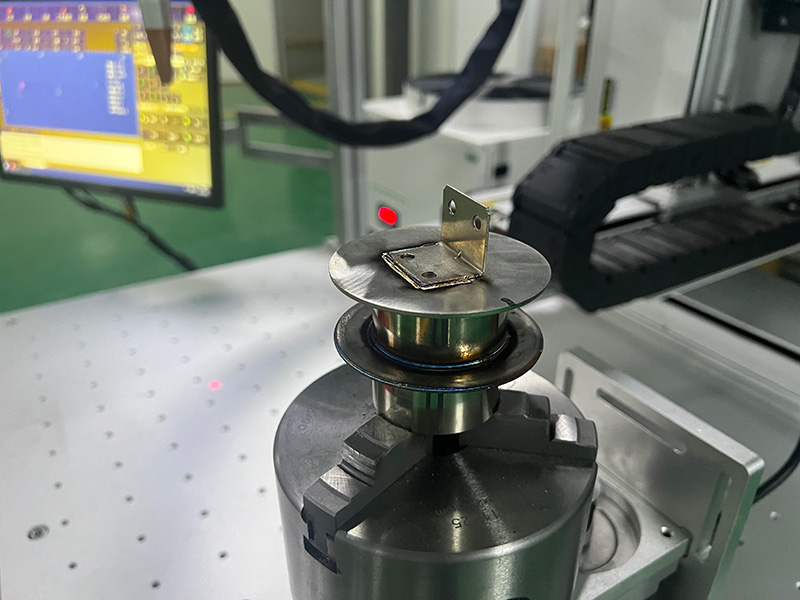
- marko - STYLECNC
- modelo - LWT2000
- Lasero Fonto - Raycus, IPG, MAX
- Potenca Opcio - 1500W, 2000W, 3000W
$8,800 - $11,300 por Bazaj kaj Profesiaj Eldonoj
- 320 Unuoj en Stoko Disponeblaj por Vendo Ĉiumonate
- Plenumo de CE-Normoj rilate al Kvalito kaj Sekureco
- Unujara Limigita Garantio por la Tuta Maŝino (Plilongigitaj Garantioj Disponeblaj por Gravaj Partoj)
- 30-Taga Mono-Redona Garantio por Via Aĉeto
- Senpaga Dumviva Teknika Subteno por Finuzantoj kaj Komercistoj
- Interrete (PayPal, Alibaba) / Senrete (T/T, Debetaj kaj Kreditkartoj)
- Tutmonda Loĝistiko kaj Internacia Sendo Al Ĉie Ajn
Kio Estas Aŭtomata Lasera Veldmaŝino?
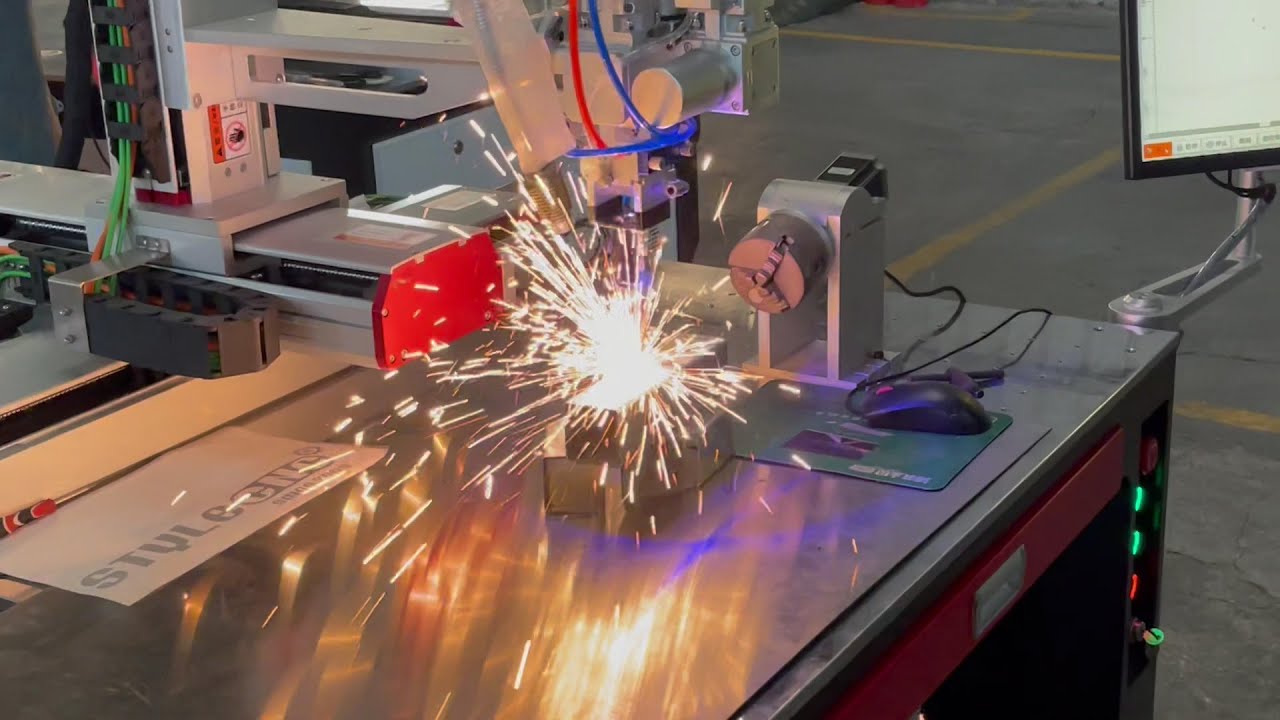
Aŭtomata lasera veldmaŝino estas speco de komputile numere kontrolita lasera veldilo por fari aŭtomatan aŭ duonaŭtomatan pugveldadon, sigelan veldadon, punktveldadon, interkovran veldadon, kaj realigas la veldadon de kompleksaj ebenaj rektaj linioj, arkoj kaj arbitraj trajektorioj.
CNC-lasera veldmaŝino estas aŭtomatigita altpreciza fibra lasera veldilo por kunigi metalpecojn por poŝtelefonaj baterioj, juveloj, elektronikaj komponantoj, sensiloj, horloĝoj, precizaj maŝinoj, komunikadoj, metioj, luksaj ŝrankoj, liftakcesoraĵoj, rustorezistŝtalaj pordoteniloj, luksaj mebloj kaj rustorezistŝtalaj poŝboteletoj.
Aŭtomata CNC-lasera veldilo povas facile plenumi veldadon inter karbonŝtalo, alojŝtalo, rustorezista ŝtalo kaj aliaj malsamaj ŝtaloj, same kiel rustorezista ŝtalo-nikela alojo, nikela elektrodo-malvarme forĝita ŝtalo, bimetalstrioj kun malsama nikela enhavo, titanio, nikelo, stano, kupro, aluminio, kaj veldadon inter kromo, niobio, oro, arĝento kaj aliaj metaloj kaj iliaj alojoj. Krome, ĝi ankaŭ povas pritrakti la veldadon inter kupro-nikelo, nikelo-titanio, kupro-titanio, titanio-molibdeno, latuno-kupro, karbonŝtalo-kupro kaj aliaj malsamaj metaloj.
Trajtoj kaj Avantaĝoj de Aŭtomata Lasera Veldmaŝino kun CNC-Regilo
La aŭtomata fibra lasera veldilo havas trajtojn kaj avantaĝojn de simpla funkciigo, bela velda junto, rapida veldrapideco kaj neniuj konsumeblaj materialoj. Ĝi povas perfekte anstataŭigi tradician argonan arkan veldadon kaj elektran veldadon.
⇲ Perfekta anstataŭaĵo por argona veldado kaj elektra veldado en maldikaj metalaj veldoj, kiel rustorezista ŝtalo, karbonŝtalo kaj aluminio.
⇲ La aŭtomata laserveldilo povas kontinue kaj stabile funkcii dum 24 horoj por plenumi la bezonojn de industria amasproduktado kaj fabrikado.
⇲ Malpeza, eta grandeco, ergonomia dezajno por komforta manipulado.
⇲ Regata de komputilo, per speciala programaro helpata, kaj facile lernebla, la laborpeco povas esti uzata por movado de ebena trajektorio, veldado de ajna punkto, rekta linio, cirklo, kvadrato, aŭ ajna ebena grafikaĵo konsistanta el rekta linio kaj arko.
⇲ La interna strukturo de la veldkapo estas tute sigelita por eviti polvopoluadon de la optika parto.
⇲ Bonega laserradia kvalito, rapida veldrapido, kaj la velda junto estas firma kaj bela, ni provizas efikajn veldajn projektojn al la uzanto.
⇲ Alta elektro-optika konverta indico, malalta energikonsumo, neniuj konsumeblaj materialoj, kaj malgranda volumeno, Povas ŝpari multajn prilaborajn kostojn por uzantoj post longdaŭra uzo.
⇲ CCD Sistemo por monitorado kaj observado de likvaj kristaloj povas observi produktan poziciigon kaj veldan efikon laŭ ruĝa lumo-indiko.
⇲ Bela velda junto, alta rapideco, neniu velda spuro, neniu kolorŝanĝo, neniu bezono de posta polurado.
⇲ Fibro-eligo povas esti ekipita per roboto aŭ muntolinio.
⇲ Ni havas fortan kapablon adapti specialajn modelojn por niaj klientoj, kiuj povas esti adaptitaj laŭ la bezonoj de la klientoj.
⇲ La veldlinio estas fajna, la veldprofundo estas granda, la konusforma formo estas malgranda, la precizeco estas alta; la aspekto estas glata, plata kaj bela.
⇲ Plurlingva ekrano por subteni internaciajn aplikojn.
⇲ La ŝanceliĝanta veldkapo havas fortan avantaĝon en veldado de alt-reflektemaj materialoj en vasta gamo de aplikoj, ĝi estas tre kostefika.
⇲ La veldkapo uzas motor-movitajn vibrajn lensojn laŭ la X- kaj Y-aksoj, ĝi havas diversajn svingoreĝimojn kaj povas labori pri neregulaj formoj, pli grandaj veldpunktoj kaj aliaj prilaboraj parametroj, kiuj povas rimarkeble plibonigi la veldkvaliton.
⇲ La protekta lenso havas tirkestostrukturon kaj estas facile anstataŭigebla. Ĝi povas esti ekipita per diversaj QBH-konektilaj laserfontoj.
⇲ La veldkapo estas ekipita per aerkurtenaj komponantoj por redukti poluadon de polvo kaj ŝprucrestaĵoj.
⇲ Forta kontraŭ-ĝenado, agordo 1000W-2000W lasera fonto.
Teknikaj Parametroj de Aŭtomata CNC-Lasera Veldmaŝino
| modelo | LWT1500 | LWT2000 | LW3000 |
| lasera Potenco | 1500W | 2000W | 3000W |
| Velda Profundo | SS≤3mm Aluminio≤3mm | SS≤4mm Aluminio≤4mm | SS≤6mm Aluminio≤6mm |
| lasera ondolongo | 1080 ± 10nm | ||
| Fibro-Longeco | 10m | ||
| Labora Tablo | 500 * 300 *300mm | ||
| Pulso Larĝeco | kontinua | ||
| Kolimatado | CCD | ||
| Driving System | Pilkŝraŭbo+servosistemo | ||
| Malvarmiga Malvarmigilo | Industria akvofridilo | ||
| Laborante tensio | 220V/ 2P por 1500W,2000W kaj 380V/3P por 3000W | ||
Detaloj pri Aŭtomata Lasera Veldmaŝino de CNC
Ŝanceliĝa Lasera Velda Kapo
Puraj kaj belaj veldsuturoj, rapida rapideco, neniuj veldspuroj, neniu miskoloriĝo, kaj neniu posta polurado.
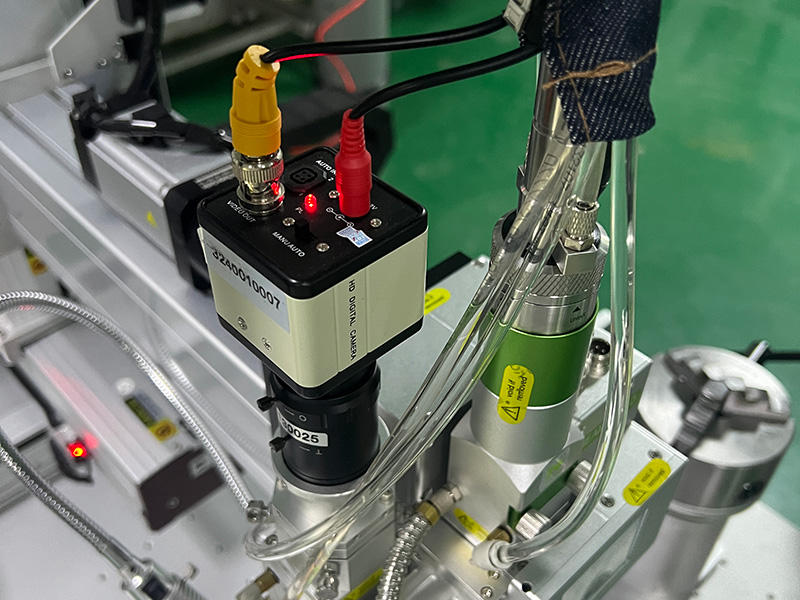
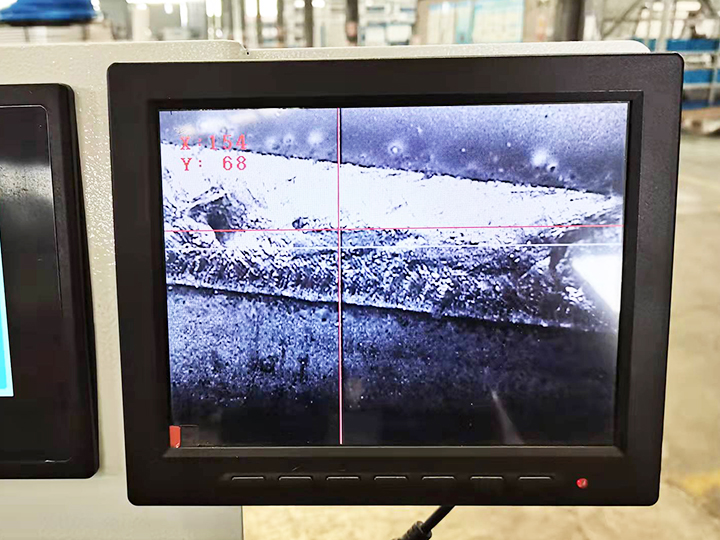
CCD fotilo
A CCD fotilo kun blua lumlampo videbligas la veldpecon.
Fibra Lasera Generilo
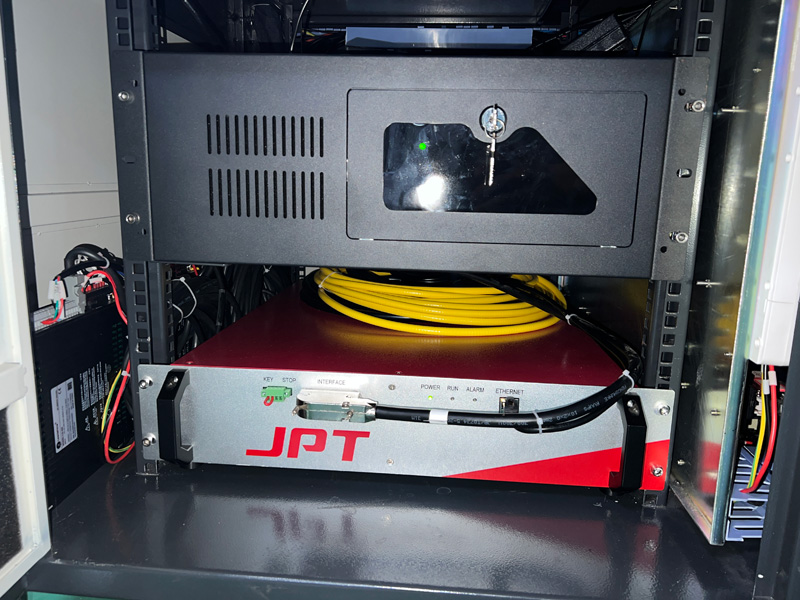
La plej bona marka laserfonto.
Longa servodaŭro, malalta fiaskoprocento, kontraŭreflekto.
Interaga stirsistemo pligrandigas la lumpunkton, kaj pli bone formiĝas la veldjunto.
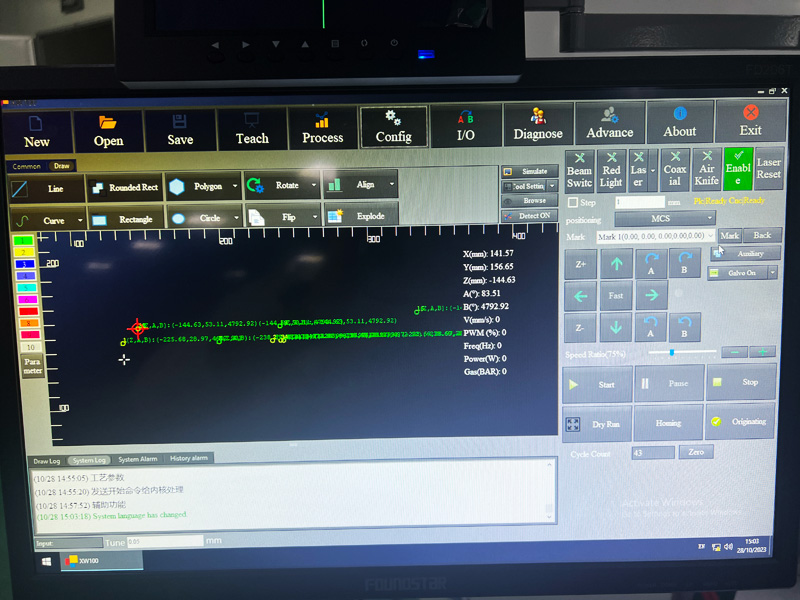
CNCa Kontrolilo
Facila funkciigo, malaltaj postuloj por la funkciigisto.
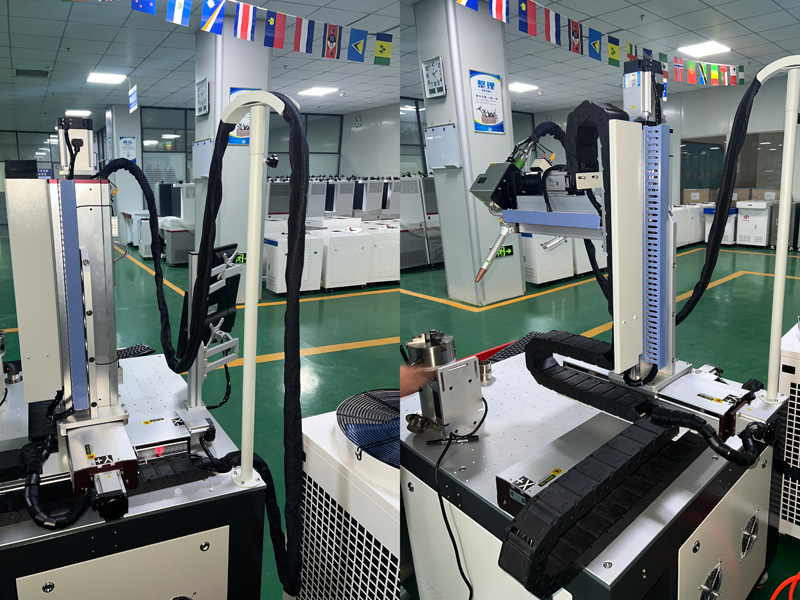
X, Y, Z aksaj reloj
Kun la funkcio moviĝi supren kaj malsupren, ĝi povas veldi neregulajn produktojn, kaj la Z-akso havas bremsoofunkcion.
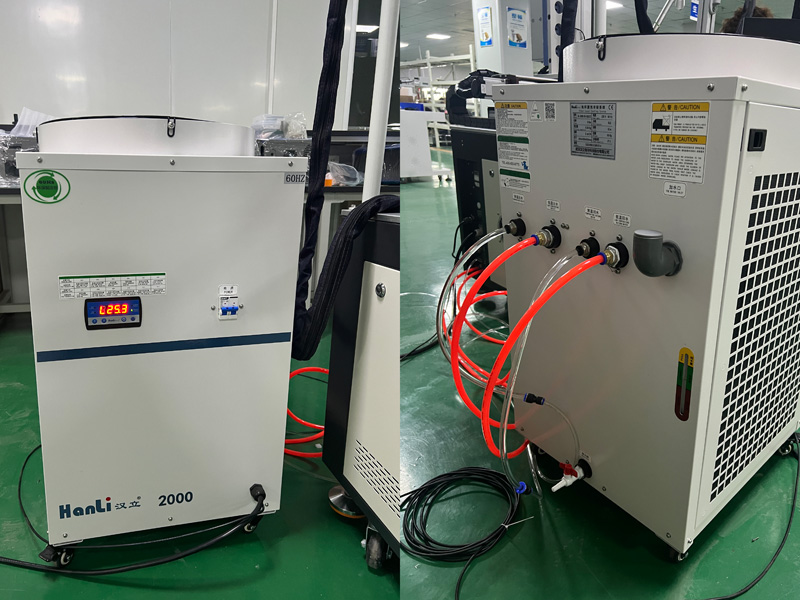
Akvopletilo
La akvomalvarmigilo helpas malvarmigi la laserkapon.
La elektita potenco baziĝas sur la potenco de la laserfonto.
Aplikoj de Aŭtomataj CNC-Laserveldistoj
CNC-aŭtomata lasera veldilo estas plejparte uzata en la aŭtomobila industrio, litiaj baterioj, kusenplataj varmointerŝanĝiloj, maŝinara industrio, mebloindustrio, ladfabrikada industrio, elektraj baterioj, elektronika komunikada industrio, metalaj konektiloj, kuirejaj kaj banĉambraj elektraj ekipaĵoj, poŝtelefonaj akcesoraĵoj (meza plato, nukso), aparataro, strukturaj partoj, aŭtopartoj, medicina ekipaĵo kaj pliaj precizaj partoj. La aŭtomata fibra lasera veldilo taŭgas por kontinua veldado de diversaj metaloj kiel rustorezista ŝtalo, karbonŝtalo, aluminio, kupro kaj titanio.
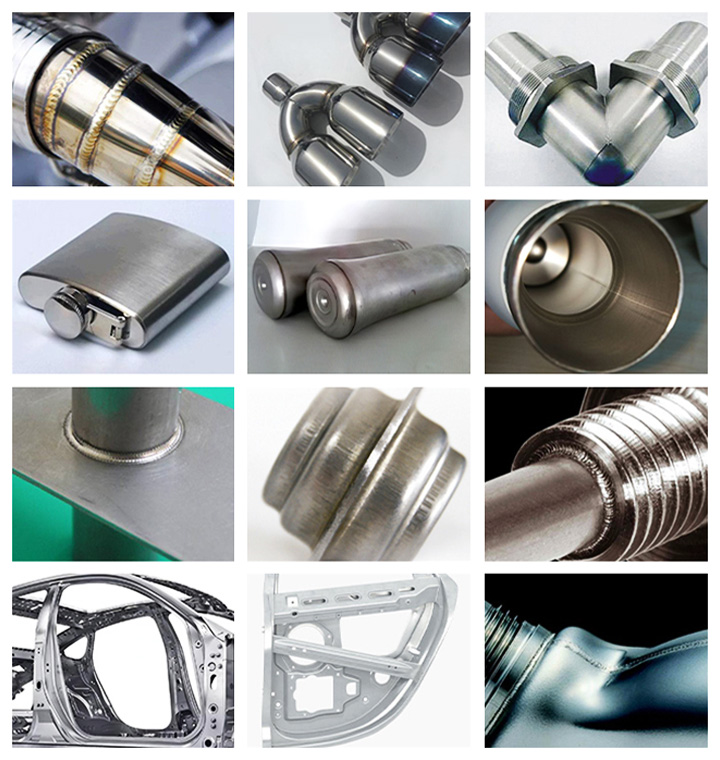
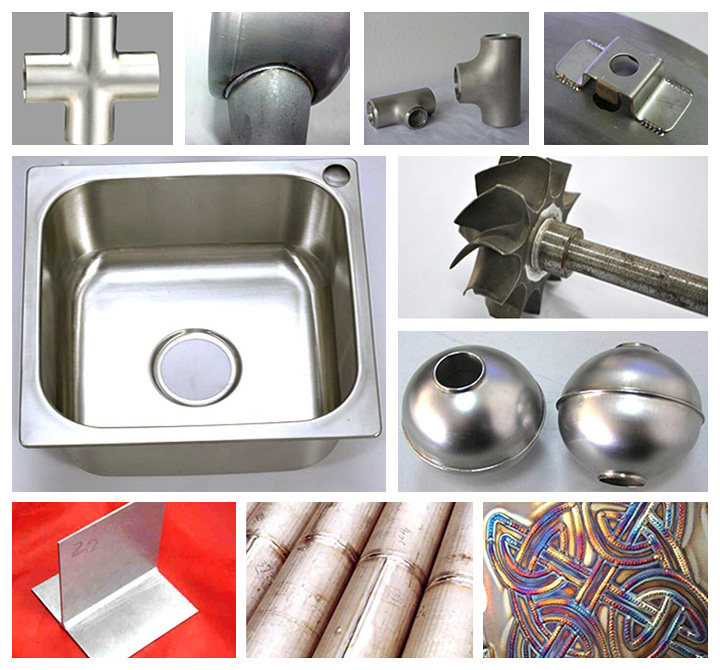
Aŭtomataj Fibraj Laseraj Veldaj Projektoj
CNC-Lasera Veldado kontraŭ Tradicia Veldado: Kio estas la Diferenco?
CNC-lasera veldado kaj tradicia veldado estas du apartaj metodoj uzataj por kunigi metalajn komponantojn, ĉiu kun siaj avantaĝoj kaj aplikoj. Dum tradicia veldado ekzistas jam de jardekoj, lasera veldado estas moderna alternativo, kiu ofertas pli altan precizecon, efikecon kaj aŭtomatigajn kapablojn. Kompreni la ŝlosilajn diferencojn inter ĉi tiuj metodoj povas helpi entreprenojn kaj profesiulojn elekti la plej bonan veldteknikon por siaj bezonoj.
CNC-lasera veldado uzas tre koncentritan laseran radion por kunfandi metalojn kun pinta precizeco. Ĉi tiu metodo produktas minimumajn varmo-trafitajn zonojn, reduktante varpigadon kaj distordon en delikataj materialoj. Ĝi estas ideala por industrioj, kiuj postulas precizan veldadon, kiel ekzemple aerspaca, fabrikado de medicinaj aparatoj kaj elektroniko. Krome, CNC-lasera veldado povas esti aŭtomatigita, permesante koherajn rezultojn kaj reduktitajn laborkostojn. Tamen, la komenca investo en laservelda ekipaĵo estas alta, igante ĝin pli taŭga por altvaloraj aŭ amasproduktaj aplikoj.
Aliflanke, tradiciaj veldmetodoj kiel MIG, TIG, kaj arkveldado uzas varmon kaj plenigaĵojn por kunigi metalojn. Ĉi tiuj metodoj estas vaste uzataj en konstruado, aŭtoriparado, kaj peza fabrikado pro sia versatileco kaj pagebleco. Tradicia veldado povas pritrakti pli dikajn materialojn kaj funkcias bone en eksteraj medioj, sed ĝi ofte produktas pli da varmodistordo kaj postulas spertan laboron por altkvalitaj rezultoj. Dum tradicia veldekipaĵo estas malpli multekosta komence, ĝi implicas daŭrajn kostojn por konsumaĵoj kiel elektrodoj, fluaĵo, kaj ŝirmaj gasoj.
Sekurecaj Konsiloj por Funkciigi Aŭtomatan CNC-Laseran Veldmaŝinon
Funkciigi aŭtomatan CNC-laserveldmaŝinon postulas striktajn sekurecajn rimedojn por eviti vundojn kaj certigi optimuman funkciadon. Ĉar laserveldado implikas alt-intensajn trabojn, ekstreman varmon kaj elektrajn komponantojn, sekvi ĝustajn sekurecajn protokolojn estas esenca. Jen esencaj sekurecaj konsiloj por memori.
• Ĉiam portu laserajn protektajn okulvitrojn desegnitajn por la specifa lasera ondolongo por protekti viajn okulojn kontraŭ damaĝa radiado. Krome, uzu varmorezistajn gantojn, protektan vestaĵon kaj vizaĝŝildon por eviti brulvundojn kaj eksponiĝon al intensa lumo.
• Lasera veldado povas produkti fumojn kaj vaporigitajn metalajn partiklojn, kiuj povas esti danĝeraj se enspiritaj. Uzu efikan fuman eltiran sistemon aŭ laboru en bone ventolita medio por minimumigi eksponiĝon al damaĝaj emisioj.
• Antaŭ ol komenci, kontrolu, ke la maŝinaj agordoj kongruas kun la materialaj kaj veldaj specifoj. Malĝustaj agordoj povas konduki al malbona veldkvalito aŭ krei sekurecriskojn pro trovarmiĝo kaj troa povumo.
• Certigu, ke la veldotaj metalaj pecoj estas firme fiksitaj por eviti ŝoviĝon dum operacio. Nefiksitaj materialoj povas kaŭzi misaranĝon, malbonajn veldsuturojn aŭ hazardan eksponiĝon al la lasera radio.
• Ĉar lasera veldado generas intensan varmon, forigu ĉiujn brulemajn objektojn kiel paperon, oleon kaj solvilojn de la laborejo. Tio helpas redukti la riskon de fajro kaj certigas pli sekuran labormedion.
• Laseraj radioj povas reflektiĝi de tre poluritaj surfacoj, prezentante danĝeron por proksimaj funkciigistoj. Uzu taŭgajn ŝirmajn aŭ kontraŭreflektajn tegaĵojn por minimumigi la riskon de neintencita lasera eksponiĝo.
• Regule kontrolu la optikon, malvarmigan sistemon kaj elektrajn konektojn de la maŝino por certigi glatan funkciadon. Bone prizorgata CNC-lasera veldmaŝino reduktas la probablecon de paneoj kaj plilongigas ĝian vivdaŭron.
Kiel Ŝanceliĝa Trabo-Oscilado Plibonigas Aŭtomatan Veldkvaliton?
Modernaj CNC-laseraj veldkapoj uzas oscilado-kontrolitan faskomovadon en cirklaj, sinusaj aŭ ok-figuraj padronoj por disvastigi energion trans pli larĝan junton ol fiksa punkto povas atingi. Ĉi tiu pli larĝa fandnaĝejo reduktas porecon, minimumigas subtranĉon kaj plibonigas interspacan toleremon je ĝis 0.3 mm ĉe partoj kie la alĝustigo estas neperfekta. Ĉe maldikmuraj komponantoj kiel bateriaj enfermaĵoj kaj sensoraj enfermaĵoj, malgrandaj oscilaj amplitudoj ĉe altaj frekvencoj (200–500 Hz) distribuas varmon sufiĉe egale por malhelpi trabruligon, samtempe konservante plenan penetron. Por metiejoj komparantaj aŭtomatan veldadon kontraŭ manaj metodoj, la koheraj oscilaj parametroj programitaj en CNC-padon forigas la varion de la bedelorzo eneca en... portebla lasera veldado.
Dezajno de Fiksaĵoj kaj Aranĝo de Juntoj por Aŭtomata Lasera Veldado
Lasera veldado postulas pli striktan junton ol MIG- aŭ TI-interspacoj devus resti sube. 10% de materiala dikeco, aŭ malpli ol 0.1 mm por preciza laboro. La CNC-sistemo povas teni precizan rapidon kaj fokuson, sed ĝi ne povas kompensi partojn, kiuj ŝoviĝas meze de la ciklo, do la rigideco de la fiksaĵoj estas kritika. Uzu speciale konstruitajn fiksajn ŝablonojn kun lokigaj stiftoj kaj datumaj surfacoj anstataŭ ĝeneralajn veldajn tablojn. Por cirklaj kaj ĉirkaŭaj juntoj sur tuboj aŭ cilindroj, rotacia ĉuko aŭ indeksanta poziciigilo tenas la veldan junton je fiksa fokusa distanco dum la parto rotacias sub la senmova lasera kapo. Investado en kvalita fiksaĵo tuj rekompencas per reduktitaj malakceptaj procentoj kaj eliminita riparlaboro tra produktadcikloj.
Antaŭvelda kaj Postvelda Surfaca Preparo
Surfacpoluado, oleaj filmoj, oksidaj tavoloj, farbrestaĵoj kaj humideco estas la ĉefa kaŭzo de poreco, ŝprucado kaj miskoloriĝo en laseraj veldsuturoj. Mana solventa viŝado sufiĉas por malgrandaj kvantoj, sed altvolumena CNC-produktado profitas de integrado de... Fibra lasera purigadmaŝino en la laborfluon. Lasera purigado vaporigas poluaĵojn sen abraziaĵoj aŭ kemiaĵoj, lasante nudan metalan surfacon, kiu unuforme sorbas la veldan trabon. Post la veldado, la sama purigprocezo forigas varmon kaj malpezan oksidiĝon de la juntoj de neoksidebla ŝtalo, eliminante la bezonon de pikla pasto. Laborejoj, kiuj veldas kaj purigas sur ununura platformo, devus konsideri 3-en-1 lasera veldilo, purigilo kaj tranĉilo por maksimuma ĉiuflankeco.
Oftaj Demandoj
1. Kiujn juntospecojn povas pritrakti CNC-lasera veldilo?
Aŭtomataj fibraj laseraj veldmaŝinoj subtenas pugajn juntojn, supermetitajn juntojn, T-pugajn, angulajn, randajn flanĝojn, punktajn veldsuturojn kaj ĉirkaŭajn juntojn. La CNC-regilo stokas antaŭprogramitajn profilojn por ĉiu junta geometrio, do ŝanĝi inter tipoj postulas nur receptoŝanĝon, ne mekanikan reorganizadon.
2. Kiom streĉa devas esti la kunigo de la junto por laserveldado?
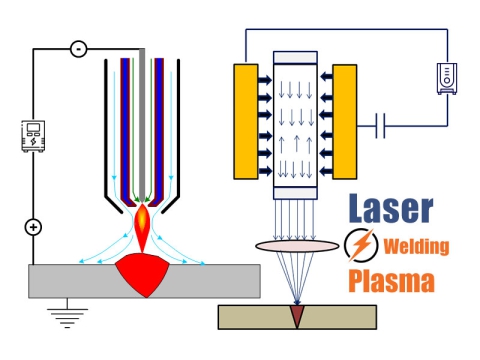
Interspacoj ne devas superi 10% de materiala dikeco, tipe sub 0.1 mm por precizaj asembleoj. Ŝanceliĝa oscilado iomete plilongigas toleremon, sed alĝustigo restas multe pli kritika ol ĉe arkaj veldaj procezoj. Vidu kiel lasera veldado kompariĝas en nia lasera veldado kontraŭ plasma arka veldado gvidi.
3. Kio kaŭzas fendeton en CNC-laseraj veldsuturoj?
Varma fendado okazas kiam ŝrumpaj fortoj superas la forton de la parte solidiĝinta veldflako. Kontribuantaj faktoroj inkluzivas troan malvarmiĝan rapidecon, altan karbonan enhavon en la bazmetalo, kaj neadekvatan larĝon de la veldperlo. Iomete malpliigu la vojaĝrapidon kaj pliigu la ŝanceliĝan amplitudon por plilarĝigi la fandan zonon kaj malpezigi ŝrumpan streĉon.
4. Ĉu mi bezonas ŝirmgason por ĉiu materialo?
Ŝirmgaso estas forte rekomendinda por rustorezista ŝtalo, aluminio kaj titanio por malhelpi oksidiĝon kaj porecon. Karbonŝtalo toleras veldadon sen gaso sur kosmetike nekritikaj juntoj, sed veldforto kaj aspekto pliboniĝas per argona ŝirmado je 15–25 L/min.
5. Kiel CNC-lasera veldilo diferencas de robota lasera veldsistemo?
CNC-gantria veldilo movas la laseran kapon laŭ liniaj XYZ-aksoj super senmova laborpeco, ideale por plataj paneloj, enfermaĵoj kaj fiksitaj asembleoj. 3D robota lasera veldsistemo aldonas pluraksan artikulacion por kompleksaj 3D konturoj sur aŭtokadroj aŭ neregulaj geometrioj.
6. Kian ĉiutagan prizorgadon postulas aŭtomata lasera veldilo?
Inspektu la protektan lenson por fumrestaĵoj kaj viŝu ĝin per senlanugaj tukoj ĉiun ŝanĝon. Kontrolu la flukvanton de ŝirma gaso kaj kontrolu la nivelojn de malvarmigaĵo en la malvarmigilo. Purigu la makzelojn de la fiksiloj kaj la lokigajn stiftojn de ŝprucaĵoj por konservi la precizecon de fiksado. Reviziu la plenan liston de avantaĝoj kaj konsiloj pri bontenado de laserveldmaŝinoj.
7. Ĉu CNC-lasera veldilo povas pritrakti reflektajn metalojn kiel kupron kaj latunon?
Jes, sed reflektaj metaloj postulas pli altan komencan pintan potencon por establi la ŝlosiltruon ĉar ili resaltas pli grandan procenton de la radia energio. Post kiam la fandita naĝejo formiĝas, la absorbado pliiĝas kaj stabila veldado okazas. Uzu ŝanceliĝan reĝimon kaj nitrogenan ŝirmadon por redukti ŝprucadon sur kupraj alojoj.
Klientoj Diras - Ne prenu niajn vortojn kiel ĉion. Eksciu, kion klientoj diras pri niaj produktoj kaj servoj, kiujn ili aĉetis, posedis aŭ spertis.
Kenneth Hass
Rilatitaj rakontoj
Rilatita Produktojn