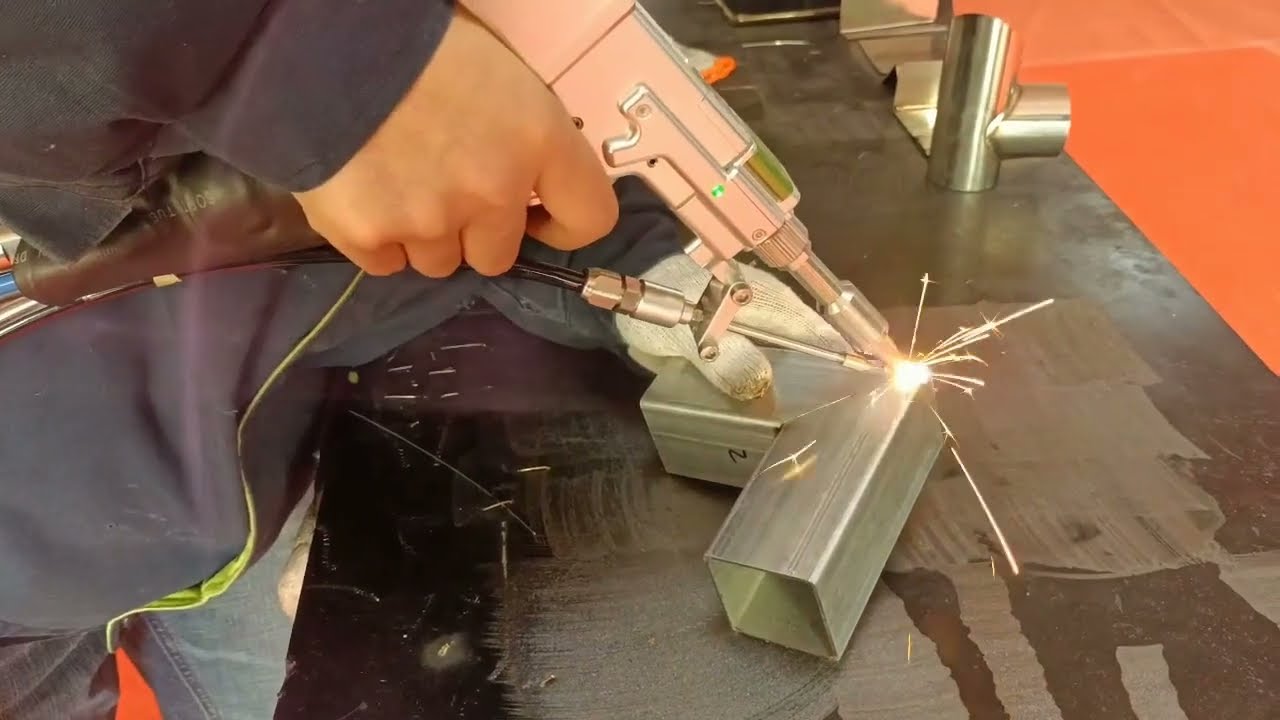
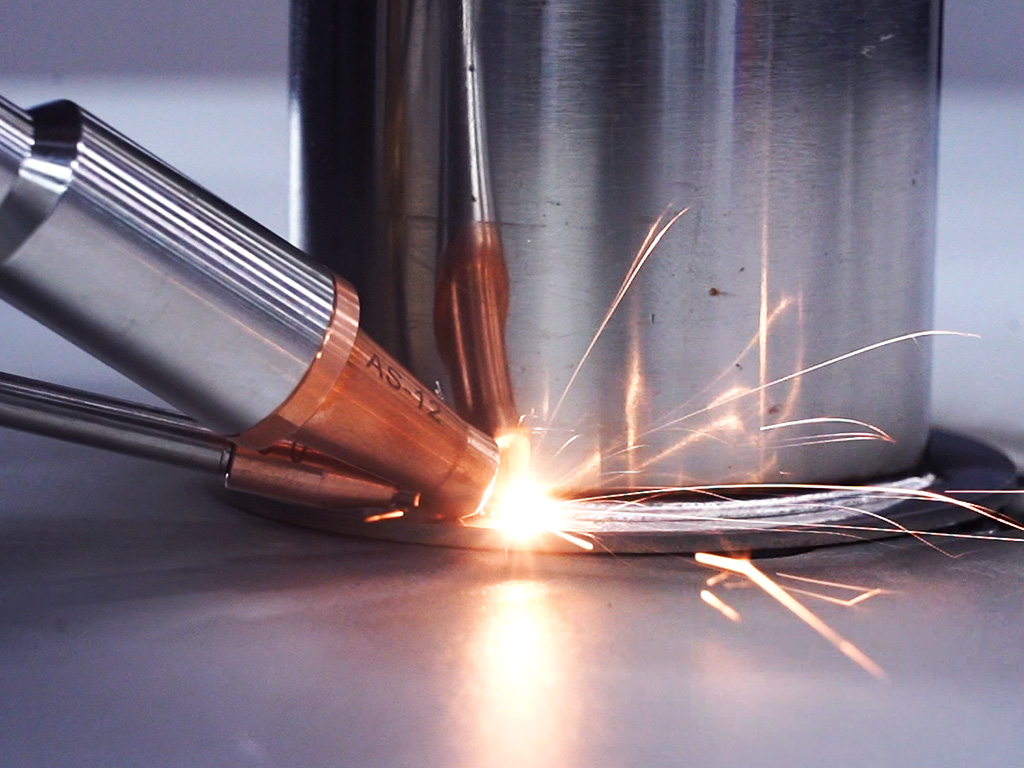
En la industrio de veldado, lasera veldado estas konsiderata forta kaj sofistika metodo de kunigo. Ĝi uzas tre koncentritajn lumfaskojn nomitajn laseroj. Sur la celita surfaco de la materialo, la lasera fasko kreas intensan varmon sur la kontaktopunkto kaj igas la materialon fandiĝi kaj formi fortan ligon dum ĝi malvarmiĝas kaj solidiĝas.
Lasera veldado havas kaj avantaĝojn kaj malavantaĝojn. Komparante aliajn veldajn procezojn kiel MIG aŭ TIG, lasera veldado estas pli forta. Hodiaŭ, ni lernos pri lasera veldado, ĝiaj fortoj kaj limigoj, uzebleco, ktp. Ni ankaŭ komparos laseran veldadon kun pluraj veldaj metodoj en ĉi tiu artikolo.
Do, ni plonĝu en la mondon de lasera veldado.
Kio estas lasera veldado?
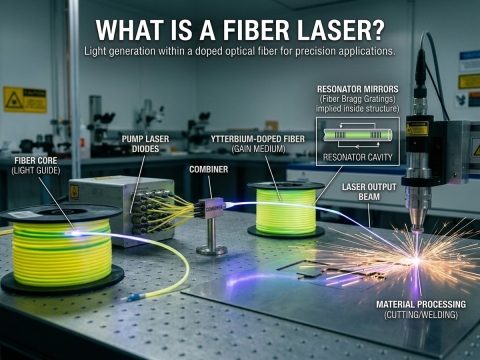
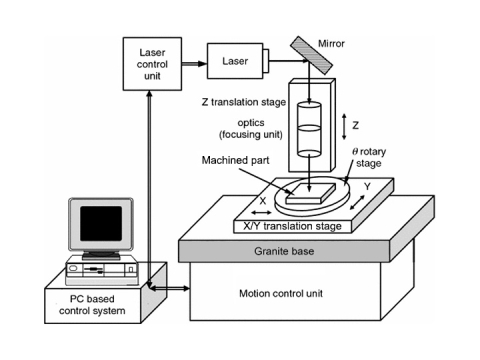
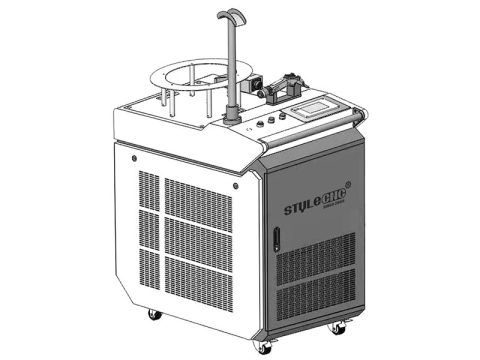
Lasera veldado estas la velda metodo, kiu uzas fokusitajn laserajn radiojn de alta varmo por fandi la metalsurfacon. Fanditaj partoj poste kuniĝas kaj solidiĝas post malvarmiĝo. Kiel ajna alia lasera maŝino, laseraj veldaj maŝinoj ankaŭ utiligas iujn specifajn elementojn de laseroj inkluzive de solidstataj laseroj, gaslaseroj (CO2 laseroj), kaj diodaj laseroj.
Altkvalita veldado kun minimuma misprezento kaj varmigita zono igas ĝin bona elekto por vasta gamo de veldadprojektoj.
Ekzistas aliaj veldadprocezoj kiel ekzemple gasa metala arkveldado (GMAW/MIG), gasa volframa arkveldado (GTAW/TIG), ŝirmita metala arkveldado (bastona), flu-kerna arkveldado, subakva arkveldado, rezistanca punktveldado, kaj elektronradia veldado.
Lasera veldado aparte estas la plej praktika kaj multflanka inter ĉiuj.
Kiel ĝi funkcias?
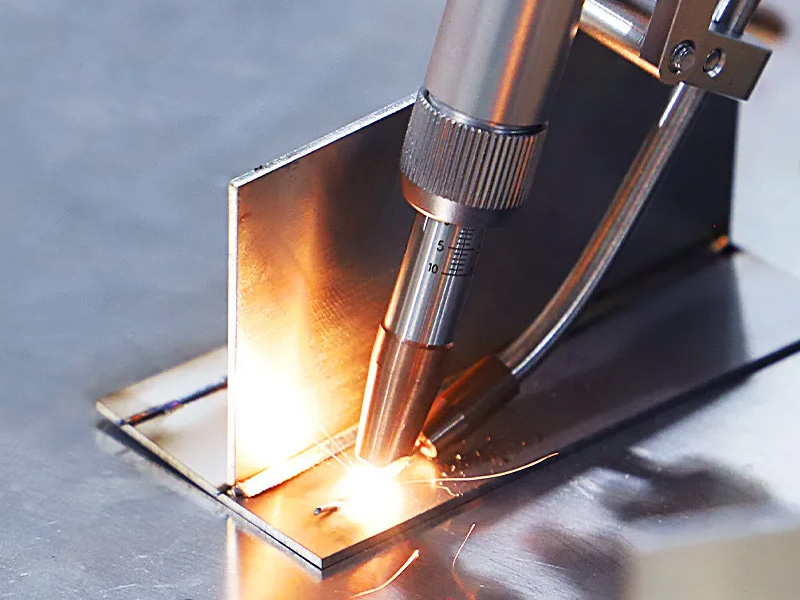
Lasera veldado uzas altkoncentritajn fokusitajn laserajn radiojn por varmigi la metalsurfacon por fandiĝi. Post kunigo de la partoj, ili estas lasitaj malvarmiĝi ĝis ili akiras solidecon.
La uzanto-informoj estas donitaj sube paŝon post paŝo.
1. Generado de radio: La velda procezo komenciĝas per la generado de altpotenca lasera radio. Diversaj specoj de laseroj, kiel ekzemple solidstataj laseroj, gaslaseroj (ekz., CO2 laseroj), aŭ diodaj laseroj, povas esti uzataj depende de la aplikaj postuloj.
2. Fokusado de la lasera radio: Poste la lasera radio estas direktita al la fokusita punkto uzante spegulojn kaj lensojn. Efika varmigo kaj fandado de la materialoj multe dependas de la precizeco de la fokusa punkto kaj temperaturo.
3. Materiala preparo: Antaŭ ol komenci la veldprocezon, materiala preparo estas nepra. Tio inkluzivas purigadon, fiksadon kaj surfacan traktadon.
4. Velda procezo: Fokusu la laserajn radiojn sur la preparitan surfacon de la materialo. La direktita punkto de la surfaco fandiĝas pro la koncentrita varmo de la lasero.
5. Formado de veldsuturo: La fanditaj materialoj kunfandiĝas kaj formas solidan junton. Por plibonigi la forton de la junto kaj plenigi interspacojn, oni povas uzi pliajn filtrilojn.
6. Malvarmiĝo kaj solidiĝo: Post kiam la veldado finiĝas, la fanditaj materialoj rapide malvarmiĝas kaj solidiĝas, formante solidan ligon inter la kunigitaj surfacoj. Por minimumigi misprezenton, taŭga malvarmiĝkontrolo estas tre grava.
7. Postvelda inspektado: Inspektu la veldadon por kvalito kaj integreco. Pliaj finpoluraj procezoj kiel muelado, polurado aŭ tegado povas esti necesaj depende de la velda finpoluro.
Ĉu lasera veldado estas forta?
Jes, lasera veldado estas konsiderata forta kaj fidinda veldtekniko. La kialoj, kial lasera veldado estas forta veldprocezo, estas donitaj sube.
• Precizeco kaj Kontrolo
Preciza kontrolo de veldaj parametroj kiel potenco, rapideco kaj fokuso permesas konservi koherajn veldajn kaj materialajn ecojn. Tio rezultas en fortaj veldjuntoj.
• Minimuma Varmo-Trafita Zono (HAZ)
La densaj traboj rezultas minimuman varmo-trafitan zonon. Tio reduktas la termikan misprezenton, restajn streĉojn kaj malfortiĝon de la materialo. Sekve, la mekanikaj ecoj de la veldita junto ofte estas pli bonaj ol tiuj atingitaj per aliaj veldmetodoj.
• Profunda Penetrado
Lasera veldado povas atingi profundan penetron kun alta bildformato. Veldado en dikaj materialoj fariĝas pli alirebla pro tio. Ĝi plibonigas la strukturan integrecon de la junto.
• Alta Energia Denso
La alta energidenseco certigas efikan fandadon kaj kunfandiĝon de la materialoj. Tio rezultas en forta metalurgia ligo. Ĉi tiu alta energidenseco ankaŭ ebligas la veldadon de ŝtalo kaj neferaj alojoj.
• Ne-kontakta Procezo
Lasera veldado minimumigas fizikan deformadon kaj poluadon de la velditaj materialoj, ĉar ĝi estas ne-kontakta veldmetodo.
Pros kaj Konsiloj
Lasera veldado estas multflanka kaj utila procezo por vasta gamo da veldaj laboroj. Tamen, kelkfoje ĝi ne sukcesas provizi la necesan rezulton kompare kun iuj aliaj veldaj metodoj. Ni rigardu la fortojn kaj malavantaĝojn de lasera veldado flank-al-flanke.
| avantaĝoj | contras |
|---|---|
| Permesas tre precizan kaj kontrolitan veldadon, ideala por komplikaj kaj delikataj partoj | La komenca investo por lasera velda ekipaĵo estas relative alta kompare kun tradiciaj veldaj metodoj |
| Povas veldi vastan gamon da materialoj, inkluzive de metaloj, plastoj kaj malsamaj materialoj | Eble ne taŭgas por tre dikaj materialoj aŭ tiuj kun tre reflektaj surfacoj, kiuj povas reflekti aŭ disigi la laseran radion |
| Reduktas termikan misprezenton kaj materialan difekton, konservante la mekanikajn ecojn de la ĉirkaŭa materialo | La rekta videbleco de la lasera radio limigas ĝian uzon en veldado de juntoj, kiuj ne estas facile alireblaj aŭ havas kompleksajn geometriojn. |
| Kapabla je altrapida veldado, kiu pliigas produktivecon kaj reduktas fabrikadtempon | |
| Atingas fortajn veldsuturojn en dikaj materialoj kun altaj bildformatoj, ofte en ununura trairo | |
| Facile integrebla en aŭtomatajn fabrikadsistemojn, plibonigante efikecon kaj konsistencon |
Kiel superi la limigojn de lasera veldado!
Lasera veldado povas esti bonega ŝanco se uzata ĝuste. Jes, ĝi havas iujn limigojn, sed vi povas superi la plej multajn el ili. Do, kiel fari tion?
Alta kosto de ekipaĵo
• Faru detalan kosto-utilan analizon. Konsideru la longdaŭrajn ŝparojn el pliigita produktiveco.
• Esploru financajn aŭ lizajn eblojn.
• Komencu per la minimuma investo en la maŝino. Iom post iom pliigu la investon.
Materialaj limigoj
• Uzu tegaĵojn aŭ surfacajn traktadojn sur reflektaj materialoj. Tio plibonigos laseran sorbadon kaj reduktos reflektajn problemojn.
• Optimumigu laserajn parametrojn por pli bone konveni al la materialaj ecoj kaj dikeco.
• Kombinu laseran veldadon kun aliaj veldmetodoj (kiel ekzemple MIG aŭ TIG).
Limigita artika alirebleco
• La uzo de robotaj brakoj kaj aŭtomataj sistemoj donos aliron al malfacile atingeblaj artikoj.
• Dezajnu laŭmendajn fiksaĵojn kaj ŝablonojn.
• Uzu pluraksajn laserajn veldsistemojn
Plie, laŭpaŝa efektivigo de ekzistantaj produktoj, farado de kongruectakso kaj komencado de pilotprojektoj povas plibonigi la efikecon de la maŝino kaj rimarkeble redukti la limigojn.
Lasera Veldado VS MIG
| Trajtoj | Lasero-Soldado | MI |
|---|---|---|
| Varma Fonto | Lasera radio | Elektra arko |
| precizeco | Tre alta | moderigita |
| Varmo-Trafita Zono | Minimuma | Larger |
| Veldado Rapido | alta | Modera ĝis malalta |
| penetrado | Profunda, ofte unu-enirpermesila | Bona, eble postulos plurajn enirpermesojn |
| Materiala Kongrueco | Larĝa gamo, inkluzive de malfacile veldeblaj | Larĝa gamo, komunaj metaloj |
| Ŝprucigi | Minimuma al neniu | Generas ŝprucaĵon |
| Ekipa Kosto | alta | Malsupra |
| Kapablo Postulo | Alta, specialigita trejnado bezonata | Modera, pli facile lernebla |
| Komuna Alirebleco | Postulas vidlinion | Pli fleksebla |
| aŭtomatigo | Facile aŭtomatigita | Malpli facile aŭtomatigita |
| sekureco | Signifaj danĝeroj de altpotencaj laseroj | Postulas antaŭzorgojn sed ĝenerale estas pli sekura |
Lasera Veldado VS TIG
| Aspektoj | Lasero-Soldado | TIG-Veldado |
|---|---|---|
| Precizeco kaj Kontrolo | Ekstreme alta precizeco, ideala por komplikaj kaj aŭtomataj procezoj | Alta precizeco kun mana kontrolo, ideala por detalaj kaj altkvalitaj veldsuturoj |
| Varmo-Trafita Zono (HAZ) | Minimuma HAZ, reduktante termikan misprezenton kaj konservante materialajn ecojn | Minimumigas HAZ-ojn, sed ne tiom kiom laserveldado |
| rapideco | Alt-rapida veldado pliigas produktivecon | Pli malrapidaj veldrapidoj reduktas produktivecon |
| versatilidad | Taŭga por vasta gamo da materialoj, inkluzive de metaloj, plastoj kaj malsamaj materialoj | Bonega por diversaj metaloj, precipe neferaj, sed malpli multflanka kun plastoj |
| Kapablo Postulo | Postulas specialan trejnadon kaj kompetentecon | Postulas signifan kapablon kaj sperton por plej bonaj rezultoj |
| kosto | Alta komenca ekipaĵkosto | Modera ekipaĵkosto, pli alta ol iuj aliaj metodoj |
| Apliko | Ideala por altprecizaj, aŭtomatigitaj kaj grandvolumenaj produktadaplikoj | Plej bona por altkvalitaj veldsuturoj kaj mana kontrolo, kiel ekzemple en aerspaca, aŭtomobila kaj arta metalverkaĵo |