
Aŭtomataj CNC-Lasermaŝinoj: De Komencantoj Ĝis Profesiuloj
Laste ĝisdatigita: 2026-10-28 10:37:25
Dum la lastaj kelkaj jaroj, aŭtomata CNC-lasera maŝinado fariĝis ĝeneraligita, disvastiĝante de hobibutikoj ĝis malgrandaj entreprenoj, lernejoj, kaj ankaŭ strikte industriaj fabrikantoj. Pliigita konkurenco sur la merkato ankaŭ signifas, ke elekti la ĝustan CNC-lasermaŝinon por tranĉado, gravurado, markado, skrapado, purigado kaj veldado estos pli malfacila ol iam ajn. Plej multaj uloj tute ne scias, kie komenci. STYLECNC ŝatus helpi vin dum la tuta elektoprocezo, ne sugestante iun specifan CNC-laseran ilaron, sed gvidante vin fari vian propran decidon, laŭ viaj bezonoj kaj buĝeto. Estas multe scienda antaŭ ol vi povas trovi la ĝustan CNC-lasertranĉilon, gravurilon, markilon, akvaporilon, purigilon kaj veldilon por komenci aŭ kreskigi vian entreprenon. Por helpi vin akiri la ĝustajn informojn, jen kelkaj el la bazaĵoj pri CNC kaj lasero, kiujn vi bezonas scii. Ĉi tiu gvidilo diskutos tion, kion vi devas konsideri kiam vi determinas, kiu CNC-lasera maŝino estas la plej bona ilaro por via entrepreno.
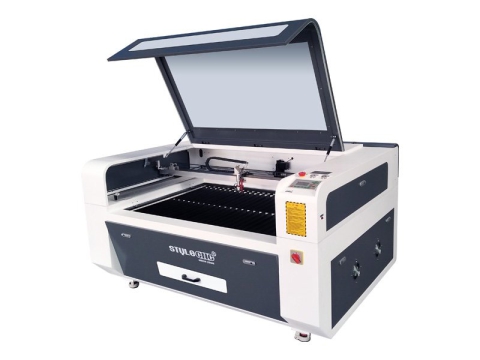
STJ1390
$3,500 - $5,500
malmultekosta CO2 Lasera Gravuristo 60W, 80W, 100W, 130W, 150W, 180W
malmultekosta CO2 lasera gravurmaŝino kun 60W, 80W, 100W, 130W, 150W,180W potencaj opcioj estas uzataj por ligno, ŝtofo, ledo, vitro, akrilo, papero, plasto, ŝtono.
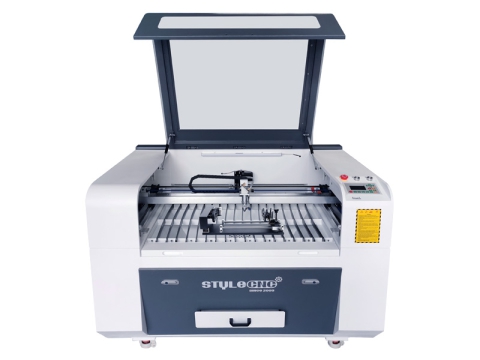
STJ9060
$2,600 - $3,600
Plej Bona Malgranda Lasera Gravuristo por Komencantoj en 2026
La plej bona malgranda lasera gravurmaŝino de 2026 estas enirnivela mini-lasera gravurmaŝino kun kompakta strukturo por komencantoj por gravuri kaj tranĉi metiaĵojn, artaĵojn, donacojn.
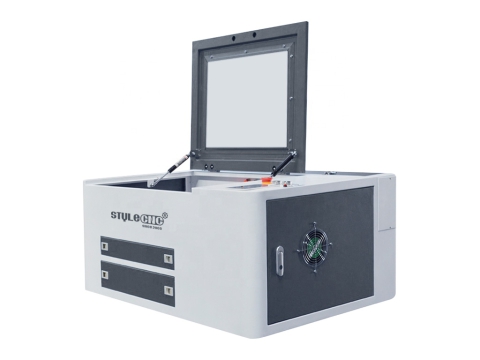
STJ6040
$2,400 - $2,600
Buĝet-Amika Malgranda Skribotabla Lasera Gravurmaŝino
Malgranda surtabla lasera gravurilo kun tranĉilo 40W/60W CO2 lasera tubo estas pagebla ŝatokupa lasero kun kompakta dezajno por hejma uzo kaj malgrandaj entreprenoj.
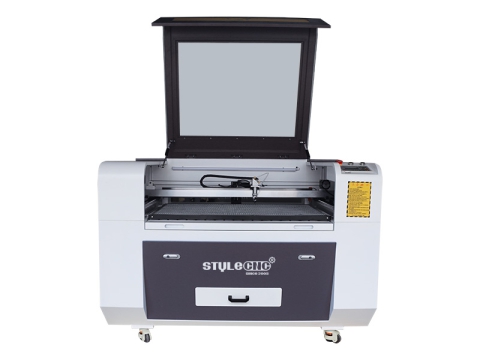
STJ9060
$2,600 - $3,600
2026 Plej bone taksitaj laseraj lignogravurmaŝinoj vendeblaj
Ĉu vi serĉas la plej bonan ligno-laseran gravurmaŝinon por tranĉi, gravuri, kaj gravuri lignon, lamenlignon, MDF-on? Recenzu la plej bone taksitajn laserajn ligno-gravurmaŝinojn vendatajn je kosta prezo en 2026.
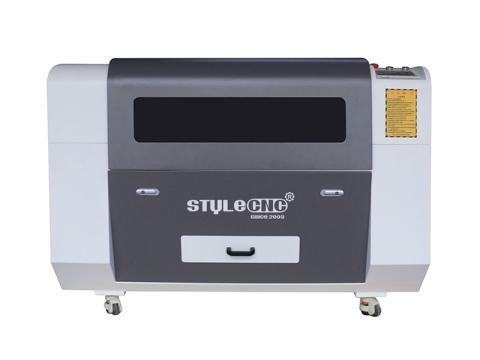
STJ9060
$2,600 - $3,600
Ŝatokupa Lasera Gravuristo por Plasto, Akrilo, Vitro, Polimero
STJ9060 ŝatokupa lasera gravurmaŝino kun 2x3 tabloplato por tranĉi kaj gravuri plaston, akrilon, vitron, kaŭĉukon, polimeron, lignon por hobiistoj, malgrandaj entreprenoj kaj hejmaj metiejoj.

STJ1390-2
$3,800 - $6,500
Pagebla Lasera Gravurilo por Ledo, Ŝtofo, Papero, Ĝinzoj
Pagebla lasera gravurilo kun CO2 Lasera tubo estas desegnita por tranĉi, gravuri kaj gravuri ledon, ŝtofon, tekstilojn, paperon, kartonon, ĝinzojn kaj fibrojn.
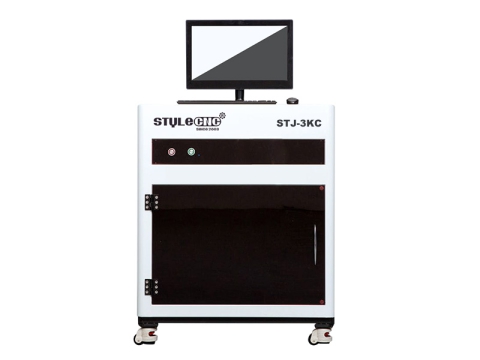
STJ-3KC
$15,000 - $18,000
2026 Plej bone 3D Lasera Kristala Gravurmaŝino por Vendo
3D Subtera lasera kristala gravurmaŝino estas la plej bona gravuristo de 2026 por krei personigitajn vezikgramojn, donacojn, suvenirojn, artojn, metiojn, trofeojn el kristalo kaj vitro.
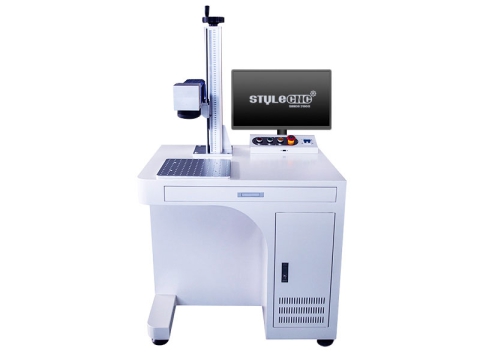
STJ-50F-D
$2,400 - $4,200
50W Fibra Lasera Profunda Gravurmaŝino por Metalo
Lasera profunda gravurmaŝino kun 50W fibra lasera fonto estas la plej bona metala lasera gravuristo por reliefa gravurado kaj markado, same kiel por tranĉado de maldikaj metaloj.
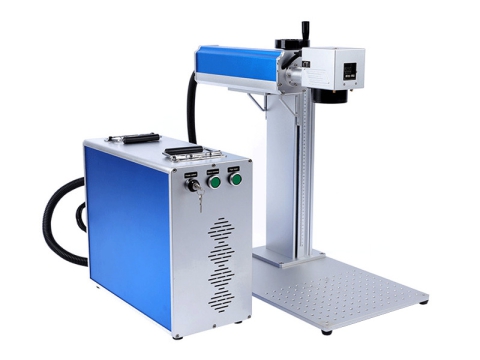
STJ-50F-S
$2,400 - $6,500
Plej Bona Lasera Gravuristo de 2026 por Pafila Punktado kaj Teksturado de Teno
Plej bona buĝeta lasera gravurmaŝino de 2026 por pafila punktado kaj teksturado de teniloj kun IPG fibra lasera generatoro por 2D/3D kolora gravuraĵo aŭ profunda gravuraĵo sur pafiloj.
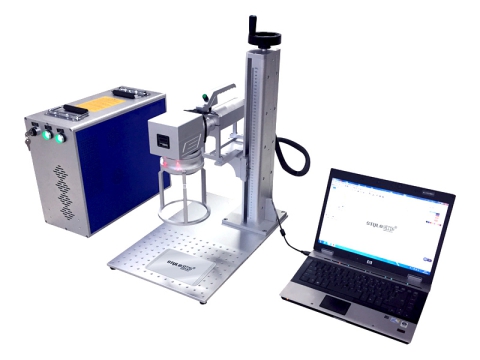
STJ-30F-H
$1,400 - $2,500
Mini-Mana Fibra Lasera Markmaŝino 20W, 30W, 50W
Mini portebla fibra lasera markadmaŝino kun 20W, 30W, 50W, 100W potencaj opcioj estas kompaktaj kaj porteblaj por fajna gravurado ie ajn endome kaj ekstere.
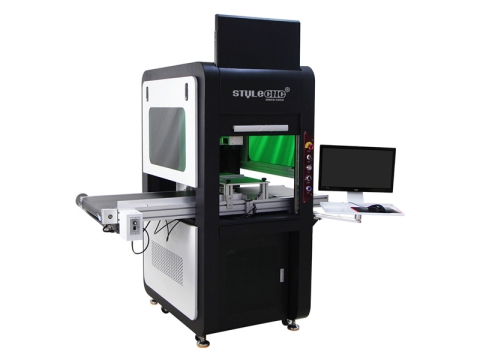
STJ-50F-C
$6,200 - $9,000
Lasera Markmaŝino kun CCD Vida Pozicia Sistemo
La plej bona fibrolasera markadmaŝino kun CCD vida poziciiga sistemo estas uzata por amasproduktado je malalta kosto kun diversigitaj kaj kompleksaj gravuradoj kaj tranĉoj.
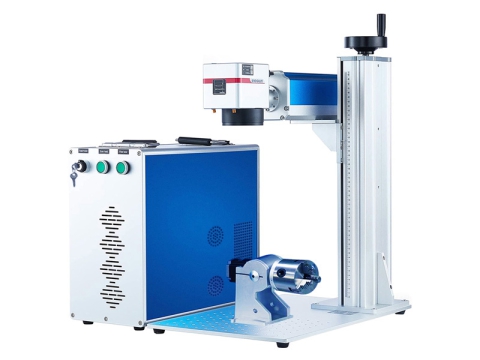
STJ-30FM-S
$2,500 - $5,800
Pagebla Fibra Lasera Gravurmaŝino por Kolora Markado
Pagebla fibra lasera gravurilo por kolormarkado estas desegnita por gravuri nigran, blankan, grizan kaj kolorojn sur metaloj el neoksidebla ŝtalo, titanio kaj kromo.
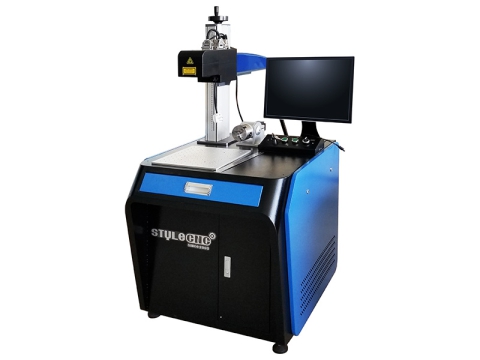
STJ-100FM-3D
$6,800 - $8,800
3D Fibra Lasera Markmaŝino por Metala Teksturigado
3D fibra lasera markadmaŝino estas 5-aksa lasera teksturiga sistemo por gravurado sur 3D kurbaj metalaj surfacoj kaj profundaj gravuraj teksturoj kaj reliefoj sur metalaj muldiloj.
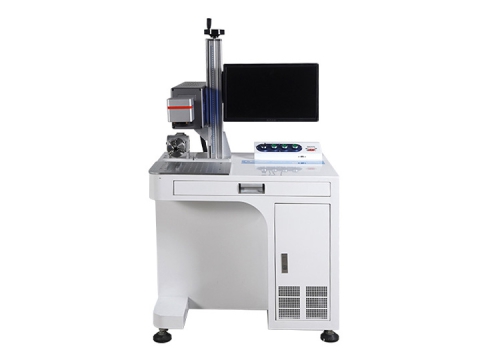
STJ-30C
$4,000 - $6,500
CO2 Lasera Markmaŝino por Vitro, Akrilo, Plasto
NENIU plej bone CO2 lasera markilo estas uzata por gravuri plaston, akrilon, vitron. Nun la pagebla CO2 surtabla lasera markadsistemo vendota je kostprezo.
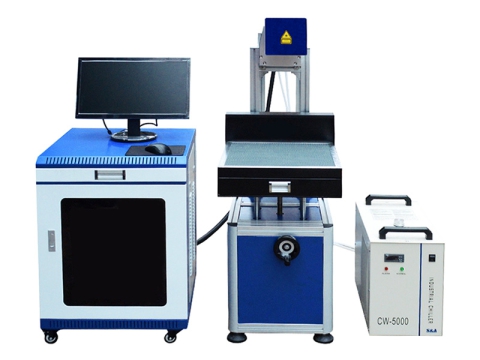
STJ-80C
$4,700 - $5,500
malalta kosto CO2 Lasera Markmaŝino por Ledo kaj Ŝtofo
Malalta kosto CO2 Lasera marka maŝino estas uzata por personecigi ledon, ŝtofon, ĝinzojn, teksaĵojn. Nun la malmultekosta CO2 lasera markilsistemo vendota je kostprezo.
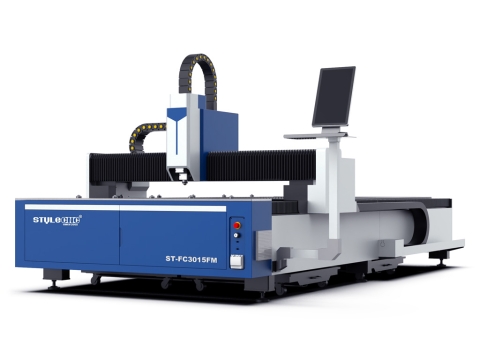
ST-FC3015FM
$15,000 - $43,000
Plej Bona Lasera Tranĉilo por Lamenoj en 2026 (1500W - 6000W)
La plej bona lasera tranĉilo por lado de 2026 estas plenmezura aŭtomata CNC-lasera metaltranĉmaŝino kun 1500W al 6000W potencaj opcioj por partoj, ŝildoj, artoj kaj metioj.
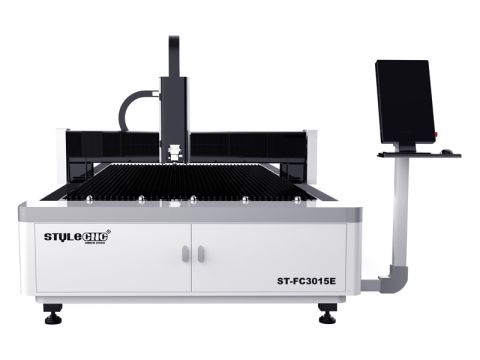
ST-FC3015E
$12,800 - $16,000
2026 Plej bone taksitaj fibraj laseraj tranĉmaŝinoj vendeblaj - 2000W
La plej populara kaj plej bone taksita fibra lasera tranĉmaŝino por metalfabrikado estas havebla je atingebla prezo kun potencaj opcioj de 1500W, 2000W, 3000W.
ST-FC3030
$12,200 - $14,500
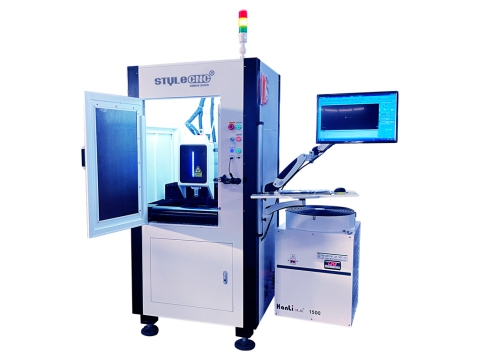
Mini Lasera Metala Juvelaĵtranĉilo por Arĝento, Oro, Kupro
Ĉu vi serĉas precizan lasertranĉilon por fari metalajn juvelojn el arĝento, oro, kupro, rustorezista ŝtalo? Recenzu la mini-kompancan laseran juveltranĉilon, kiu estas vendata.
ST-FC6020T
$20,800 - $56,800
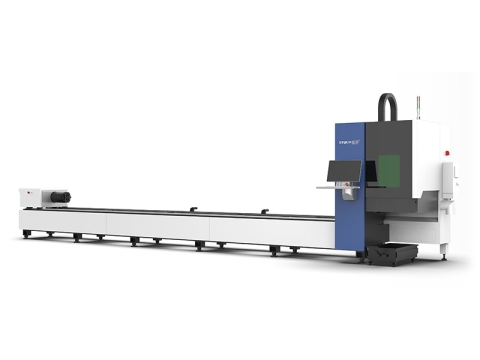
2026 Plej bone taksita fibra lasera tubtranĉmaŝino por vendo
La plej bona fibrolasera tubtranĉmaŝino de 2026 estas aŭtomata CNC-metala tubtranĉilo uzata por krei formojn kaj konturojn sur kvadrataj, rondaj, rektangulaj, ovalaj, formitaj tuboj.
ST-FC1325
$14,000 - $18,500
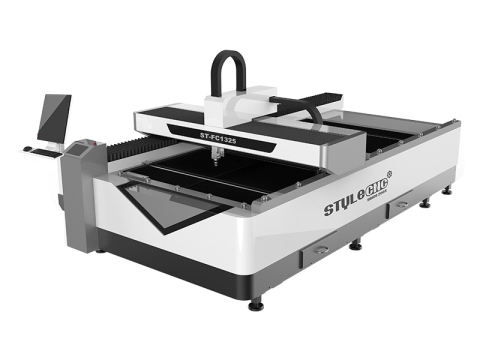
2026 Plej malmultekosta 4x8 Fibra Lasero Neoksidebla Ŝtala Tranĉilo 1500W
2026 plej malmultekosta 4x8 lasera tranĉmaŝino kun neoksidebla ŝtalo 1500W fibra lasero povas tranĉi metalojn malpli ol 2mm aluminio, 3-4mm rustorezista ŝtalo, 12mm karbonŝtalo.
ST-FC1390
$17,000 - $31,000
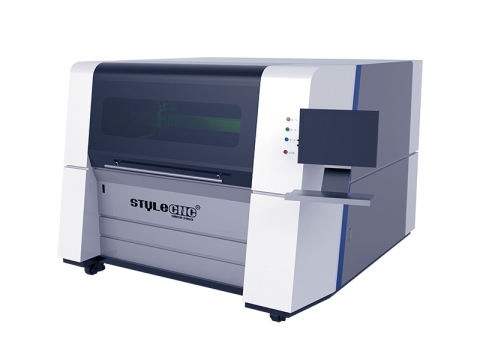
Malgranda Metala Lasera Tranĉilo por Komencantoj - Enirnivela
ST-FC1390 Malgranda metala lasertranĉilo kun fibra lasera generatoro estas kompakta enirnivela fibra lasera tranĉsistemo por hobiistoj kaj hejma uzo en malgrandaj entreprenoj.
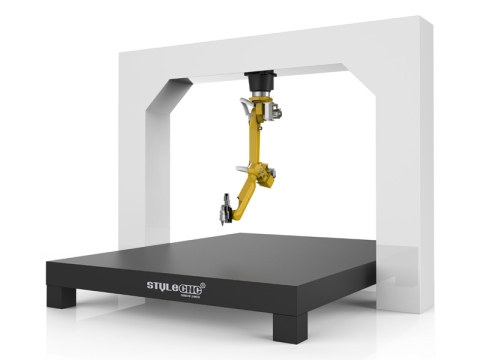
ST-18R
$46,000 - $78,000
industriaj 3D Robota Fibra Lasera Tranĉmaŝino por Metalo
industriaj 3D robota fibra lasera tranĉmaŝino kun 5-aksa robota brako por 3D kurbaj metalpartoj, metaltuboj, aŭtopartoj, kuirilaro, elektronikaj komponantoj.
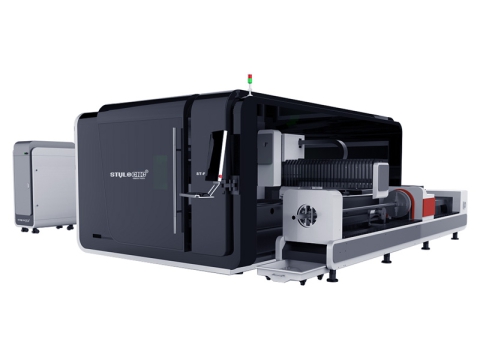
ST-FC3015GAR
$40,000 - $730,000
Du-Cela 6KW Fibra Lasera Tranĉilo por Metala Folio kaj Tubo
Duobla celo 6000W fibra lasera tranĉmaŝino vendota je atingebla prezo kun duoblaj funkcioj por tranĉi lamenojn, metalajn platojn, metalajn tubojn kaj metalajn tubojn.
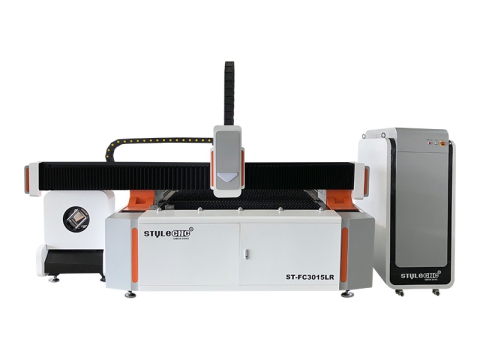
ST-FC3015LR
$19,800 - $46,000
5x10 Industria Fibra Lasera Metala Tranĉmaŝino por Vendo
Alirebla 5x10 industria fibra lasera metaltranĉmaŝino vendota je kostprezo por tranĉi kaj lamenojn kaj tubojn ĉio en unu maŝino por metalfabrikado.
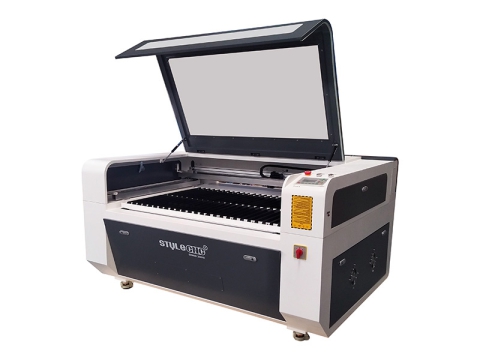
STJ1390
$2,850 - $10,000
2026 Plej bone CO2 Lasera Tranĉilo por Malgrandaj Entreprenoj kaj Hejma Uzo
NENIU plej bone CO2 Lasera tranĉilo estas desegnita por malgrandaj entreprenoj, hejmaj uzantoj kaj ŝatantoj por gravuri kaj tranĉi lignon, paperon, akrilon, plaston, vitron, ledon, ŝtofon.
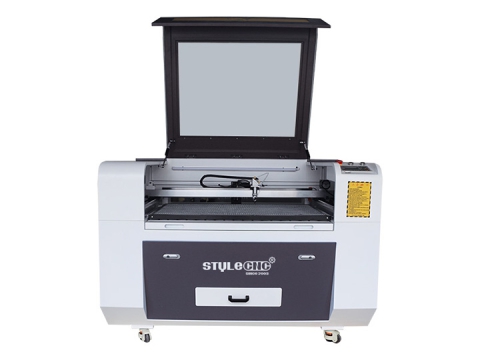
STJ9060
$2,800 - $4,000
Enira nivelo CO2 Ŝatokupa Lasera Tranĉilo por Komencantoj
CO2 ŝatokupa lasera tranĉmaŝino por komencantoj estas enirnivela lasera gravura kaj tranĉa sistemo kun 2x3 tablokompletoj por hobiistoj, malgrandaj entreprenoj, hejmaj butikoj.
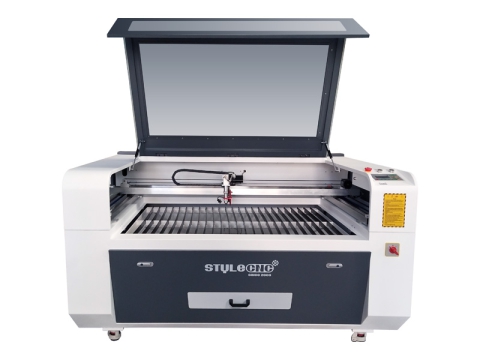
STJ1390
$3,500 - $10,000
100W Lasera Lignotranĉila Gravurmaŝino por Lignoprilaborado
100W lasera lignotranĉilo gravurmaŝino estas pagebla CO2 lasertranĉilaro por novuloj kaj komencantoj por gravuri kaj tranĉi durlignon, lamenlignon, MDF, bambuon.
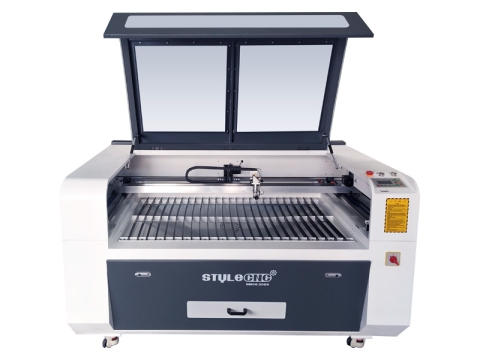
STJ1610
$3,200 - $12,000
2026 Plej Bona Akrila Lasera Tranĉmaŝino Vendebla
La plej bona akrila lasera tranĉmaŝino de 2026 estas uzata por tranĉi plastojn, klarajn kaj kolorajn akrilajn foliojn kiel literojn, nombrojn, signojn, logotipojn, ŝablonojn, artojn kaj metiojn.
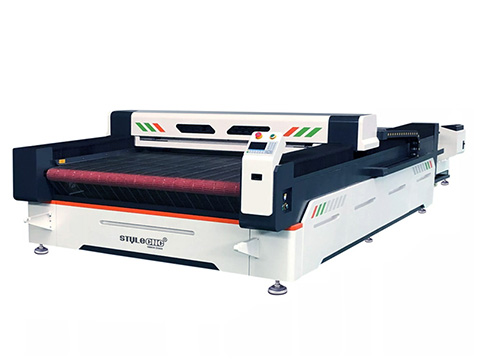
STJ1630A
$9,800 - $10,800
2026 Plej Bona Industria Ŝtofa Lasera Tranĉmaŝino Vendebla
2026 plej bona industria ŝtofa lasera tranĉmaŝino kun granda transportila tablo kaj aŭtomata nutra sistemo por vestaĵoj, vesto, modo en komerca uzo.
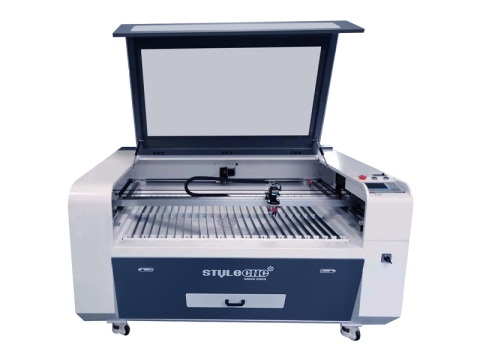
STJ1610-CCD
$4,500 - $12,700
CNC-lasera tranĉilo kun CCD Fotila Vida Rekona Sistemo
CNC-lasera tranĉilo integras CCD fotila vida rekona sistemo, ideala por krei komplikajn broditajn insignojn el ŝtofoj kiel altkvalita ŝtofo, kanvaso kaj kotona kepro.
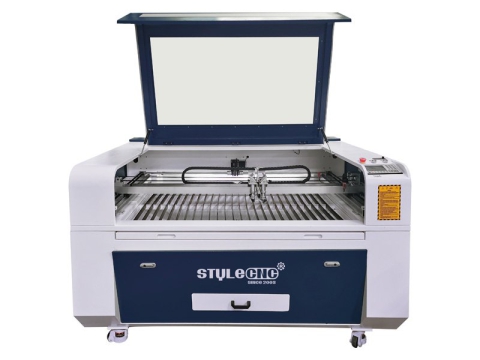
STJ1390-2
$4,200 - $11,000
Duobla-kapo CO2 Lasera Tranĉilo por Papero kaj Kartono
Duobla kapo CO2 Lasera tranĉilo venas kun 2 laseraj tranĉkapoj por tranĉi paperon kaj kartonon por krei personigitajn invitojn, kartojn, modelojn, stokadskatolojn.
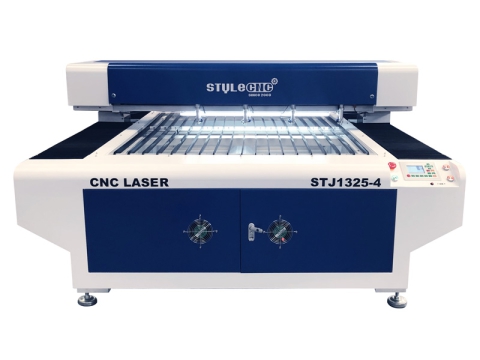
STJ1325-4
$8,400 - $20,000
Furoranta 2026 4x8 Lasera Tranĉilo por Lamenligno kaj MDF
Plej bone vendata pagebla en 2026 4x8 Lasera tranĉilo kun 4 laseraj kapoj povas tranĉi tutajn foliojn de lamenligno, MDF por fari plurajn projektojn de 1 ĝis 4 samtempe.
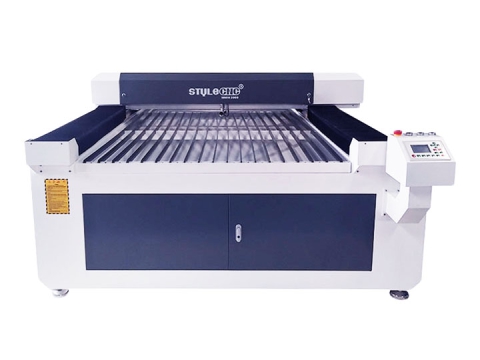
STJ1325
$5,200 - $10,800
2026 Plej Bona Industria Lasera Ŝaŭma Tranĉmaŝino Vendebla
La plej bona industria lasera ŝaŭmotranĉmaŝino de 2026 estas uzata por tranĉi EVA-ŝaŭmon, EPS-ŝaŭmon, XPS-ŝaŭmon, stirenŝaŭmon, PE-ŝaŭmon, kaŭĉukon por fari personecigitajn ŝaŭmoprojektojn kaj planojn.
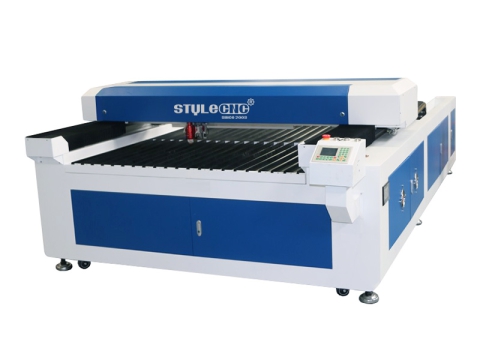
STJ1325M
$6,500 - $13,000
Metala kaj Nemetala Lasera Tranĉilo kun 300W CO2 Laser Tubo
Metala kaj nemetala lasera tranĉmaŝino kun 300W CO2 lasera tubo estas nove desegnita lasera tranĉilo por rustorezista ŝtalo, alojo, akrilo, ledo, lamenligno, MDF, ligno.
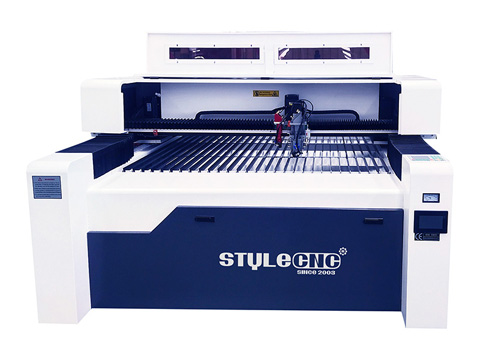
STJ1325M-2
$9,000 - $14,000
Versátil 4x8 CNC Lasera Gravuraĵa Tranĉmaŝino por Vendo
4x8 CNC-lasera gravurmaŝino estas uzata por gravuri kaj tranĉi kaj metalojn - kiel ŝtalon, aluminion, latunon - kaj nemetalojn, inkluzive de akrilo kaj lamenligno.
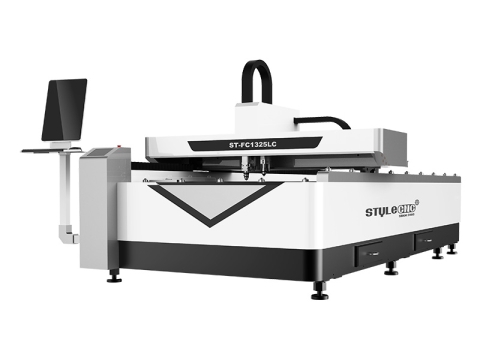
ST-FC1325LC
$15,800 - $20,500
Fibro & CO2 Kombinita Lasera Tranĉa Sistemo por Metalo kaj Nemetalo
1500W fibra lasera metaltranĉmaŝino kombinita kun 150W CO2 Lasera tranĉsistemo estas hibrida lasertranĉilo por metalo, ligno, akrilo, plasto, ledo, ŝtofo.
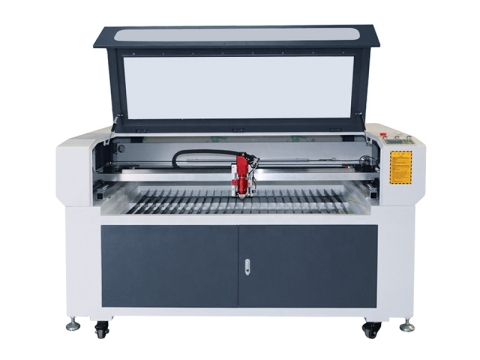
STJ1610M
$7,500 - $12,000
2026 Plej Bona Metala & Nemetala Lasera Tranĉmaŝino Vendebla
Plej bona miksita hibrida lasera tranĉmaŝino de 2026 STJ1610M adoptas CO2 sigelita lasera tubo, kiu povas tranĉi pli dikajn nemetalojn kaj metalajn materialojn el 0.5mm ĝis 2mm.
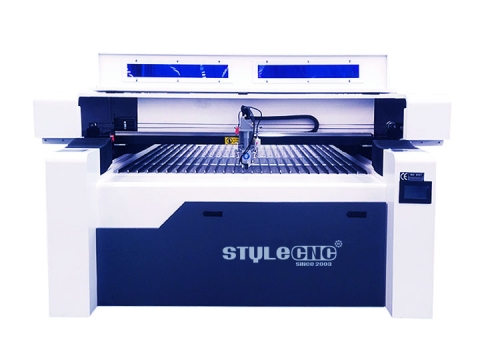
STJ1325M
$8,000 - $12,800
Miksita CNC-lasera tranĉilo-gravurmaŝino por ligno kaj metalo
Miksita CNC-lasera gravurmaŝino estas multflanka hibrida lasero, kiu povas gravuri kaj tranĉi diversajn materialojn, de nemetaloj kiel ligno ĝis metaloj kiel ŝtalo.
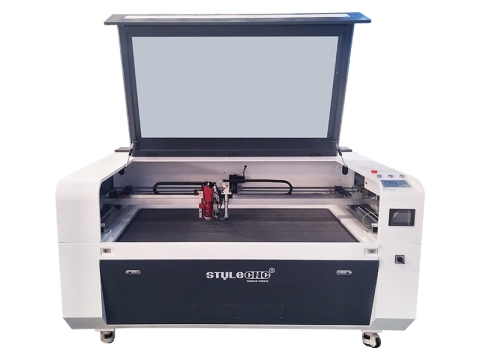
STJ1390M-2
$7,500 - $12,500
Profitodona Miksita CNC Lasera Tranĉilo Hibrida Tranĉmaŝino
Profitodona miksita CNC-lasera tranĉilo hibrida tranĉmaŝino estas utila lasera tranĉsistemo por ligno, lamenligno, MDF, akrilo kaj metaloj en komerca uzo.
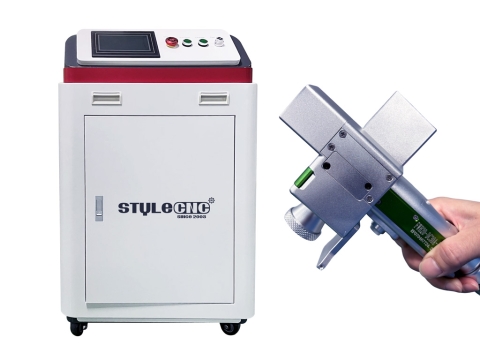
LC3000
$3,800 - $6,000
2026 Plej Bona Mane Tenebla Fibra Lasera Purigmaŝino Vendebla
La plej bona portebla fibra lasera purigilo de 2026 estas mana portebla lasera purigilo kun fibraj laseroj por forigo de rusto, forigo de farbo kaj forigo de tegaĵoj.
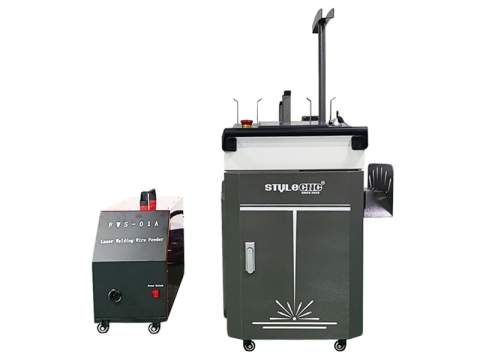
LCW1500
$3,300 - $4,700
3-en-1 Mane Tenebla Lasera Veldado, Purigado, Tranĉmaŝino
3-en-1 laserveldilo, purigilo, tranĉilo estas portebla ĉio-en-unu lasermaŝino kun mana laserpafilo por tranĉi kaj veldi metalon, purigi ruston, farbon, tegaĵon.

LCW3000
$3,600 - $16,800
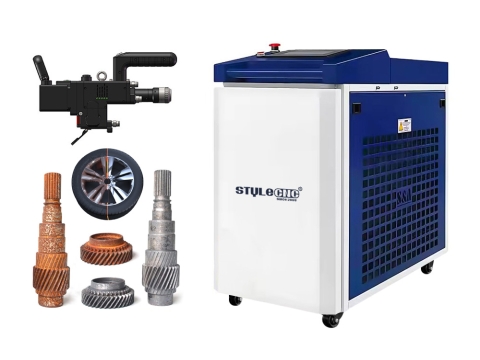
2026 Plej Bona Portebla Mane Tenebla Lasera Veldmaŝino Vendebla
La plej bona portebla lasera veldmaŝino de 2026 venas kun 1500W, 2000W, 3000W, 6000W mantenebla fibra lasera veldilo por metalaj juntoj de rando, pugo, T-kunigo, angulo, sinjorino.
LC6000
$12,500 - $13,500
2026 Plej Bona Mane Tenebla Lasera Rustforiga Maŝino Vendebla
La plej bona portebla lasera rustoforiga maŝino de 2026 estas portebla lasera purigilo uzata por forigi ruston de metaloj per fibraj laseraj potencoj de 1500W, 2000W, 3000W, 6000W.
LWT2000
$8,800 - $11,300
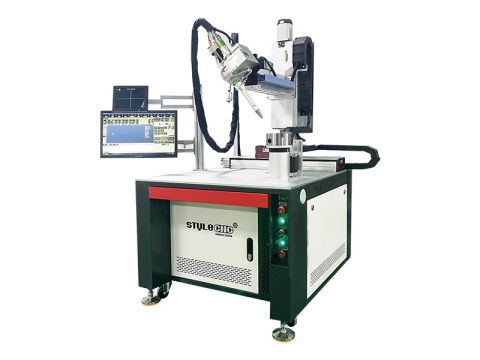
Alt-preciza aŭtomata CNC-lasera veldmaŝino por vendo
CNC-lasera veldmaŝino estas aŭtomata lasera veldilo kun fibra lasera radioveldsistemo por precizaj metalaj juntoj de pugo, superfluo, angulo, T-konektilo, rando, flanĝo.
LWR3000
$10,800 - $32,000
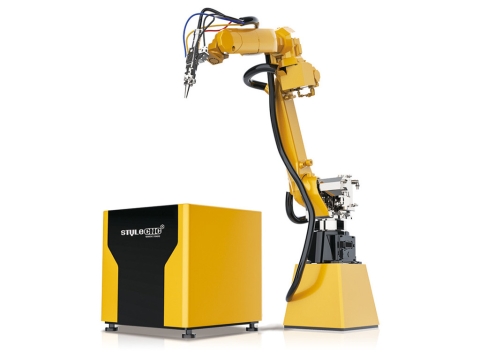
Aŭtomata Inteligenta 3D Industria Lasera Velda Roboto Vendebla
Trovu kaj aĉetu aŭtomatan 3D fibra lasera veldroboto je kostprezo kun 6-aksa industria robotbrako de popularaj veldmaŝinfabrikistoj kaj markoj.
Ĉefrakontoj kaj Artikoloj, Kiuj Interesas Vin
Trovu kaj Aĉetu Vian Unuan CNC-Lasermaŝinon
difinon
CNC-lasera maŝino estas aŭtomatigita fabrikada ilo kiu utiligas fibron, karbondioksidon (CO2), aŭ ultraviolaj (UV) laseraj radioj por marki, grati, gravuri kaj tranĉi kaj metalajn kaj nemetalajn materialojn, veldi metalajn komponantojn kaj forigi malpuraĵojn, ruston, farbon aŭ tegaĵojn. La ekipaĵo konsistas el maŝinujo, regilo, elektroprovizo, lasera generatoro, lasera tubo, prilabora kapo, speguloj, lensoj, akvomalvarmigilo, paŝomotoroj aŭ servomotoroj, aerkunpremilo, gascilindroj, aera stokujo, polvokolektilo, aermalvarmiga filtrilo kaj sekigilo, kune kun subtena programaro kaj sistemoj. Ĉi tiuj maŝinoj estas vaste aplikataj en diversaj sektoroj, inkluzive de industria fabrikado, edukado, malgrandaj entreprenoj, hejmaj metiejoj, reklamado, artoj kaj metioj, donacoj, ludiloj, pakado, presado, ledprilaborado, vestoj, aŭtomobila fabrikado, muzikinstrumenta produktado, konstruado, etikedfarado kaj la medicina kampo.
aplikaĵoj
CNC (Komputila Numerika Kontrolo) lasermaŝinoj estas uzataj por markado, gravurado, tranĉado, veldado kaj purigado de vasta gamo da metalaj kaj nemetalaj materialoj:
Metalaj MaterialojKarbona ŝtalo, rustorezista ŝtalo, ilŝtalo, risortŝtalo, galvanizita ŝtalo, aluminio, kupro, oro, arĝento, alojoj, titanio, fero, latuno, mangano, kromo, nikelo, kobalto kaj plumbo.
Ne-Metalaj MaterialojLigno, mezdensa fibroplato (MDF), lamenligno, partikloplato, akrilo, plastoj, polimetilmetakrilato (PMMA), ledo, ŝtofoj, kartono, papero, kaŭĉuko, Depron-ŝaŭmo, EPM, Gatorfoam, poliestero (PES), polietileno (PE), poliuretano (PUR), neopreno, tekstiloj, bambuo, eburo, karbonfibro, polivinila klorido (PVC), polivinila butiral (PVB), politetrafluoroetileno (PTFE/Teflono), kaj berilia oksido, same kiel iuj ajn materialoj enhavantaj halogenojn (kloro, fluoro, jodo, astato, aŭ bromo), fenolajn rezinojn, aŭ epoksiajn rezinojn.
Tipoj
CNC-lasermaŝinoj estas klasifikitaj en tranĉajn, gravurajn, markajn, purigajn kaj veldajn maŝinojn.
Tranĉiloj inkluzivas fibron, CO2 kaj hibridaj lasertranĉiloj,
Gravuristoj inkluzivas fibron, UV kaj CO2 lasera gravurilo.
Markiloj inkluzivas fibron, CO2 kaj UV lasera marka maŝino.
Veldistoj inkluzivas manteneblajn kaj aŭtomatajn laserajn veldmaŝinojn.
Teknikaj Parametroj - Specifoj
| marko | STYLECNC |
| Lasera Potenco | 20W - 60000W |
| Longa Longa Ondo | 10.6 μm, 1064 nm, 355 nm |
| Lasero-tipo | Fibro, CO2 kaj UV-lasero |
| kapablo | Tranĉado, Gravurado, Akvaforto, Markado, Purigado, Veldado |
| prezo Range | 2,400 $- $260,000 |
Kosto & Prezoj
La kostostrukturo de CNC-lasera maŝino inkluzivas diversajn komponantojn (kiel ekzemple CNC-regilojn, elektroprovizojn, lasergeneratorojn, laserkapojn, lasertubojn, lensojn, spegulojn, maŝinkadrojn, akvomalvarmigilojn, paŝomotorojn aŭ servomotorojn, polvokolektajn sistemojn, aerkunpremilojn, gascilindrojn, aerstokujojn, aermalvarmigajn filtrilojn kaj sekigilojn), same kiel programaron kaj kontrolsistemojn, transportkostojn, impostojn, doganajn kotizojn, kaj servojn kaj teknikan subtenon.
La prezintervalo por CNC-lasertranĉmaŝinoj estas inter $2,600 kaj $300,000; CNC-laseraj gravurmaŝinoj varias de $2,400 ĝis $70,000; CNC-laseraj markadmaŝinoj kostas inter $3,000 kaj $70,000; kaj CNC-laseraj veldmaŝinoj varias de $16,800 al $28 000. Entute, antaŭ 2026, la averaĝa kosto por aĉeti pecon de CNC-lasera ekipaĵo estas atendata esti proksimume $6000.
Avantaĝoj kaj Avantaĝoj
Kiel moderna teknologia progreso, CNC (Komputila Numerika Kontrolo) laseraj prilabormaŝinoj direktas alt-energi-densan laseran radion sur laborpecon. Tio kaŭzas lokalizitan varmiĝon kaj fandadon, post kio altprema gaso forblovas la fanditan materialon — ebligante precizan tranĉadon (formadon aŭ konturon) aŭ gravuradon (de teksto kaj ŝablonoj).
• Havas mallarĝajn segiltranĉajn larĝojn, altan precizecon kaj bonegan surfacan finpoluron, eliminante la bezonon de duaranga prilaborado.
• Proponas altan gradon de aŭtomatigo kaj subtenas tute enfermitan funkciadon; ĝi estas pura, kvieta kaj signife plibonigas la labormedion por funkciigistoj.
• Malaltigas prilaborajn kostojn. Kvankam la komenca investo en ekipaĵon estas konsiderinda, la kosto por unuo signife malpliiĝas per kontinua, grandskala produktado.
• Uzas senkontaktan prilaboran metodon kun malalta inercio, rezultante en altaj prilaboraj rapidoj. Kiam integrite kun CAD/CAM-programaro per CNC-sistemo, ĝi ofertas oportunan, tempoŝparan operacion kaj esceptan ĝeneralan efikecon.
• La alta energiintenso de la lasera radio povas fandi ajnan metalon, igante ĝin aparte efika por prilabori malfacilajn materialojn — kiel ekzemple tiujn kun alta malmoleco, alta fragileco aŭ altaj fandopunktoj.
• Karakterizita per mallongaj interagaj tempoj kaj malgranda varmo-influita zono (HAZ), kiu minimumigas termikan deformadon kaj internan streson. Krome, ĉar ĝi estas nemekanika kontakta procezo, la laborpeco restas libera de mekanika streso, igante ĝin ideala por preciza maŝinado.
• Kiel komputila sistemo, CNC-lasera teknologio permesas flekseblajn alĝustigojn kaj modifojn. Tio igas ĝin tre taŭga por personecigita produktado — precipe por ladaj komponantoj kun kompleksaj konturoj kaj formoj. En scenaroj implikantaj variajn arograndecojn aŭ mallongajn produktajn vivciklojn, tradicia muldilfabrikado ofte estas nek kostefika nek tempoefika; en tiaj kazoj, lasertranĉado kaj gravurado ofertas klaran avantaĝon.
CNC-lasera maŝino ne estas nur konsumvaro, sed potenca ilo por krei riĉecon. Ĉar la ĉefa celo de akiri tian ekipaĵon estas pliigi la produktokapaciton, plibonigi efikecon, redukti kostojn kaj altigi teknikajn kapablojn, elekti la ĝustan maŝinon estas de kritika graveco.
Kiel Uzi?
Paŝo 1. Difinu la produktoplanon bazitan sur la produktadhoraro kaj distribuu la prilaborajn desegnaĵojn al la ekipaĵa funkciiga teamo.
Paŝo 2. Desegnistoj analizas la desegnaĵojn laŭ la plano kaj uzas CAD-programaron por krei la necesajn teknikajn desegnaĵojn.
Paŝo 3. Kvalitinspektisto kontrolas kaj konfirmas la precizecon de la desegnaĵoj pretigitaj de la desegnistoj.
Paŝo 4. La produktad-inspektisto kalkulas la laŭtaksan komplettempon surbaze de la ciferecaj desegnaĵoj kaj preparas la bezonatajn materialojn kaj helpajn tranĉgasojn.
Paŝo 5. Programistoj uzas specialigitan programaron por generi NC (numera kontrolado) maŝinadprogramojn.
Paŝo 6. La kontrolisto donas taskordonon al la ekipaĵfunkciigistoj (la taskordono inkluzivas: programnomon, materialtipon, materialdikecon, maksimumajn dimensiojn de la laborpeco kaj la bezonatan kvanton).
Paŝo 7. Faru provtranĉon de la unua peco kaj sendu ĝin al kvalita inspektisto por kontrolo. Post kiam la dimensioj estas konfirmitaj kiel ene de la specifoj, arkivu la unuan pecon.
Paŝo 8. Komencu aro-prilaboradon.
Paŝo 9. Asignu identigajn numerojn al la finitaj laborpecoj.
singardecoj
Komencaj Antaŭzorgoj
• Inspektu la labortablon kaj kontrolu ĉu estas iuj ajn obstakloj, kiuj povus malhelpi la aksojn X, Y kaj Z reveni al siaj hejmaj (nulaj) pozicioj. Se tiaj obstakloj troviĝas, bonvolu forigi ilin.
• Preparu la necesajn gasojn por tranĉado kaj adaptu iliajn premojn al la bezonataj niveloj. Ekzemple, la oksigena premo por tranĉado estu agordita je 0.4–0.5 MPa, kaj la nitrogena premo je 1.8–2.2 MPa. (Noto: La premo estu adaptita laŭ la dikeco de la tranĉata materialo — uzu pli malaltan premon por maldikaj lamenoj kaj pli altan premon por dikaj platoj.)
• Malfermu la drenan valvon sur la stokujo de la aerkunpremilo por forigi akumuliĝintan akvon kaj malpuraĵojn, poste fermu la valvon kaj startigu la aerkunpremilon. (La ŝarĝaj kaj malŝarĝaj premoj por la aerkunpremilo estu agorditaj je 0.8 MPa kaj 1 MPa, respektive.)
• Ŝaltu la tensiostabiligilon (agordu la eliran tension inter 380 V kaj 400 V).
• Ŝaltu la aersekigilon (kiu malvarmigas kaj sekigas la gason produktitan de la aerkunpremilo antaŭ ol liveri ĝin al la speguloj).
• Ŝaltu la akvomalvarmigilon, kontrolu, ke la akvonivelo kaj premo estas ene de la normala intervalo, kaj aktivigu la malvarmigan akvon kaj ĉirkaŭtemperaturan akvoprovizon. La malvarmiga akvopremo estu agordita al proksimume 0.5 MPa, kun supra temperaturlimo de 20 °C. La ĉirkaŭtemperatura akvopremo estu proksimume 0.3 MPa, kun supra temperaturlimo de 30°C en la somero kaj 25°C dum aliaj sezonoj.
• Certigu, ke la provizaj premoj por altpureca nitrogeno (pureco ≥99.999%), altpureca karbondioksido (pureco ≥99.999%), kaj altpureca heliumo (pureco ≥99.999%) estas ĉiuj super 0.4 MPa.
• Ŝaltu la lasergeneratoron.
• Ŝaltu la ekipaĵon kaj ensalutu en la funkciigistan sistemon (pasvorto: "uzanto"). Malfermu la butonon de krizhaltigo kaj forigu ĉiujn alarmojn. Plenumu la proceduron "reveno al referencpunkto" (hejmiĝo/AGORDI NULON). Aktivigu la butonon CLC, poste premu la startbutonon (LASERO ON). Kiam "HV PRETA" aperas sur la panelo de la elektra kontrolŝranko, vi povas premi la butonon "HV ON" sur la kontrolpanelo de la CNC.
• Enigu la bezonatan maŝinadprogramon en la CNC-sistemon laŭ la produktadhoraro, kaj daŭrigu kun la maŝinadprocezo.
Antaŭzorgoj de Malŝalto
• Revenu la aksojn X, Y, kaj Z al iliaj referencaj punktoj.
• Malŝaltu la alttensian ŝaltilon (HV ON).
• Malŝaltu la elektron (LASERO MALŜALTI).
• Premu la butonon por krizhaltigi la CNC-panelon. (Ne devigu interrompon de la kurento al la CNC-panelo; neĝusta haltigo povas rezultigi perdon de sistemaj datumoj.)
• Malkonekti la elektroprovizon al la elektra kontrolkabineto de la maŝinilo.
• Haltigu la malvarmigilon kaj malkonektigu ĝian elektroprovizon.
• Malkonekti la elektroprovizon al la elektra kontrolkabineto.
• Haltigu la aerkunpremilon kaj malkonektigu ĝian elektroprovizon.
• Haltigu la kondensilon kaj malkonektigu ĝian elektroprovizon.
• Fermu ĉiujn helpajn gasvalvojn.
• Purigu la CNC-lasermaŝinon.
Antaŭzorgoj Dum Operacio
• Malhelpu la formiĝon de skorio dum la trapikprocezo (per uzado de protekta lenso).
• Dum tranĉado de materialoj kiel rustorezista ŝtalo, galvanizitaj platoj aŭ aluminio, skorio povas facile formiĝi kaj malpurigi la fokusan lenson. Por eviti tiajn problemojn kaŭzitajn de malĝustaj parametragordoj, bonvolu observi la jenajn gvidliniojn:
• Agordu la trapikilon h8 al 2–5 mm; pliigu ĉi tiun h8 por pli dikaj materialoj.
• Por materialoj kun dikeco de 2.5 mm aŭ pli granda, ebligu la funkcion "tranĉi malgrandajn truojn post trapikado" kaj agordu la radiuson de la malgranda truo al 0.5–1 mm.
• Por neoksidebla ŝtalo 3 mm dika aŭ malpli, nitrogeno devas esti uzata por trapikado.
• Por rustorezista ŝtalo pli dika ol 3 mm, oni povas uzi aŭ nitrogenon aŭ oksigenon por trapikado.
• Por aluminio aŭ galvanizitaj platoj, oksigeno devas esti uzata por trapikado.
• Kiam vi uzas oksigenon por trapikado, aktivigu la funkcion "atendu oksigenon/nitrogenan ŝanĝon" kaj agordu la ŝalttempon al 1–3 sekundoj.
• Dum la tranĉprocezo, atente kontrolu la materialon por deformado. Se la folio misformiĝas aŭ vibras (resaltas), platigu ĝin antaŭ tranĉado por eviti nekompletajn tranĉojn aŭ la formiĝon de skorio kaŭzita de tia movado.
Personaj Sekurecaj Konsiloj
• Identigu la naturon de la tranĉota materialo, determinu ĉu ĝi liberigos toksajn gasojn dum la tranĉprocezo, kaj certigu, ke ekzistas adekvata sistemo por eltiri fumon/vaporon. (Noto: Funkciigistoj devas porti protektan ekipaĵon.)
• Atentu atente la instrukciojn donitajn en la funkciiga manlibro de la ekipaĵo.
Konsiloj pri Sekureco de Maŝinado
• Antaŭ ol komenci maŝinprilaborajn operaciojn, bonvolu observi jenon: kontrolu la ecojn de la tranĉota materialo, komprenu kiel ĝi reflektas la laseran radion, kaj certigu, ke ĝi havas sufiĉan lum-absorban kapaciton por malhelpi, ke reflektita lumo difektu la laseran fonton.
• Dum funkciigo, prenu antaŭzorgojn kontraŭ elektraj danĝeroj kaj eblaj laser-rilataj vundoj.
Elektra Sekureco
La ekipaĵo estas funkciigita per 390–400V AC, kiu estas plialtigita ĝis alta tensio de pli ol 10kV per alttensia transformilo por provizi la necesan ekscitan energion.
• Ne malfermu la elektran ŝrankon aŭ la protektajn pordojn de la lasera kapo dum la ekipaĵo estas ŝaltita, ĉar tio prezentas riskon de elektra ŝoko.
• Eĉ post kiam la ekipaĵo estas malŝaltita, ne malfermu la elektran ŝrankon aŭ la protektajn pordojn de la lasera kapo (precipe la malantaŭan pordon de la elektra ŝranko).
• Tio estas ĉar resta elektra ŝargo povas ankoraŭ ĉeesti en la lasersistemo, kiu povus facile kaŭzi vundon al personaro.
Lasero-Sekureco
Lasero estas formo de nevidebla lumo kun alta potencdenseco, kapabla kaŭzi brulvundojn kaj radiad-rilatajn vundojn al la homa korpo. Kiam vi uzas laseron, ne staru sur la vojo de la radio, ĉar tio povus rezultigi brulvundojn; neniam rigardu rekte en la laseron, ĉar fari tion povas kaŭzi vundon. Estas rekomendinde porti protektajn okulvitrojn dum funkciigado de la aparato.
Antaŭzorgoj pri Fokusaj Lensoj
Atentu la purecon de la fokusa lenso kaj purigu ĝin regule. Se iu ajn devio en la optika vojo estas detektita, ĝi devas esti ĝustigita ĉiumonate. Krome, faru rutinan prizorgadon de la ekipaĵo laŭ la postuloj skizitaj en la funkciiga manlibro por certigi, ke ĝi konstante restas en optimuma funkcia stato.
Antaŭzorgoj pri Malvarma Sekigilo
• La interna temperaturo ne devas superi 35°C.
• Forigu la kloakaĵon ĉiutage.
• Purigu la aerajn aperturojn unufoje semajne (uzante aerpistolo).
• Purigu la filtrilojn unufoje monate (per mola broso kaj sapa akvo).
Prizorgado & Solvo de Problemoj
Ĉiutaga Prizorgado de Maŝinoj
• Inspektu la eksteran optikan vojon ĉiujn 1 ĝis 2 monatojn. Se la kupraj speguloj estas poluitaj, purigu ilin tuj (sekvante normajn funkciajn procedurojn). Post purigado, la ekstera optika vojo devas esti realĝustigita; post kiam ĝi estas alĝustigita, ne movu iujn ajn komponantojn.
• Lubriku kaj prizorgu la plumboŝraŭbojn kaj liniajn gvidilojn ĉiun 2 semajnojn ĝis 1 monaton.
• Purigu la tutan surfacon de la maŝino unufoje semajne.
• Forigu polvon de la radiatoro de la malvarmigilo unufoje semajne (vi povas uzi aerfluon por blovi tra la radiatoro). Kontrolu la akvonivelon en la malvarmigilo ĉiumonate kaj replenigu ĝin laŭbezone (certigu, ke la uzata akvo estas kiel eble plej pura).
• Inspektu la filtrilon de la fridigita aersekigilo ĉiujn 2 ĝis 3 monatojn kaj purigu la filtran elementon (per alkoholo). Apliku mildan premon dum purigado; se estas olea restaĵo, uzu benzinon por purigi ĝin. Anstataŭigu la filtran elementon se ĝi estas difektita.
• Purigu la gvidrelojn de la labortablo kaj la levanta platformo unufoje monate.
• Kontrolu la malvarmigilon ĉiumonate. Se la akvonivelo estas malalta, aldonu akvon. Pura akvo estu anstataŭigita ĉiujn 2 monatojn, kaj distilita akvo ĉiujn 6 monatojn. Se la akvokvalito ŝajnas malbona dum la inspektado, anstataŭigu ĝin tuj.
• Kiam oni tranĉas karbonŝtalon pli dikan ol 9.6 mm aŭ rustorezistan ŝtalon pli dikan ol 5 mm, oni rekomendas uzi lenson kun longa fokusa distanco por pli bone protekti la lenson.
• Ĉiam purigu la lenson post tranĉado de neoksidebla ŝtalo, ligno, kaŭĉuko, organika vitro (akrila) aŭ kvarco.
• Dum la somero, kiam la temperaturoj estas altaj, la Z-akso kaj ĝia enfermaĵo povas iomete varmiĝi dum longedaŭra funkciado de la CNC-lasera ekipaĵo; tio estas normala. Tamen, se la temperaturo fariĝas troe alta — ĝis la punkto esti varmega al la tuŝo — tio estas nenormala. En tiaj kazoj, kontrolu la jenon:
- Certigu, ke la stirŝaltilo por la ekstera optika vojo sur la malvarmigilo estas ŝaltita.
- Kontrolu, ke la optika vojo de la Z-akso estas ĝuste vicigita.
- Kontrolu la surfacon de la fokusa lenso por signifaj difektoj (ekz., la ĉeesto de multaj makuloj).
- Certigu, ke la Z-akso estas poziciigita vertikale. - Kontrolu, ĉu la 2 kupraj speguloj situantaj proksime al la Y-akso estas puraj. Ajna el la supre menciitaj problemoj povas kaŭzi varmiĝon de la Z-akso kaj ĝia enfermaĵo; bonvolu resti atenta dum postaj operacioj.
- Post anstataŭigo de la gasmiksaĵo, certigu, ke la gasmiksaĵvalvo estas streĉita, poste milde fermu la kovrilon.
• Ĉiam sekvu la ĝustajn funkciigajn procedurojn. Kiam vi plenumas la komandon "RETRACT" sekvata de "CYCLE START", aŭ la komandon "SET TO CUT" sekvata de "CYCLE START", atentu la programekranon. Neniam komencu rapidan movadon dum la tranĉkapo malsupreniras (fari tion portas altan riskon kaŭzi kolizion).
• La jenaj kondiĉoj povas konduki al oftaj "trapikaj erupcioj" (kiuj povas difekti la lensojn):
- Malstabilaj laserpulsoj, eble kaŭzitaj de fluktuanta funkciiga tensio aŭ aliaj faktoroj.
- Misaranĝo de la optika vojo.
- Neĝustaj agordoj de trapikaj parametroj.
• Periode purigu la internon de la Z-aksa asembleo per kotonŝvabeto aŭ sorba kotono malsekigita per malgranda kvanto da acetono.
CNC-Lasera Ĉiutaga Prizorgado
Por certigi, ke CNC-lasera maŝino atingas kaj konservas optimuman rendimenton, ĝi devas esti provizita per taŭga funkciiga medio - specife, unu kiu plenumas ĉiujn postulojn rilate al akvo, gaso kaj elektro.
La ĉefa funkcio de la malvarmiga akvo estas disipi varmon generitan dum la funkciado de la maŝino, malhelpante ĝin funkcii je troe altaj temperaturoj. Malvarmigilo cirkuligas malvarmigan akvon por forigi varmon el la elektra ŝranko kaj la resonanca kavaĵo, tiel certigante, ke la ekipaĵo funkcias ĝuste. La temperaturo de la malvarmiga akvo devas esti konservata je 20 °C. Ĉar la malvarmiga akvo fluas tra la tubaro de la malvarmigigilo kaj la kupraj platoj ene de la resonanca kavaĵo, ekzistas striktaj postuloj pri la pH-nivelo kaj elektra konduktiveco de la akvo. Se la akvokvalito estas subnorma, longtempa uzo povas difekti la laseron. Por eviti tiajn problemojn, kontraŭkorodaj agentoj devas esti aldonitaj al la akvo, kaj la elektra konduktiveco devas esti regule monitorata por certigi, ke ĝi restas ene de la postulataj specifoj. La radiofrekvenca (RF) generatoro estas malvarmigita per dejonigita akvo, kio ankaŭ postulas la aldonon de specifaj agentoj por certigi, ke ĝia elektra konduktiveco plenumas la preskribitajn normojn.
Funkciigas gasojn du kategoriojn: gasmiksaĵo, kiu servas kiel medio por la resonanca kavaĵo, kaj altpureca nitrogeno. La altpureca nitrogeno devas havi purecnivelon de almenaŭ 99.99%; alie, ĝi povus polui kaj difekti la lensojn ene de la interna optika vojo. Estas grave prioritatigi la gaskvaliton, ĉar malsukceso fari tion povas facile kaŭzi difekton al la lasero.
Prizorgado de Aerkunpremiloj
• Kontrolu la oleonivelon ĉiutage antaŭ la ekfunkciigo (ĝi devus esti ĉe la marko de 3/4) kaj forigu ajnan akumuliĝintan akvon post la malŝalto.
• Purigu la malvarmigajn kradojn ambaŭflanke (per aerpistolo) kaj la aerfiltrilon ĉiusemajne.
• Ĉiujn 1,000 funkcihorojn, purigu la oleo- kaj aerradiatorojn, kaj kontrolu kaj ĝustigu la rimenstreĉon.
• Ĉiujn 4,000 funkcihorojn, anstataŭigu la aerfiltrilon, olefiltrilon kaj kompresoran oleon.
• La funkcianta temperaturo ne devas superi 110 °C (sub normalaj funkciaj kondiĉoj, ĝi devas resti inter 80 °C kaj 90°C).
• La elektromotoro ne devas esti startigita pli ol 20 fojojn hore.
• Ne uzu la butonon por haltigo de krizo krom en efektiva krizo.
• La ventumilklingoj devas rotacii kontraŭhorloĝdirekten; tio indikas, ke la drataro estas ĝusta (t.e., ne inversa).
Sekureco kaj Sekureco
Protekto de Fajro
Oksigeno estas bezonata por la funkciado de la CNC-lasera maŝino, do fumado estu malpermesita en la areo ĉirkaŭ la maŝino, precipe proksime al la oksigena cilindro, por eviti kaŝitajn danĝerojn kaj nenecesajn damaĝojn. (Se la kondiĉoj permesas, fajroestingiloj estu provizitaj apud la ekipaĵo)
Lasera Protekto
Kiam oni trafas la centron, oni devas atenti, ke la mano de la persono estas for unue, malŝalti la h8-regilon (malŝalti la CLC) kaj poste ŝalti. Kiam oni agordas la eksteran lumvojon, oni devas certigi, ke neniu staras en la lumvoja atingo. La funkciigisto ankaŭ devas atenti, ke la lumo ne trafos homojn antaŭ ol ŝalti. La lumiga potenco kaj tempo devas esti reguligitaj laŭ racia intervalo (la centra potenco estas ĝenerale 200 inter 0.01 kaj 0.02S). Kiam oni agordas la eksteran optikan vojon, la lumiga potenco estas ĝenerale kontrolata je ĉirkaŭ... 300W, kaj la lum-eliga tempo estas kontrolata inter 0.2 kaj 0.5 S). Post kiam la ekstera optika vojo estas agordita, ĉiuj protektaj kovriloj devas esti instalitaj antaŭ ol tranĉi. Dum interŝanĝo de aero, unue forigu la altan tension, kaj tuj fermu la pordon post la interŝanĝo de aero. Ne malfermu la pordon de la elektra ŝranko hazarde, kaj ne tuŝu la cirkvitojn kaj elektronikajn komponantojn interne.
tendencoj
La epoko de inteligenteco venos en ĉiuj aspektoj. Ĉu temas pri la germana Industrio 4.0 aŭ la inteligenta fabrikado de Ĉinio, la 4a industria revolucio en la industria kampo kviete alvenas. Kiel altpreciza lasera CNC-maŝino, la lasera CNC-tranĉmaŝino aŭ la lasera CNC-gravurmaŝino certe samrapidiĝos kun la tempo kaj flugos kun la teknologio. La disvolviĝo de lasera CNC-aŭtomatigo multe plibonigis la produktokapaciton kaj aŭtomatignivelon de la metiejo.
En la estonteco, surbaze de tio, epoko de laseraj CNC-gravurmaŝinoj kaj tranĉmaŝinoj kombinitaj kun inteligenta fabrikado profunde fermentas en la kampoj de retteknologio, komunikada teknologio kaj komputila programara teknologio. Kiel pilota demonstra unuo por inteligenta fabrikado, STYLECNC fidas je siaj propraj kapabloj integri sistemteknologiojn, fokusante sur la estonta disvolviĝa direkto kaj teknologiaj komandaj altoj, kaj aliĝante al strategiaj partneroj por konstrui plene inteligentan laseran CNC-maŝinadfabrikon kaj krei novan situacion por inteligenta lasera CNC-gravuristo kaj lasera CNC-tranĉilo.
Komencu Kun la Procezo, Ne la Maŝino
Ĉi tiu paĝo kolektas 5 malsamajn taskojn sub unu vorto. Tranĉado apartigas partojn de la folio, gravurado forigas materialon por profundo kaj teksturo, markado ŝanĝas la surfacon sen forigi multon. soldato kunigas metalon, kaj purigado forigas ruston kaj tegaĵojn. Nomi la procezon unue reduktas la elekton grandege, ĉar maŝino konstruita por unu malofte bone faras alian. Metiejoj kiuj komencas de buĝeto anstataŭ procezo kutime finas kun maŝino kiu faras plejparton de tio, kion ili volis kaj nenion el ĝi elstare. Skribu la laboron, poste la materialon, poste la kvanton, kaj la kategorio elektas sin mem.
Ondolongo Decidas Materialon, Povo Ne
La plej utila regulo sur ĉi tiu paĝo estas kaŝita en ĝia speciftabelo: 3 ondolongoj estas listigitaj, kaj ĉiu taŭgas por malsamaj materialoj. Longa CO2 ondolongo estas sorbita de ligno, akrilo, ledo kaj vitro, tial lasero-tranĉiloj ĉar tiuj materialoj estas CO2La pli mallonga fibrolongo estas absorbita de metalo, kaj ultraviola estas absorbita de plastoj kaj vitro tiel milde, ke nenio brulas. Aldono de potenco neniam ŝanĝas ĉi tion: tre forta CO2 Lasero ankoraŭ ne tranĉos dikan ŝtalon, kaj fibra fonto ankoraŭ ne tranĉos travideblan akrilon. Unue akordigu la ondolongon kun la materialo, poste elektu potencon por dikeco kaj rapideco.
Unu paro da protektokulvitroj ne sufiĉas
Jen punkto, kiu atentigas vendejojn, kiuj uzas pli ol unu laseron. Protektaj okulvitroj estas taksitaj por specifaj ondolongoj, do okulvitroj, kiuj blokas fibran faskon, nenion faras kontraŭ... CO2 aŭ ultraviola. Laborrenkontiĝo kun fibra markilo apud CO2 gravuristo bezonas 2 malsamajn parojn, klare etikeditajn kaj konservitajn kun siaj maŝinoj anstataŭ esti dividitaj. Ĉiu en la atingo de ebla reflekto bezonas ilin, ne nur la funkciigisto, kaj la lumradiojn de markaj maŝinoj estas nevideblaj, kio estas ĝuste tio, kio igas hazardajn kutimojn danĝeraj.
Kongruigante la laboron kun la lasero:
| Kion Vi Need | procezo | Kutima Fonto |
|---|---|---|
| Partoj el folio | Tala | Fibro por metalo, CO2 por organikaĵoj |
| Tekstaj kaj seriaj kodoj | Markado | Fibro, CO2 aŭ UV per materialo |
| Profundo kaj teksturo | Gravuraĵo | CO2 por ligno, fibro por metalo |
| Kunigante metalon | veldado | Fibro, portebla aŭ aŭtomata |
| Forigo de rusto kaj tegaĵo | purigado | Pulsita aŭ kontinua fibro |
Kontrollisto por aĉeti laseron:
✅ Nomu la procezon antaŭ ol kompari maŝinojn.
✅ Adaptu ondolongon al materialo, ne potencon al buĝeto.
✅ Aĉetu okulvitrojn taksitajn por ĉiu ondolongo, kiun vi posedas.
✅ Planu ekstraktadon kaj malvarmigon por ĉiu lasero.
✅ Testu vian propran materialon antaŭ ol engaĝiĝi.
Aferoj Konsiderindaj
Jen nur eta scio pri aŭtomata CNC-lasera maŝinado. Tamen, havante bazan komprenon pri ĉi tiuj utilaj konceptoj, vi povos rapide konstrui sur ili kaj kreskigi vian scion pri elektoj de CNC-laseraj maŝinoj.
Oftaj Demandoj
Ĉu unu maŝino povas tranĉi, marki, veldi kaj purigi?
Mane teneblaj 3-en-1 aparatoj vere veldas, purigas kaj tranĉas maldikan metalon el unu fonto, kio taŭgas por riparado. Ĉiu funkcio estas pli malpeza ol dediĉita maŝino, do la produktadvolumeno en iu ajn procezo ankoraŭ pravigas aĉeton por tiu procezo.
Ĉu ĉiuj laseroj bezonas akvomalvarmigilon?
Ne. Malaltpotencaj fibraj markiloj kutime estas aermalvarmigitaj kaj bezonas nenion pli ol klaran aerfluon, dum CO2 tuboj, UV-fontoj, kaj altpotencaj tranĉiloj ĉiuj dependas de pura, temperatur-kontrolita akvo. Kontrolu antaŭ ol plani la instaladon.
Kiuj laseroj bezonas fumekstraktadon?
Ĉiuj, kvankam pro malsamaj kialoj. Organikaĵoj produktas fumon, metaloj produktas fajnajn partiklojn, kaj tegaĵoj produktas tion, el kio la tegaĵo estas farita. Ekstraktado protektas pulmojn kaj tenas restaĵojn for de optiko, do traktu ĝin kiel parton de la maŝino.
Kiom longe daŭras laserfonto?
Ĝi dependas de la tipo. Fibrofontoj estas taksitaj ĉirkaŭ cent mil horojn kaj estas anstataŭigitaj kiel moduloj, dum sigelitaj. CO2 vitraj tuboj daŭras milojn da horoj kaj iom post iom paliĝas. Buĝetu anstataŭigon de tubo kiel funkcian koston, ne kiel riparon.
Ĉu mi povas aldoni pli da potenco poste?
Malofte laŭ utila maniero. La kadro, malvarmigo kaj kontroloj estas kongruaj kun la fonto, do signifa pliigo de potenco kutime signifas novan maŝinon. Aĉetu por la laboro, kiun vi atendas post kelkaj jaroj, anstataŭ plani ĝisdatigon.
Kio estas prudenta unua lasero?
Por metioj, donacoj kaj ŝildoj, mezpotenca CO2 maŝino kovras la plej vastan gamon da materialoj malmultekoste, kaj enira lasera gravuristo instruas la fundamentojn. Por metalfabrikado, komencu per fibro, ĉar neniu CO2 la maŝino sekvos vin tien.
Kion diras niaj klientoj?
Ne prenu niajn vortojn kiel ĉion. Eksciu, kion klientoj diras pri niaj CNC-lasermaŝinoj, kiujn ili posedis aŭ spertis. Kial estas STYLECNC konsiderata kredinda marko kaj fabrikanto por aĉeti novan CNC-lasermaŝinon? Ni povas paroli la tutan tagon pri niaj kvalitaj produktoj, 24/7 bonega klienta servo kaj subteno, same kiel nia 30-taga politiko pri redono kaj repago. Sed ĉu ne estus pli helpeme kaj grave por kaj novuloj kaj profesiuloj aŭdi la sperton de realaj klientoj, kiel estas aĉeti kaj funkciigi aŭtomatan komputile kontrolitan maŝinilon de ni? Ni ankaŭ pensas tiel, tial ni kolektis tunojn da aŭtentaj reagoj por helpi profunde alporti travideblecon al nia unika aĉetprocezo. STYLECNC garantias, ke ĉiuj klientaj recenzoj estas realaj taksadoj de tiuj, kiuj aĉetis kaj uzis niajn produktojn aŭ servojn.