Kiam ni uzas CNC-lignofrezmaŝinon por tranĉi aŭ ĉizi lignon, ĝi ofte produktas multe da polvo. Ĉi tiuj polveroj estas malgrandaj. Se ili estas rekte ensorbitaj en la korpon, ili povas kaŭzi damaĝon al la korpo. Krome, la polvo ne estas amika al nia medio, do estas tre necese havi polvarkolektilon.
La polvokolekta sistemo uzas negativan preman funkciadon. Polvoentenanta gaso eniras la skatolon tra la aereniro. Sub la ago de la negativa premo de la induktita ventolilo, la gaso penetras la filtran materialon de la ekstero de la filtra sako en la filtran sakon, la polvo en la gaso estas filtrita sur la surfaco de la filtra materialo, kaj la pura gaso eniras la puran ĉambron kaj estas eligita tra la aerelirejo. Kiam la polvo akumuliĝas sur la surfaco de la filtra materialo, la rezisto fariĝas pli kaj pli granda. Kiam la agordita valoro estas atingita (ĝi ankaŭ povas esti agordita regule), la pulsa valvo malfermiĝas, kaj la kunpremita aero estas rekte blovita al la centro de la filtra sako por pulsi la filtrilon sinsekve. Purigu la polvon kaj rekomencu malalt-rezistancan funkciadon.
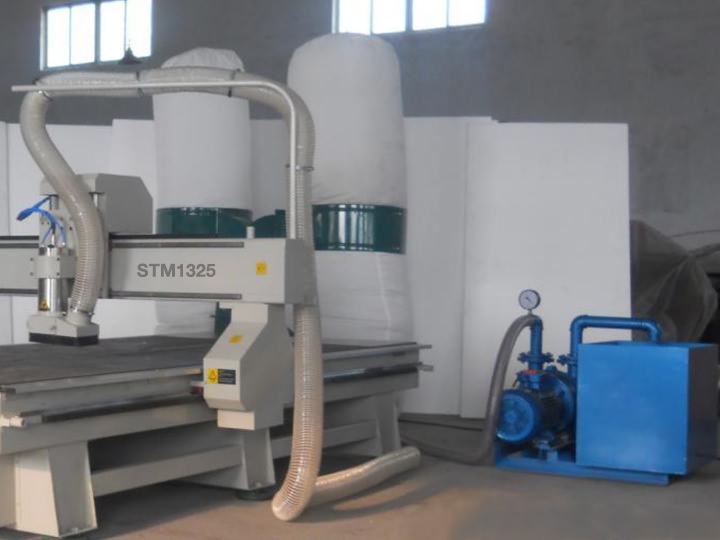
La polvo-kolekta sistemo de ligna CNC-frezmaŝino ĉefe konsistas el la jenaj ekipaĵoj: ventumilo, polvo-kolekta skatolo, aerdukta sistemo, suĉpunkta regilo, ventumila potenco-regilo kaj elektra regilo.
fano
Ĝi estas blovilo uzata por provizi suĉpovon. La ventolilo postulas grandan aerkvanton kaj altan aerpreman rendimenton, kaj ĝenerale oni uzas centrifugajn ventolilojn 4-72.
Polva Skatolo
Ĝi estas uzata por polvokolektado kaj gaspolva apartigo.
Aerdukta Sistemo
Ĝi estas tubaro, kiu ligas la centran polvokolektan keston kaj funkciigan ekipaĵon, kaj estas kanalo por aerfluo kaj polvo. La diametro de la aerdukto estas desegnita laŭ la aervolumeno, kaj ĝi estas desegnita laŭ paŝon post paŝo ŝrumpanta metodo. Laŭ la aranĝo de la funkciiga ekipaĵo. (Enkonstruita fajrodetekta kapo kaj fajroestinga ŝprucigilo estos menditaj aparte de la aĉetanto).
Suĉpunkta Kontrola Aparato
Ĝi estas uzata por sekvi la malfermon aŭ fermon de la funkciiga ekipaĵo por regi la elektran dampilon ĉe la aerkanala interfaco de la ekipaĵo. Kiam la ekipaĵo estas malfermita aŭ fermita, la aervolumena premsensilo transdonas la ricevitan signalon al la elektra kontrolkesto, kaj la elektra kontrolkesto kontrolas la malfermon aŭ fermon de la koresponda elektra dampilo (la kliento elektas aŭtomatan aŭ manan).
Ventolila Potenco-Regilo
La signalo de la aervolumena premsensilo ricevita de la elektra stirskatolo estas samtempe transdonita al la frekvenckonverta regilo. La frekvenckonverta regilo ĝustigas la frekvencon supren kaj malsupren laŭ la premo, kaj kontrolas la ventumilrapidecon por sekvi la malfermon aŭ fermon de la funkciiga ekipaĵo kaj la potencon de la ekipaĵo por fari respondajn ŝanĝojn por atingi la celon de energiŝpara funkciado, agordita laŭ la fakta situacio.
(Fajrodetekta skatolo kun estinga ŝprucigilo: enkonstruita fajrodetektilo, fajroestinga ŝprucigilo kaj fajrotubaro por fajromonitorado kaj traktado en la aerdukto) determinotaj aparte.
Elektra Kontrola Skatolo
Ĝi estas la elektra inteligenta stirsistemo de la centra polvoforiga sistemo. Laŭ la ricevita signalo, ĝi povas ĝustatempe regi la funkciadon de la ĉefa motoro, elektra dampilo, fajroprotekta sistemo, ktp. La ventumila frekvenckonverto komenciĝas.
La polvokolekta sistemo uzas kombinitan dezajnon de memfalanta polvo kaj forta filtrado per filtrilsakoj, tio estas, la aerfluo eniras la mezan skatolon de la polvokolektilo kaj estas eligita el la filtrilkapo de la supra skatolo. La direkto de la aerfluo estas kontraŭa al la direkto, en kiu la polvo falas en la cindroujon. La purigita aero povas esti rekte eligita el la aerelirejo, kio ne nur multe reduktas la reziston de la polvokolektilo, reduktas la ŝarĝon de la ventolilo, sed ankaŭ ŝparas energikonsumon. Ĝi ankaŭ favoras la sedimentadon de polvo por atingi la celon de rapida polvoforigo kaj purigo.
La polvokolekta sistemo de la CNC-lignofrezmaŝino havas 4 laŭvolajn funkciojn: senkonektan purigadon, retan purigadon, konstantan premdiferencan purigadon, kaj tempigitan purigadon. Ĝi ankaŭ havas premo- kaj temperaturdetektajn sistemojn kaj manajn manajn kontrolmetodojn. Ĝi adoptas progresintan aereniran devion kaj kurentdividan teknologion por certigi unuforman fludistribuon kaj malblokitan cindromalŝarĝon. La pulsa valvo certigas la servodaŭron kaj ĝisfundan purigadon. La filtrilsako de la polvokolektilo estas facile instalebla kaj havas bonan sigelan rendimenton, kiu permesas realigi la sakŝanĝon sen haltigi la maŝinon.
La polvokolekta sistemo funkcias kiam la polvo-entenanta gaso eniras la polvo-forigan sistemon tra la aereniro. Ĝi unue renkontas la oblikvan platon kaj deflektoron meze de la aereniro kaj eliro, kaj la aerfluo turniĝas por flui en la cindro-ujon. Samtempe, la aerfluo malrapidiĝas. Rekte en la cindro-ujon. Ĝi ludas rolon de antaŭ-kolektado de polvo. La aerfluo eniranta la cindro-ujon poste faldiĝas supren kaj pasas tra la filtrilsako kun metala skeleto interne. La polvo estas kaptita sur la ekstera surfaco de la filtrilsako. La aereliro estas eligita, kaj la polvo-entenanta gaso estas purigita tra la filtrilsako. Kun la paso de la tempo, pli kaj pli da polvo akumuliĝas sur la filtrilsako, kio pliigas la reziston de la filtrilsako, rezultante en laŭgrada malpliiĝo de la prilabora aervolumeno. Por normala laboro, ĝi devas esti kontrolita kiam la rezisto estas ene de certa intervalo (1-140 ...).80mm akvokolono), la filtrilsako devas esti purigita. Dum purigado de la polvo, la pulsregilo ekigos ĉiun regvalvon por malfermi la pulsvalvon sinsekve, kaj la kunpremita aero en la aersaketo pasos tra la truoj de la ajuto. La tubo estas ŝprucita en ĉiun respondan filtrilsakon, kaj la filtrilsako tuj rapide disetendiĝas, kaŭzante ke la polvo akumulita sur la surfaco de la filtrilsako defalas, kaj la filtrilsako regeneriĝas. La purigita polvo falas en la cindran ujon kaj estas eligita el la korpo tra la cindra eliga sistemo. Rezulte, la polvo akumulita sur la filtrilsako estas periode pulsata por purigi la polvon, tiel ke la purigita gaso povas trapasi normale, kaj la polvoforiga sistemo estas garantiita funkcii.
Pro sekurecaj kialoj, funkciigistoj devas porti protektajn okulvitrojn kaj polvomaskon por protekti la okulojn kaj spirajn organojn, laboristoj, precipe en la CNC-frezmaŝino, devas porti grandajn maskojn por malhelpi damaĝon al polvo.