Rapida Respondo: 8-32 Frapeto-Borilo-Grandeco
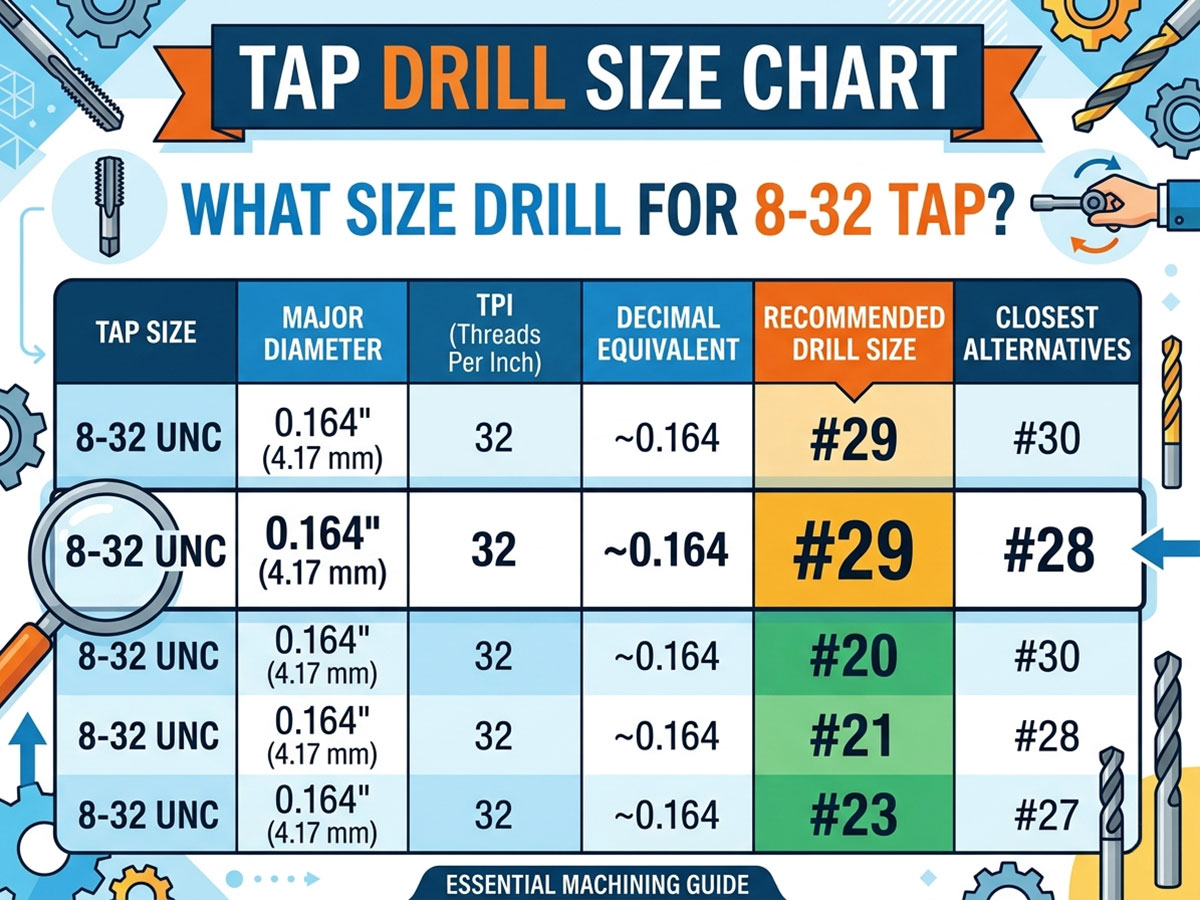
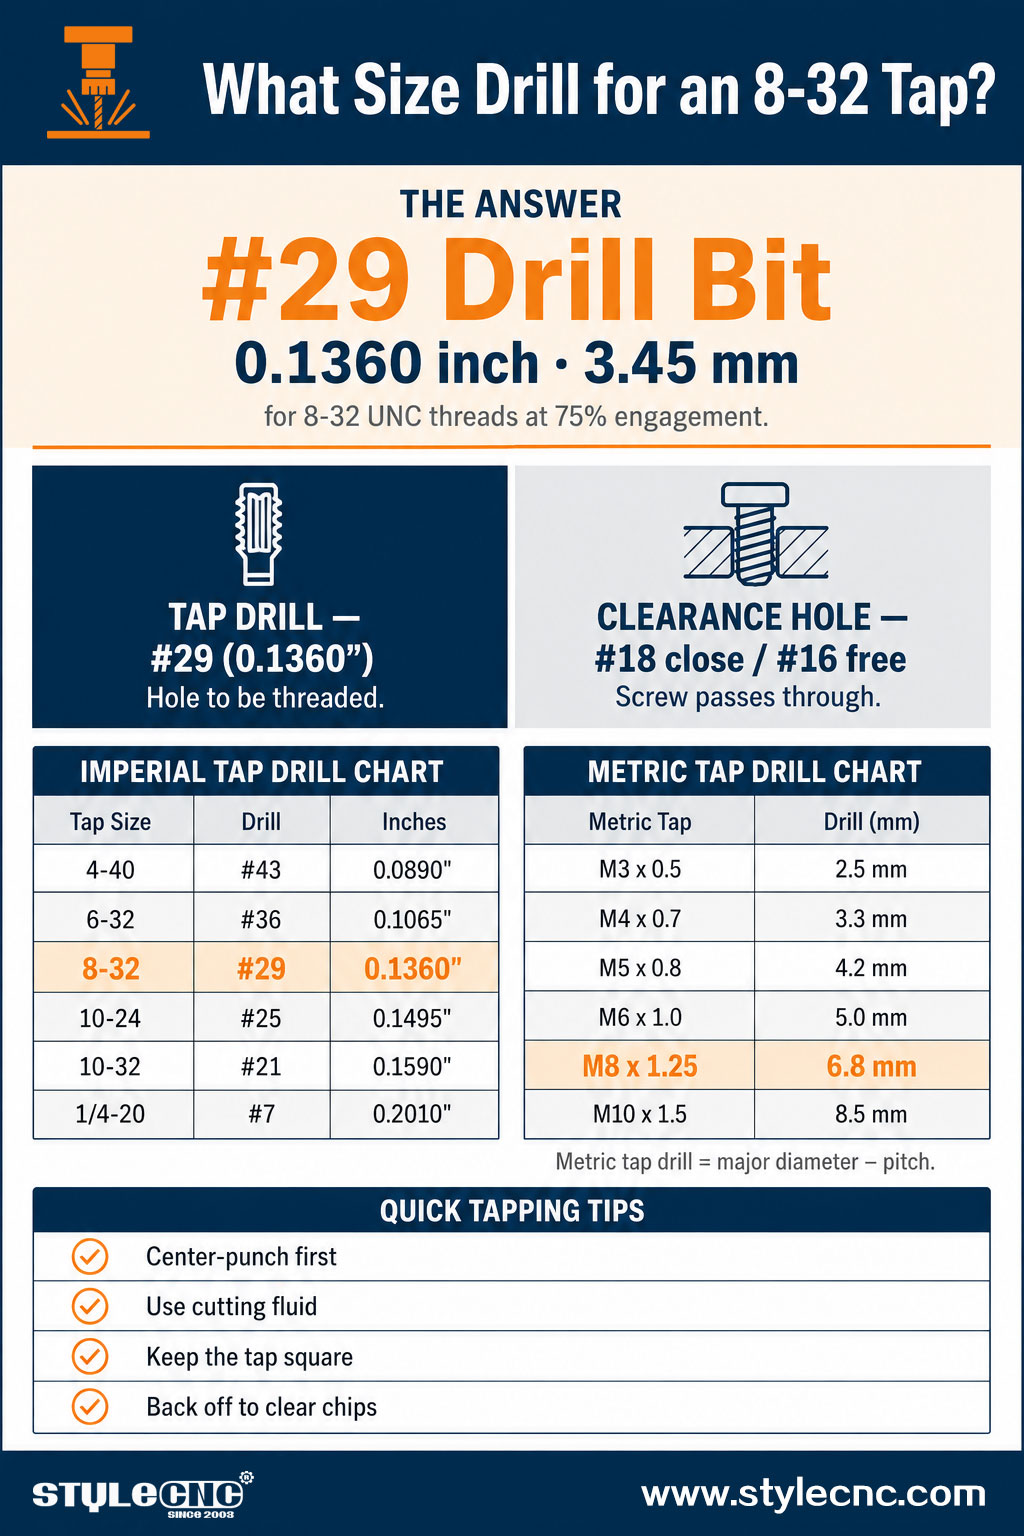
| mezurado | Frapetoborilo (Surfadenado) | Seniga Truo |
| Borilpeca nombro | #29 | #18 (fermita) / #16 (senpaga) |
| Diametro (coloj) | 0.1360 " | 0.1695" / 0.1770" |
| Diametro (mm) | 3.45 mm | 4.31 mm / 4.50 mm |
| intenco | Truo por esti frapetita per fadenoj | Truo por ŝraŭbo trapasi |
Se vi ne havas borilon n-ro 29, borilo de 9/64 coloj (0.1406 coloj) estas proksima anstataŭaĵo, kvankam ĝi produktas iomete pli malprofundajn fadenojn. Por maksimuma forto en molaj metaloj, la n-ro 29 restas la rekomendinda elekto.
Kion Efektive Signifas "8-32"?
Kompreni la numeradon helpas vin legi ajnan diagramon de frapetboriloj kun konfido.
• La "8" estas la ŝraŭbomezurilo (a #8 maŝinŝraŭbo havas ĉefan diametron de ĉirkaŭ 0.164 coloj).
• La "32" estas la nombro de fadenoj po colo (TPI).
• Kune, 8-32 priskribas #8 ŝraŭbo kun 32 fadenoj po colo laŭ la UNC (kruda) fadennormo.
La bormaŝino devas esti iomete pli granda ol la malgranda diametro de la ŝraŭbo sed pli malgranda ol ĝia granda diametro. Tio lasas ĝuste sufiĉe da materialo por ke la bormaŝino tranĉu fadenojn sen blokiĝo.
Frapborilo kontraŭ Sekiga Truo: Sciu la Diferencon
Elekti la malĝustan truotipon estas la plej ofta eraro pri frapado. Ekzistas 2 tute malsamaj truoj:
| Trua Tipo | intenco | 8-32 Borilo Grandeco |
| Frapetborilo | Borita pli mallarĝe por ke la krano povu tranĉi fadenojn en la muron | Numero 29 (0.1360 coloj / 3.45 mm) |
| Senigtruo | Borita pli granda por ke la ŝraŭbo trairu libere sen surfadenado | #18 proksima konveno, #16 libera konveno |
Proksimuma regulo: frapetu la pli malgrandan truon, trairu la ŝraŭbon tra la pli granda. Tratrua asembleo uzas liberan truon sur la supra peco kaj frapetitan truon sur la malsupra peco.
Kial Fadena Engaĝiĝa Procento Gravas
Vi eble rimarkos, ke diagramoj de frapetoj mencias procenton de fadenoj, kutime 75%. Ĉi tio rilatas al kiom profunde la fadenoj mordas en la trumuron, kaj ĝi rekte influas la forton kaj facilecon de frapetado.
Pli alta procento de fadenado sonas pli forta, sed ĝi aldonas surprize malmulte da tenforto dum ĝi draste pliigas la forton bezonatan por turni la kranon. Irante de 75% al 100% fadeno povas pli ol duobligi la frapan tordmomanton, tial preskaŭ ĉiu metiejo celas la 60% ĝis 75%-a intervalo.
• 50-60% fadenoPlej facile frapetebla, plej malalta risko de rompiĝo de frapeto, ankoraŭ tenas plejparton de la forto. Bona por malmolaj materialoj.
• 75% fadeno (normo)La ideala punkto uzata sur plej multaj diagramoj, inkluzive de la borilo n-ro 29 por 8-32. Fortaj fadenoj kun regebla tordmomanto.
• 100% fadenoMalofte bezonata. Tre alta tordmomanto kaj alta ŝanco rompi la kranon por iom da ekstra forto.
Jen ĝuste kial la borilo n-ro 29 (0.1360") estas rekomendinda por 8-32 anstataŭ pli malgranda borilo. Ĝi produktas purajn 75%-ajn fadenojn, samtempe tenante la ŝraŭbingon facile turnebla, eĉ permane.
Borilgrandeco kaj Via Materialo
La bormaŝino n-ro 29 funkcias por plej multaj materialoj, sed la maniero kiel vi boras kaj frakasas devus ŝanĝiĝi laŭ la laborpeco.
• Aluminio kaj latunoMola kaj pardonema. La borilo n-ro 29 donas purajn fadenojn; uzu malpezan tranĉlikvaĵon por malhelpi la kranon kaptiĝi.
• milda ŝtaloUzu tranĉoleon kaj ofte fermu la akvon per akvo por forigi pecetojn kaj eviti varmo-amasiĝon.
• Senrusta ŝtaloFacile malmoliĝas. Konsideru iomete pli grandan borilon (direkte al 60% fadeno) kaj uzu akran kranon kun multe da lubrikaĵo.
• Plastoj kaj kompozitojLa borilo n-ro 29 funkcias bone; malpliigu la rapidon por eviti fandadon kaj uzu malrapidan, konstantan frapadon.
Imperia Tap Drill Grandeca Diagramo (Oftaj Grandecoj)
Jen la normaj grandecoj de bormaŝinoj por la plej oftaj imperiaj maŝinŝraŭboj kun 75%-a ŝraŭbenda engaĝiĝo. Konservu ĉi tiun tabelon proksime de via labortablon.
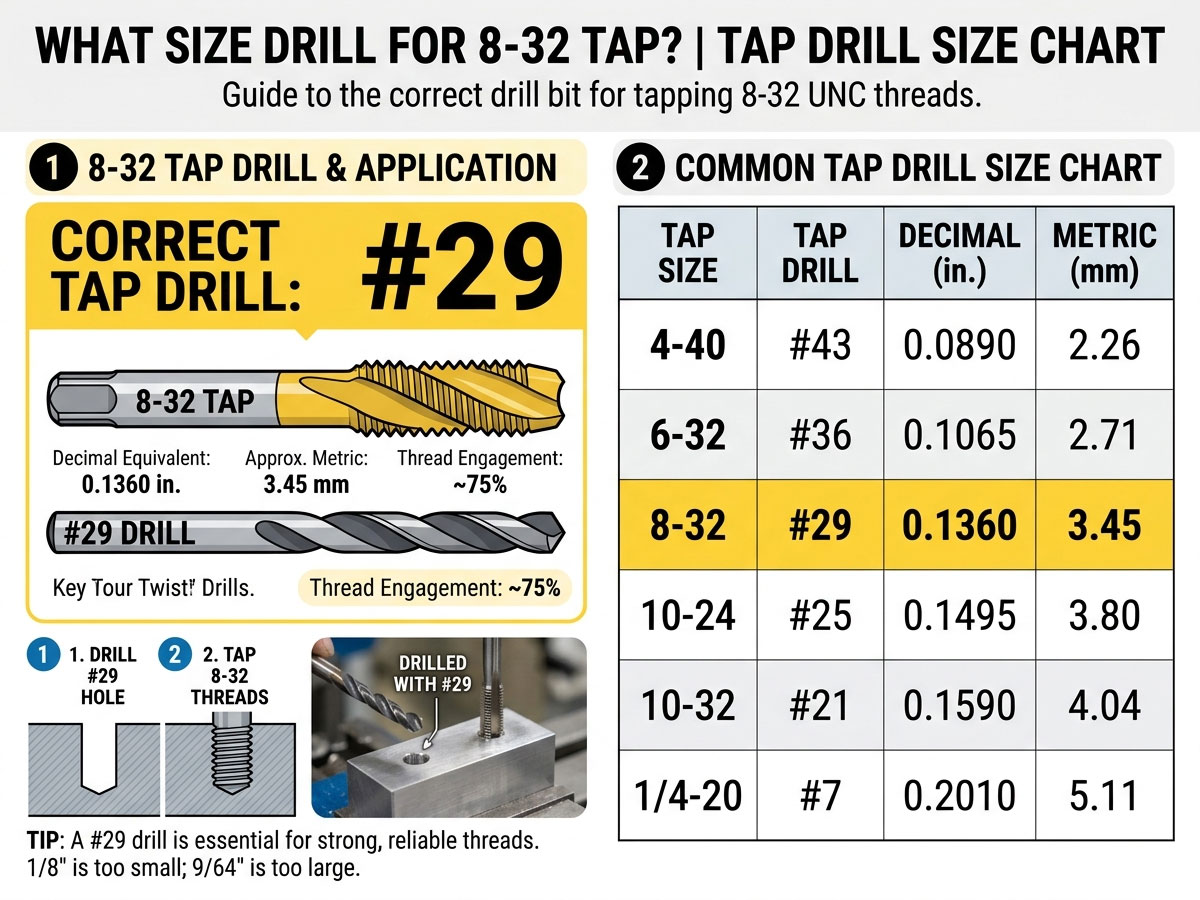
| Frapeta Grandeco | Frapeto Borilo | coloj | mm |
| 4-40 UNC | #43 | 0.0890 " | 2.26 mm |
| 6-32 UNC | #36 | 0.1065 " | 2.70 mm |
| 8-32 UNC | #29 | 0.1360 " | 3.45 mm |
| 10-24 UNC | #25 | 0.1495 " | 3.80 mm |
| 10-32 UNF | #21 | 0.1590 " | 4.04 mm |
| 1/4-20 UNC | #7 | 0.2010 " | 5.11 mm |
| 1/4-28 UNF | #3 | 0.2130" | 5.41 mm |
| 3 / 8-16 UNC | 5 / 16 " | 0.3125 " | 7.94 mm |
| 3 / 8-24 UNF | Q | 0.3320 " | 8.43 mm |
Diagramo de Metrika Tap-Borilo (mm)
Por metrikaj kranoj, la grandeco de la kranborilo estas kalkulata kiel la granda diametro minus la paŝo de la fadeno. Jen la komunaj valoroj, inkluzive de la ofte serĉata M8 x 1.25.
| Metrika frapeto | Frapeto-borilo (mm) | Frapetoborilo (kolo ekvivalento) |
| M3 x 0.5 | 2.5 mm | ~0.0984" |
| M4 x 0.7 | 3.3 mm | ~0.1299" |
| M5 x 0.8 | 4.2 mm | ~0.1654" |
| M6 x 1.0 | 5.0 mm | ~0.1969" |
| M8 x 1.25 | 6.8 mm | ~0.2677" |
| M10 x 1.5 | 8.5 mm | ~0.3346" |
| M12 x 1.75 | 10.2 mm | ~0.4016" |
La populara 8 mm x 1.25-metra borilo (M8 x 1.25) uzas 6.8 mm-an borilon. Ĉi tiu estas la norma kruda M8-grandeco trovebla sur plej multaj ĝeneralaj fiksiloj.
Tranĉantaj frapetoj kontraŭ formantaj (rulitaj) frapetoj
Plej multaj diagramoj listigas grandecojn por normaj tranĉfrapetoj, kiuj forigas materialon. Formaj frapetoj (ankaŭ nomataj rulfrapetoj) anstataŭe delokigas materialon kaj postulas pli grandan borilon.
• Tranĉfrapeto (8-32)Uzu borilon n-ro 29 (0.1360"). La norma elekto por plej multaj metiejoj.
• Formado / rulfrapeto (8-32)Uzu iom pli grandan borilon, ĉirkaŭ 0.1405–0.1440", ĉar neniu materialo estas fortranĉita.
• Kial ĝi gravasUzi tranĉ-frapan borilgrandecon kun formanta frapo kreas troan tordmomanton kaj povas rompi la frapon.
Formaj kranoj funkcias plej bone en muldeblaj metaloj kiel aluminio kaj mola ŝtalo, produktante pli fortajn fadenojn sen splitoj. Ĉiam kontrolu la rekomenditan borilgrandecon de la kranoproduktanto kiam vi uzas rulajn kranojn.
Kiel Bori kaj Frapeti 8-32 Truon
Ĉu vi laboras permane aŭ per CNC-maŝino, la sinsekvo estas la sama:
• Marku kaj centre truu la truon por malhelpi, ke la borilo vagu.
• Boru per borilo n-ro 29 (0.1360") je la ĝusta rapideco por via materialo.
• Aldonu tranĉlikvaĵon por redukti frotadon kaj plilongigi la vivon de la krano, precipe en ŝtalo.
• Enigu la 8-32-frapilon rekte en la truon, turnante antaŭen duonturnon, poste malantaŭen kvaronturnon por forigi pecetojn.
• Purigu kaj testu per ŝraŭbado de 8-32 por konfirmi glatan konvenon.
Sur CNC-maŝino, borado kaj fiŝado estas programitaj operacioj. Por precizaj ŝraŭbenditaj truoj en metalaj partoj, oni uzas CNC-fresa maŝino or Centro de maŝinado CNC plenumas boradon kaj frapadon en ununura aranĝo kun ripetebla precizeco.
Oftaj Frapaj Eraroj por Eviti
• Uzante malŝtopilon por fiŝado: Tro granda truo ne tenos fadenojn. Ĉiam uzu la fiŝborilon n-ro 29 por 8-32, ne la malŝtopilon.
• Preterlaso de tranĉlikvaĵo: Seka frapado en metalo rapide malakrigas la frapilon kaj riskas rompiĝon.
• Frapado laŭ angulo: Kurba frapeto kreas malfortajn, misvicigitajn fadenojn. Tenu la frapeton perpendikulara al la surfaco.
• Ne forigante pecetojn: Fortigi la frapetilon sen malantaŭeniri pakas pecetojn kaj rompas la ilon.
• Malĝusta borilo por la materiala dikeco: Adaptu borado- kaj frapado-rapidojn al via materialo por eviti brulvundon aŭ labormalmoliĝon.
Elekti la ĝustan pecon kaj ilon ankaŭ gravas. La STYLECNC gvidi al CNC-frezmaŝinoj kaj finaj frezmaŝinoj klarigas kiel elekti tranĉilojn por puraj truoj en aluminio, ŝtalo kaj kompozitoj.
Oftaj Demandoj
Kiun grandecon de borilo mi uzu por 8-32-frapeto?
Uzu borilon n-ro 29, kiu mezuras 0.1360 colojn (3.45 mm). Ĉi tio estas la norma grandeco de borilo por 8-32 UNC-fadenoj je ĉirkaŭ 75%-a fadenengaĝiĝo.
Kio estas la grandeco de la libera truo por 8-32 ŝraŭbo?
Uzu borilon n-ro 18 (0.1695") por proksima alĝustigo aŭ borilon n-ro 16 (0.1770") por libera alĝustigo. La libera truo lasas la ŝraŭbon trairi sen surfadenado.
Ĉu mi povas uzi metrikan borilon anstataŭ #29-borilon por 8-32?
Jes. 3.5 mm borilo (0.1378") estas tre proksima al n-ro 29 kaj bone funkcias por 8-32 en plej multaj materialoj, produktante iomete malpli ol 75% da fadensurfadeneco.
Kiun borilgrandecon oni bezonas por M8 x 1.25-frapilo?
Uzu 6.8 mm borilon por norma M8 x 1.25 kruda frapetilo. Ĉi tio estas la metrika ekvivalento ofte serĉata kiel la 8 mm x 1.25 frapetila borilgrandeco.
Kiel mi kalkulas la grandecon de iu ajn metrika bormaŝino?
Subtrahu la paŝon de la fadeno de la granda diametro. Ekzemple, M8 x 1.25 = 8 minus 1.25 = 6.75 mm, rondigita al norma 6.8 mm borilo.
Ĉu la bormaŝino 8-32 estas la sama kiel 8-36?
Jes. Kaj 8-32 kaj 8-36 kranoj kutime uzas borilon n-ro 29 (0.1360"), ĉar ili havas la saman... #8 ŝraŭba mezurilo kaj similaj malgrandaj diametroj.
Precizaj Truoj Komenciĝas per la Ĝusta Maŝino
Por kohera, ripetebla borado kaj fiŝado trans multaj partoj, CNC-maŝino forigas la divenadon. Esploru STYLECNC metalaj CNC-maŝinoj kaj lernu kiel uzi CNC-frezilon por produkti precizajn surfadenitajn truojn en metalo, aluminio kaj kompozitoj je skalo.