Altnivela fabrikado kaj energiŝparo kaj emisioredukto havas ĉiam pli urĝan bezonon de progresintaj procezoj. Rilate al industria surfactraktado, ekzistas urĝa bezono por ampleksa ĝisdatigo de teknologio kaj procezoj. Tradiciaj industriaj purigadprocezoj, kiel mekanika frikcia purigado, kemia koroda purigado, forta frapa purigado, altfrekvenca ultrasona purigado, ne nur havas longajn purigciklojn, sed ankaŭ malfacile aŭtomatigi, havas damaĝajn efikojn sur la medion, kaj ne atingas la deziratan purigan efikon. Ili ne povas bone plenumi la bezonojn de fajna prilaborado.
Tamen, kun la ĉiam pli elstaraj kontraŭdiroj inter mediprotektado, alta efikeco kaj alta precizeco, tradiciaj industriaj purigmetodoj estas grave defiataj. Samtempe, diversaj purigteknologioj, kiuj favoras mediprotektadon kaj taŭgas por partoj en la kampo de ultra-finpolurado, aperis, kaj lasera purigteknologio estas unu el ili.
Lasera Purigado-Koncepto
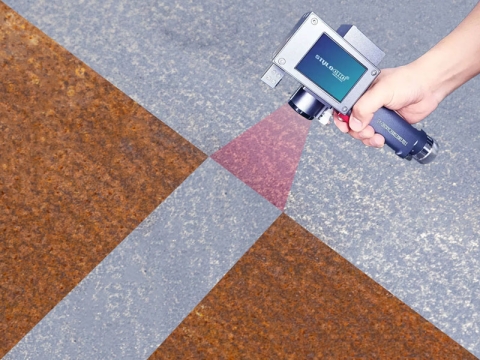
Lasera purigado estas teknologio, kiu uzas fokusitan laseron por agi sur la surfacon de materialo por rapide vaporigi aŭ senŝeligi la poluaĵojn sur la surfaco, por purigi la surfacon de la materialo. Kompare kun diversaj tradiciaj fizikaj aŭ kemiaj purigmetodoj, lasera purigado havas la karakterizaĵojn de neniu kontakto, neniuj konsumaĵoj, neniu poluado, alta precizeco, neniu difekto aŭ malgranda difekto, kaj estas ideala elekto por nova generacio de industria purigteknologio.
Principo de Funkciado de Lasera Purigilo
La principo de lasera purigmaŝino estas pli komplika, kaj povas inkluzivi kaj fizikajn kaj kemiajn procezojn. En multaj kazoj, fizikaj procezoj estas la ĉefa procezo, akompanataj de kelkaj kemiaj reakcioj. La ĉefaj procezoj povas esti klasifikitaj en 3 kategoriojn, inkluzive de gasigada procezo, ŝoka procezo kaj oscilada procezo.
Gasigada Procezo
Kiam alt-energia lasero estas surradiita sur la surfacon de la materialo, la surfaco absorbas la laseran energion kaj konvertas ĝin en internan energion, tiel ke la surfaca temperaturo rapide altiĝas kaj atingas super la vaporiĝan temperaturon de la materialo, tiel ke la poluaĵoj estas apartigitaj de la surfaco de la materialo en la formo de vaporo. Selektiva vaporiĝo kutime okazas kiam la absorba rapideco de lasera lumo fare de surfacaj poluaĵoj estas signife pli alta ol tiu de la substrato. Tipa aplika kazo estas la purigado de malpuraĵo sur ŝtonaj surfacoj. Kiel montrite en la suba figuro, la poluaĵoj sur la surfaco de la ŝtono havas fortan absorbon de la lasero kaj estas rapide vaporigitaj. Kiam la poluaĵoj estas forigitaj kaj la lasero estas surradiita sur la ŝtonan surfacon, la absorbo estas malforta, pli da lasera energio estas disigita de la ŝtona surfaco, la temperaturŝanĝo de la ŝtona surfaco estas malgranda, kaj la ŝtona surfaco estas protektita kontraŭ difekto.
Tipa kemiaĵ-bazita procezo okazas kiam lasero en la ultraviola bendo estas uzata por purigi organikajn poluaĵojn, kio nomiĝas laserablacio. Ultraviolaj laseroj havas mallongajn ondolongojn kaj altan fotonenergion. Ekzemple, KrF-ekcimeraj laseroj havas ondolongon de 248 nm kaj fotonenergion tiel altan kiel 5 eV, kio estas 40 fojojn pli alta ol CO2 lasera fotona energio (0.12 eV). Tia alta fotona energio sufiĉas por detrui la molekulajn ligojn de organika materio, tiel ke CC, CH, CO, ktp. en organikaj poluaĵoj rompiĝas post absorbado de la fotona energio de la lasero, rezultante en piroliza gasigado kaj forigo de la surfaco.
Ŝoka Procezo
La ŝokprocezo estas serio de reakcioj okazantaj dum la interagado inter la lasero kaj la materialo, kaj poste ŝokondo formiĝas sur la surfaco de la materialo. Sub la ago de la ŝokondo, la surfacaj poluaĵoj disiĝas kaj fariĝas polvo aŭ derompaĵoj de la surfaco. Ekzistas multaj mekanismoj, kiuj kaŭzas ŝokondojn, inkluzive de plasmo, vaporo, kaj rapida termika ekspansio kaj kuntiriĝo. Uzante plasmajn ŝokondojn kiel ekzemplon, eblas koncize kompreni kiel la ŝokprocezo en lasera purigado forigas surfacajn poluaĵojn. Per la apliko de ultra-mallongaj pulsaj larĝoj (ns) kaj ultra-altaj pintaj potencoj (107⁷–1010⁷ W/cm²) laseroj, la surfaca temperaturo ankoraŭ akre altiĝos eĉ se la surfaco malpeze sorbas la laseron, atingante la vaporiĝan temperaturon tuj. Supre, la vaporo formiĝis super la surfaco de la materialo, kiel montrite en (a) en la sekva figuro. La temperaturo de la vaporo povas atingi 2⁷-104⁷ K, kio povas jonigi la vaporon mem aŭ la ĉirkaŭan aeron por formi plasmon. La plasmo malhelpos la laseron atingi la surfacon de la materialo, kaj la vaporiĝo de la surfaco de la materialo povas ĉesi, sed la plasmo daŭre sorbos la laseran energion, kaj la temperaturo daŭre altiĝos, formante lokalizitan staton de ultra-alta temperaturo kaj alta premo, kiu produktas tujan 105-1 kbar sur la surfaco de la materialo. La efiko iom post iom transdoniĝas al la interno de la materialo, kiel montrite en Figuroj (b) kaj (c) sube. Sub la ago de la ŝokondo, la surfacaj poluaĵoj estas rompitaj en etajn polvon, partiklojn aŭ fragmentojn. Kiam la lasero estas movita for de la surradiada pozicio, la plasmo malaperas kaj negativa premo estas generita loke, kaj la partikloj aŭ derompaĵoj de poluaĵoj estas forigitaj de la surfaco, kiel montrite en Figuro (d) sube.

Oscila Procezo
Sub la ago de mallongaj pulsoj, la varmiĝaj kaj malvarmiĝaj procezoj de la materialo estas ekstreme rapidaj. Ĉar malsamaj materialoj havas malsamajn termikaj ekspansiajn koeficientojn, sub la surradiado de mallongpulsa lasero, la surfacaj poluaĵoj kaj la substrato spertos altfrekvencan termikan ekspansion kaj kuntiriĝon de malsamaj gradoj, rezultante en oscilado, kaŭzante la senŝeliĝon de la poluaĵoj de la surfaco de la materialo. Dum ĉi tiu deskvamiĝa procezo, vaporiĝo de la materialo eble ne okazos, kaj plasmo eble ne estos generita. Anstataŭe, la ŝirforto formita ĉe la interfaco de la poluaĵo kaj la substrato sub la ago de oscilado detruas la ligon inter la poluaĵo kaj la substrato. Studoj montris, ke kiam la incida angulo de la lasero estas iomete pliigita, la kontakto inter la lasero kaj la partikla poluaĵo kaj la substrata interfaco povas esti pliigita, la sojlo de lasera purigado povas esti reduktita, la oscila efiko estas pli evidenta, kaj la puriga efikeco estas pli alta. Tamen, la incida angulo ne devus esti tro granda. Tro granda incida angulo reduktos la energidensecon agantan sur la surfaco de la materialo kaj malfortigos la purigan kapablon de la lasero.
Industriaj Aplikoj de Laserpurigiloj
Ŝimindustrio
La lasera purigilo povas realigi la senkontaktan purigadon de la ŝimo, kio estas tre sekura por la surfaco de la ŝimo, povas certigi ĝian precizecon, kaj povas purigi la submikronajn malpuraĵerojn, kiujn ne eblas forigi per tradiciaj purigmetodoj, por atingi vere senpoluan, efikan kaj altkvalitan purigadon.
Preciza Instrumenta Industrio
La industrio de precizaj maŝinoj ofte bezonas forigi esterojn kaj mineralajn oleojn uzatajn por lubrikado kaj korodrezisto de partoj, kutime kemie, kaj kemia purigado ofte lasas restaĵojn. Lasera deesterigo povas tute forigi esterojn kaj mineralajn oleojn sen difekti la surfacon de la partoj. La lasero antaŭenigas la eksplodeman gasigadon de la maldika oksida tavolo sur la surfaco de la parto por formi ŝokondon, kiu rezultas en la forigo de poluaĵoj anstataŭ mekanika interagado.
Fervoja industrio
Nuntempe, ĉiuj antaŭveldaj purigoj de reloj uzas muelajn radojn kaj abraziajn bendajn purigojn, kiuj kaŭzas gravajn damaĝojn al la substrato kaj gravajn restajn streĉojn, kaj konsumas multajn konsumaĵojn de mueliloj ĉiujare, kio estas multekosta kaj kaŭzas gravan polvopoluadon al la medio. Lasera purigado povas provizi altkvalitan kaj efikan verdan purigan teknologion por la produktado de altrapidaj fervojaj trakoj en mia lando, solvi la supre menciitajn problemojn, forigi veldajn difektojn kiel senjuntajn fervojajn truojn kaj grizajn makulojn, kaj plibonigi la stabilecon kaj sekurecon de la altrapida fervoja operacio en mia lando.
Aviada Industrio
La surfaco de la aviadilo bezonas esti repentrita post certa tempodaŭro, sed la originala malnova farbo bezonas esti tute forigita antaŭ pentrado. Kemia trempado/viŝado estas la ĉefa metodo por forigo de farbo en la aviada kampo. Ĉi tiu metodo rezultigas grandan kvanton da kemia helpa rubo, kaj estas neeble atingi lokan prizorgadon kaj forigon de farbo. Ĉi tiu procezo estas peza laborkvanto kaj damaĝa al la sano. Lasera purigado ebligas altkvalitan forigon de farbo sur aviadilhaŭtaj surfacoj kaj estas facile aŭtomatigita por produktado. Nuntempe, la lasera purigadoteknologio estis aplikita al la prizorgado de iuj altkvalitaj modeloj.
Ŝipa Industrio
Nuntempe, la antaŭprodukta purigado de ŝipoj ĉefe uzas la sabloblovan metodon. La sabloblova metodo kaŭzis gravan polvopoluadon al la ĉirkaŭa medio kaj estis iom post iom malpermesita, rezultante en la redukto aŭ eĉ ĉesigo de produktado fare de ŝipfabrikistoj. Lasera purigadoteknologio provizos verdan kaj senpoluan purigan solvon por kontraŭkoroda ŝprucado sur ŝipsurfacoj.
Armilaro
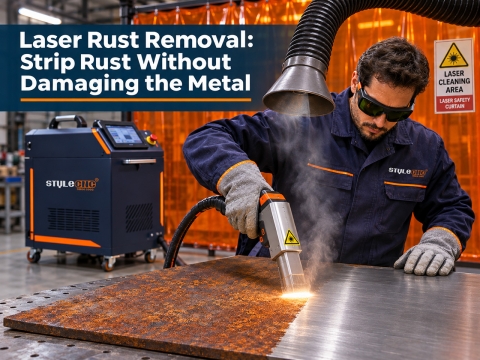
Lasera purigteknologio estas vaste uzata en armilprizorgado. La lasera purigsistemo povas forigi ruston kaj poluaĵojn efike kaj rapide, kaj povas elekti la purigan parton por realigi la aŭtomatigon de purigado. Uzante laseran purigadon, ne nur la pureco estas pli alta ol la kemia purigprocezo, sed ankaŭ preskaŭ ne difektas la surfacon de la objekto. Agordante malsamajn parametrojn, la lasera purigilo ankaŭ povas formi densan oksidan protektan filmon aŭ metalan fandan tavolon sur la surfaco de metalaj objektoj por plibonigi surfacan forton kaj korodreziston. La rubo forigita de la lasero baze ne poluas la medion, kaj ĝi ankaŭ povas esti funkciigita je longa distanco, kio efike reduktas la damaĝon al la sano de la funkciigisto.
Konstruaĵo Ekstero
Pli kaj pli da nubskrapuloj estas konstruataj, kaj la problemo de purigado de la eksteraj muroj de konstruaĵoj fariĝas pli kaj pli grava. La lasera purigsistemo bone purigas la eksterajn murojn de konstruaĵoj per optikaj fibroj. La solvo kun maksimuma longo de 70 metroj povas efike purigi diversajn poluaĵojn sur diversaj ŝtonoj, metaloj kaj vitro, kaj ĝia efikeco estas multe pli alta ol tiu de konvencia purigado. Ĝi ankaŭ povas forigi nigrajn makulojn kaj makulojn de diversaj ŝtonoj en konstruaĵoj. La purigtesto de la lasera purigsistemo sur konstruaĵoj kaj ŝtonmonumentoj montras, ke lasera purigado havas bonan efikon al protektado de la aspekto de antikvaj konstruaĵoj.
Elektronika Industrio
La elektronika industrio uzas laserojn por forigi oksidojn: La elektronika industrio postulas altprecizan senkontaminadon, kaj lasera senoksidigo estas aparte taŭga. Komponentaj stiftoj devas esti plene senoksidigitaj antaŭ ol luti la platon por certigi optimuman elektran kontakton, kaj la stiftoj ne devas esti difektitaj dum la senkontamina procezo. Lasera purigado povas plenumi la postulojn de uzo, kaj la efikeco estas tre alta, kaj nur unu lasera surradiado estas necesa por ĉiu pinglo.
Nuklea Elektrocentralo
Laseraj purigadsistemoj ankaŭ estas uzataj en la purigado de reaktoraj tuboj en nukleaj centraloj. Ili uzas optikan fibron por enkonduki altpotencan laseran radion en la reaktoron por rekte forigi radioaktivan polvon, kaj la purigita materialo estas facile purigebla. Kaj ĉar ĝi estas funkciigata de malproksime, la sekureco de la dungitaro povas esti garantiita.
resumo
La hodiaŭa progresinta fabrikada industrio fariĝis la komandanta kulmino de internacia konkurenco. Kiel progresinta sistemo en lasera fabrikado, laseraj purigiloj havas grandan potencialon por aplika valoro en industria disvolviĝo. La vigle disvolviĝanta lasera purigteknologio havas tre gravan strategian signifon por ekonomia kaj socia disvolviĝo.