Kio estas CNC-plasmotranĉilo kaj kiel ĝi funkcias?
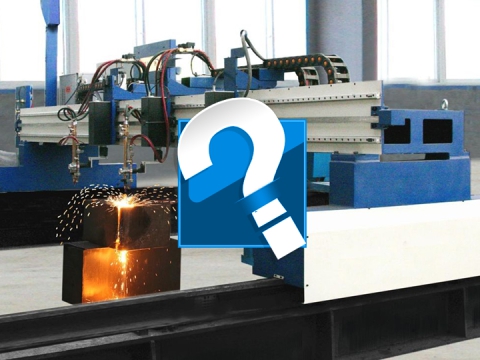
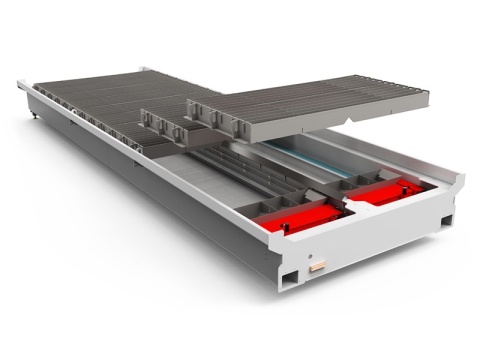
La kombinaĵo de plasma tranĉilo kaj CNC-regilo nomiĝas CNC-plasmotranĉmaŝino. La CNC-plasmotranĉilo kombinas simplan kaj facile uzeblan CNC-sistemon por jonigi la altrapidan aerfluon elĵetitan el la ajuto je alta temperaturo por formi elektrajn konduktilojn. Kiam la kurento trapasas, la konduktilo formas alttemperaturan plasmarkon, kaj la varmo de la arko igas la metalon ĉe la incizo de la laborpeco loke fandiĝi (kaj vaporiĝi), kaj la fandita metalo estas forigita per la povo de altrapida plasma aerfluo por formi prilaboran metodon de la incizo. La plilongigita kaj stabila plasmarko formita per ringoforma gasflua teknologio certigas glatan kaj ekonomian tranĉadon de iu ajn konduktiva metalo.
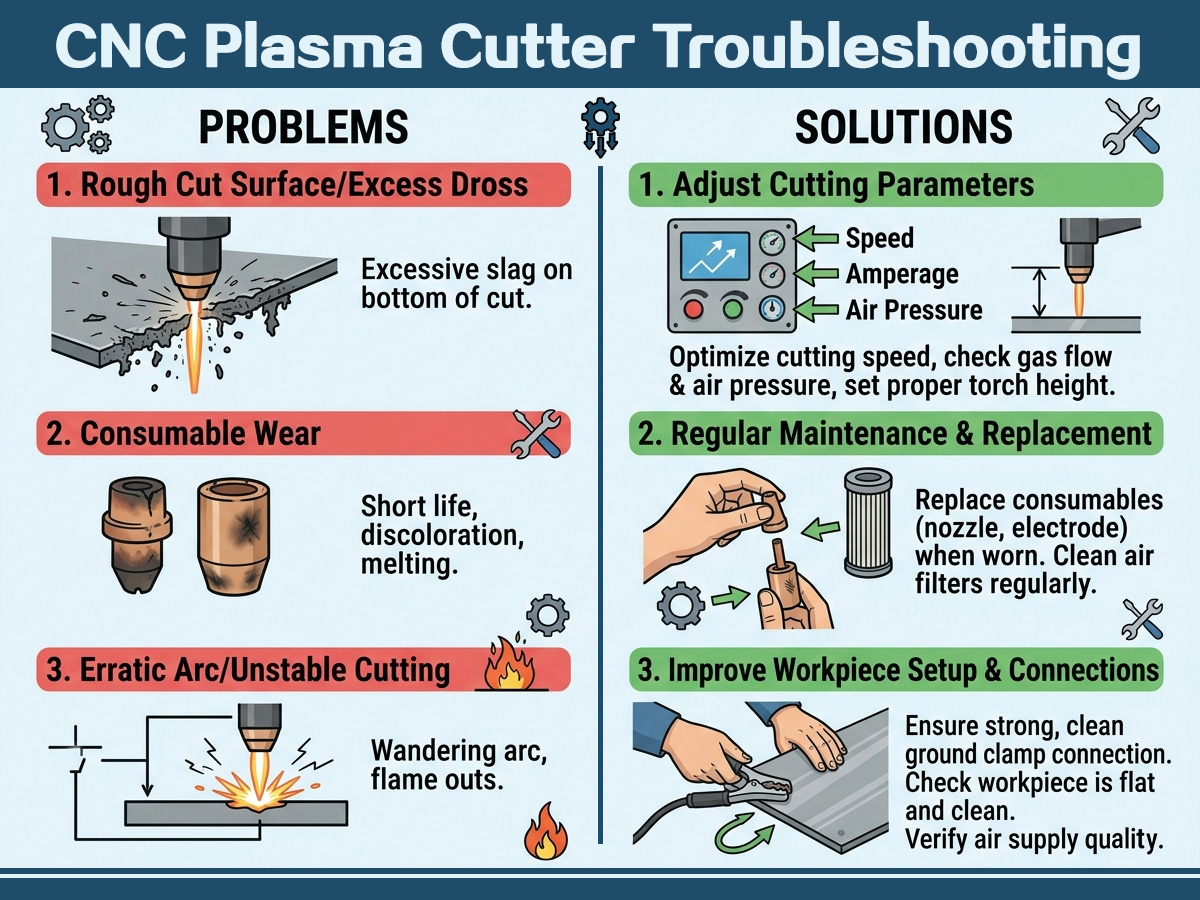
Problemoj kaj Solvoj
Dum la funkciigo de la CNC-plasmotranĉilo, vi renkontos diversajn paneojn. Antaŭ problemoj, la funkciigisto unue devas resti trankvila, analizi la kaŭzojn de la paneoj kune kun la simptomoj de la problemoj, kaj trovi solvojn por solvi ilin.
Laboraerpremo tro malalta.
Kiam la plasmotranĉilo funkcias, se la laboraerpremo estas multe pli malalta ol la aerpremo postulita de la manlibro, tio signifas, ke la elĵeta rapido de la plasmarko malfortiĝas, kaj la eniga aerfluo estas malpli ol la postulata valoro. Tiam, alt-energia, alt-rapida plasmarko ne povas formiĝi. Rezulte, la inciza kvalito estas malbona, la incizo ne penetriĝas, kaj la incizo akumuliĝas. La kialoj de nesufiĉa aerpremo estas: nesufiĉa aera enigo de la aerkunpremilo. La premreguligo de la aerreguliga valvo de la tranĉilo estas tro malalta, estas oleopoluado en la solenoida valvo, kaj la aervojo ne estas glata. Tial necesas kontroli ĉi tiujn aspektojn unu post unu, kaj trovi problemojn kaj plibonigi ilin ĝustatempe.
La laboraerpremo tro alta.
Se la eniga aerpremo estas tro alta, post la formado de la plasmarko, la troa aerfluo forblovos la koncentritan arkkolumnon, disigos la energion de la arkkolumno, kaj malfortigos la tranĉan forton de la plasmarko. La ĉefaj kialoj estas: neĝusta alĝustigo de la eniga aero, troa alĝustigo de la aerfiltrila premredukta valvo aŭ paneo de la aerfiltrila premredukta valvo.
Neĝusta instalado de eluzantaj partoj kiel ekzemple elektrodaj ajutoj.
La elektroda ajuto estas surfadenigita kaj devas esti ŝraŭbita en sian lokon. Malĝusta instalado de la ajuto, ekzemple la ŝraŭba fadeno ne estas streĉita, kaj la kirloflua ringo ne estas instalita ĝuste, kaŭzos malstabilan tranĉadon kaj tro rapidan difekton al la eluziĝantaj partoj.
La eniga alterna tensio estas tro malalta.
Antaŭ la komisiado kaj uzado, kontrolu ĉu la elektra reto konektita al la plasmotranĉmaŝino havas sufiĉan ŝarĝkapaciton kaj ĉu la specifoj de la elektra ŝnuro plenumas la postulojn. La installoko de la plasmotranĉmaŝino estu malproksime de grandaj elektraj ekipaĵoj kaj lokoj kun oftaj elektraj interferoj.
Malbona kontakto inter la terdrato kaj la laborpeco.
Terkonekto estas esenca preparo antaŭ tranĉado. Se neniu speciala terkonektilo estas uzata, ekzistas izolado sur la surfaco de la laborpeco, kaj longdaŭra uzado de la terkonektodrato kun grava maljuniĝo kaŭzos malbonan kontakton inter la terkonektodrato kaj la laborpeco.
Tranĉrapideco kaj vertikaleco de la torĉtenilo.
La tranĉrapido devus esti rapida aŭ malrapida, laŭ malsamaj materialoj kaj dikecoj, kaj la kurenta grandeco devus esti konsekvenca. Tro rapida aŭ tro malrapida kaŭzos malebenan tranĉsurfacon kaj ŝlimon sur la supraj kaj malsupraj randoj. Krome, la tranĉtorĉo ne estas tenata vertikale, kaj la ŝprucita plasmarko ankaŭ estas ŝprucita oblikve, kio ankaŭ kaŭzos deklivon de la tranĉsurfaco.
troubleshooting
| Problemoj | Kaŭzo de Problemo | solvoj |
| Ŝaltu la gastiganton "ŝaltilon", la ŝaltilo ne lumiĝas | 1. La "Potenca Indikilo" estas rompita | anstataŭi |
| 2. 2A Fuzeo estas difektita | anstataŭi | |
| 3. neniu enigo 3-faza 380V tensio | Revizio | |
| 4. enigo 380V 3-faza tensio fazperdo. "Manko de fazindikilo" lumo | Uzu multmezurilon por mezuri 3-fazan tension se ĝi plenumas la postulojn | |
| 5. potenco kaj tiel plu | anstataŭi | |
| 6. malbona kontrolpanelo aŭ gastiganto | Revizio | |
| Post kiam la eniga trifaza potenco estas ŝaltita, la ventolilo ne turniĝas, sed la "Potenca Indikilo" lumiĝas | 1. eniga 3-faza potenca fazperdo | Konstrumateriala aliro kun la tabelo 1.4 |
| 2. la ventolilo foriras blokita de fremdaj korpoj | Forigu fremdan korpon | |
| 3. la ŝtopilo de la ventolilo estas loza | Reenmeti | |
| 4. Ventolkonduktilo malŝaltita | Revizio | |
| 5. la ventolilo estas difektita | Anstataŭigi aŭ revizii | |
| Ŝaltu la 3-fazan enigan potencon, la indikilo de potenco lumiĝas, la rotacio de la ventolilo estas normala, sed malfermu la ŝaltilon "testa gaso", la torĉa ajuto sen aerfluo | 1. neniu enigo de premaero | Prizorgado de gasprovizo kaj gasdukto |
| 2. la malekvilibro de la "aerfiltrila premoregulilo" montras malekvilibron, la premomezurilo montras nulon. "Subpremo" indikas ruĝan lumon. | Reĝustigu la premon. Metodo: turnu dekstrume la manradon de la "aerfiltrila premreduktilo" por pliigi, alie malpliigu. | |
| 3. "testgaso" malbona lumo | anstataŭi | |
| 4. la gastiganta elektromagneta valvo estas difektita | Revizio aŭ anstataŭigo | |
| 5. gasdukto likas aŭ kurta cirkvito | Revizio | |
| Ŝaltu la ŝaltilon "testgaso", la ajuto havas aerfluon, kiam la lumo "tranĉita" fermiĝas, la torĉŝaltilo estas fermita, sed nek la aerŝpruco nek la gastiga programo funkcias | 1. torĉŝaltilo rompita aŭ rompita ŝaltillinio | Anstataŭigi aŭ revizii |
| 2. la ŝaltilo "tranĉi" estas difektita | anstataŭi | |
| 3. la difekto de la gastiga kontrola cirkvitplato | Revizio | |
| 4. la gastiga kontroltransformilo aŭ rilataj linioj aŭ komponantoj difektitaj | Revizio | |
| 5. la gastiganto pro manko de premo super temperaturo kaj aliaj kialoj en la protekta malfunkcitempo | Ĝis la aerpremo revenis al normaleco aŭ la temperaturo de la gastiganto revenis al normaleco post sia reveno al normaleco | |
| 6. Akvomalvarmigita tranĉtorĉo ekipita per akvomalvarmiga sistemo ne funkcias ĝuste, aŭ mankas akvo en la tanko, kaŭzante mankon de premo, tiel ke la gastiganto estas en protektita stato | Kontrolu kaj solvu, se la premo de la akvo de la krano estas pliigita, la akvopremo devus esti pliigita | |
| Ŝaltu la torĉŝaltilon kun aerfluo en la ajuto sed nek "supren" nek "supren" interrompo | 1. eniga 3-faza potenca fazperdo | Revizio |
| 2. aerpremo malpli ol 0.45Mpa | Adaptu al normaleco per la metodo priskribita en Tabelo 3.2 | |
| 3. la enira aerfluo estas tro malgranda | Pliigu la enigan aerfluon je 300L/min | |
| 4. "tranĉita la tero" ĉuko kaj laborpeco malbone konduktiva aŭ "tranĉita terdrato" drato rompita | Krampo aŭ serva konduktilo denove | |
| 5. elektrodo de la ajuto de la torĉo aŭ aliaj partoj difektitaj | Anstataŭigo de novaj partoj | |
| 6. la tranĉmetodo ne estas ĝusta | La torĉa ajuto estu metita sur la komencan punkton de la tranĉado de la laborpeco antaŭ ol ŝalti la torĉan ŝaltilon. | |
| 7. malferma cirkvito de la kablo de la torĉo | Uzu la multmezurilan dosieron R * 10 por mezuri la vojon inter la konduktiva parto de la gastiga "elira interfaco" kaj la torĉa elektrodo, alie la surfaca kablo estas rompita. | |
| 8. la sparkinterspaco de la gastiga "FD" estas tro granda aŭ mallonga cirkvito | Reĝustigu la interspacon de la volframa stango estas ĉirkaŭ 0.5mm-0.8mm, se la Departemento de volframa stangostrukturo, la 2 breĉoj sumiĝas egale al 0.5mm-0.8mm | |
| 9. la gastiganta parto de la linio aŭ komponenta difekto, kiel ekzemple premregilo | Revizio | |
| 10, la malordoj aŭ difektoj de la gastiga kontroltabulo | Revizio aŭ anstataŭigo | |
| 11. torĉdamaĝo | Uzu multmezurilon R * 10K por elektrodo de torĉo kun ekstera fadeno M32 aŭ M35, kiu devus esti proksima al ∽ ĝis centoj da K. Se la rezisto estas tro malgranda (ekzemple kelkaj Ka, kelkaj Ω), ĝi indikas difekton aŭ humidecon. Post lavado kaj sekigado, mezuradoj devas esti faritaj por konfirmi la difekton. | |
| Kontakto povas esti tranĉita, sed nekontakto ne povas esti tranĉita, la eksperimenta ne-transdona arko ne-sparkanta ajuto | 1.15A fuzeo fuzeo malferma cirkvito | anstataŭi |
| 2. "aerfiltrila premoreduktilo" indikas, ke la valoro estas tro alta | Adaptu laŭ la metodo montrita en Tabelo 3.2 | |
| 3. Difektitaj ajuto de la torĉa elektrodo aŭ aliaj partoj | anstataŭi | |
| 4. torĉo malseka, la humideco de la premaero estas tro granda | La torĉo estas sekigita kaj la prema aero estas sekigita kaj poste enigita en la maŝinon | |
| 5. "interfaco de pilotarko" por tranĉi la draton inter la torĉo kaj malfermi | Uzu la multmezurilan dosieron R * 10 por mezuri la terminalon "pilotarkan interfacon" kaj la metala torĉo-tranĉilo devus pasi | |
| 6. difekto de tranĉtorĉo | La inspekta metodo estas la sama kiel en ĉi tiu tabelo 5.11 | |
| Ŝaltilo por elekti la dikecon de tranĉado metita en dosiero povas esti tranĉita, sed la alia dosiero ne funkcias | 1. tranĉita dika ŝaltilo aŭ drato-elekto malbona | anstataŭi |
| 2. unu el la gastigaj AC-kontaktiloj CJ1 aŭ CJ2 difektiĝas | Anstataŭigi aŭ ripari | |
| 3. rektifilo ĉefa transformilo B1 difektita aŭ rilata drato malfermita cirkvito | servo | |
| Elektra arko malstabila ĉe la laboro | 1. la premo estas tro malalta aŭ tro alta | Reĝustigo, metodo vidu tabelon 3.2 |
| 2. brulanta torĉo aŭ elektrodo | anstataŭi | |
| 3. la eniga alterna tensio estas tro malalta | Adaptu la enigan alternan tension | |
| 4. "tranĉi la teron" kaj malbona laboro inter la konduktivaj | Konektita ĝuste | |
| 5. tranĉado moviĝanta malrapide | Adaptu la rapidon de movado | |
| 6. la sparkgeneratoro ne povas aŭtomate rompi arkon | Normale, la elĵeta tempo de la sparkgeneratoro por malfermi la torĉŝaltilon devus esti 0.5-1 sekundoj, kaj poste ĝi aŭtomate haltas, alie, se la cirkvitplato perturbiĝas; se la cirkvito aŭ komponanto paneas, necesas revizio. | |
| 7. la koncernaj komponantoj en la gastiganto ne funkcias ĝuste | Revizio | |
| Plasmotranĉa dikeco ĝis taksita indikilo | 1. enigu 3-fazan tension ĝis 380V | Adaptu la enigan tension |
| 2. la enira potenco estas tro malgranda, la tranĉpremo falas tro multe | Devus pliigi la enigan kapaciton | |
| 3. enigu la premon de la premo de la aero estas tro malalta aŭ tro alta | Adaptu ĝis 0.4Mpa, la metodo vidu Tabelon 3.2 | |
| 4. Se la fluo de premaero estas tro malgranda, la laborpremmezurilo montras, ke la valoro falis de normala al ĉirkaŭ 0.3Mpa, ĉesu labori kaj malŝaltu la ŝaltilon, la premo tuj revenos al normala stato. | Plus la enigita premaera fluo ĝis 300L/min; se la sistemo baziĝas sur tubtruo tro malgranda, ĝi devus esti pli granda ol φ8mm bortruo en la dukto | |
| 5. "selektado de tranĉdikeco" ŝalti la ilaron elektitan malkonvene | Interŝanĝo al "luksa" | |
| 6. tranĉrapideco tro rapida | Malrapidigu la tranĉrapidon | |
| 7. la labormaterialo ne kongruas kun Tabelo 2 | Alĝustigo parametroj | |
| 8. la truo de la ŝprucigilo brulis | Adaptu la novan ajuton | |
| 9. la elektrodo brulis | anstataŭi | |
| 10. la modelo de la ajuto estas malĝusta | Adaptu la ĝustan tipon de ajuto | |
| 11. aersistemo aŭ kablo de la torĉo difektiĝas pro elfluo, tiam la fluo de la ajuto signife reduktiĝis | Ripari aŭ anstataŭigi | |
| Tranĉita materiala biaso | 1. la elektrodo de la ajuto estas difektita | anstataŭi |
| 2. la muntpozicio de la ajuto-elektrodo estas malsama akso | Reinstalu ĝuste | |
| 3. tranĉado tro rapida | Konvena malrapidiĝo | |
| 4. la akso de la ajutilo kaj la ebeno de la laborpeco ne estas vertikalaj | Adaptu kaj solvu | |
| Tranĉado tro larĝa, malbonkvalita incizo | 1. la tranĉrapido estas tro malrapida | Adaptu la rapidon |
| 2. la ŝprucigilo, la elektrodo brulis | ĝisdatigita | |
| 3. la labormaterialo, dikeco kaj la ŝaltilo "elekto de tranĉita diko" ne kongruas | Riparas | |
| 4. la modelo de la ŝprucigilo ne estas ĝusta, la truo estas tro granda | Anstataŭigu la ĝustan tipon de ajuto | |
| Elĉerpiĝo de la torĉo por plasma tranĉado | 1. la metala prema ĉapo ne estas kunpremita | Kutime anstataŭigi la elektrodan ajuton devas esti tuj kunpremita |
| 2. malfiksaj konduktivaj juntoj de la tranĉtorĉo, rompita kablotrakeo, akvomalvarmigita torĉa interfaco elfluanta | Kontrolu kaj solvu ĝustatempe | |
| 3. torĉaj juntoj malbona izolado | Devus certigi, ke la izolado ĉe la kuniĝo de bona | |
| 4. la ceramika protekta kovrilo de la torĉo estas difektita, sed ne tuj anstataŭigita | Devus esti tuj anstataŭigita | |
| 5. kunpremita aero en troa akvo | Ĝustatempa eligo de "aerfiltrila premreduktilo" en la akvo, se la humideco de la premaero estas pli alta. | |
| 6. bototranĉado, malĝusta modelo de torĉo | Paralela tranĉado devus elekti akvomalvarmigitan tranĉtorĉon, aermalvarmigita tranĉtorĉo portas la kapaciton estas tro malgranda, ne uzebla | |
| 7. la elektrodo ne estas anstataŭigita post brulado | Elektroda brulado devus esti senprokraste ĝisdatigita | |
| 8. akvomalvarmigita torĉo funkcianta akvosistemo ne estas normala aŭ la ĉirkaŭa temperaturo estas tro malalta, la interfaca elfluo | Kontrolu kaj solvu, kaj ne povas funkcii en frosta temperaturo | |
| Rektifikaj diodoj D1-D6 ofte bruliĝas | 1. la nova dioda inversa tensio estas tro malalta | Inversa tensio-eltenivo > 1200V diodo devus esti elektita |
| 2. C101-C103; C104; C106 aŭ R101; R102 en unu aŭ kelkaj difektoj | anstataŭi | |
| 3. rektifilo-transformilo B1 estas difektita | Anstataŭigi aŭ ripari | |
| 4. Plasmotranĉa torĉo estas difektita | Forigu la torĉon de la ĉefa unuo, per multmezurilo R * 10K-lima mezurelektrodo kaj la ekstera fadeno de la torĉo M32 aŭ M35. La rezistanco devus esti proksima al ∽, se sub dekoj da K, ĝi estas difektita. |
singardoj
Kiam oni uzas CNC-plasmotranĉilon, la tranĉkvalito estas malstabila, kaj la eluziĝantaj partoj estas ofte anstataŭigitaj. Oni trovas, ke la funkciado de la uzanto ne estas sufiĉe normigita dum la funkciado, kaj samtempe li ne sufiĉe atentas iujn detalojn. Resumis kelkajn konsilojn por la ĉiutaga uzo de CNC-plasmotranĉmaŝinoj, esperante alporti al vi komforton:
La tranĉado devas komenciĝi de la rando.
Kiam eble, komencu tranĉi de la rando, anstataŭ trui la tranĉon. Uzi la randon kiel deirpunkton plilongigos la vivon de la konsumeblaĵo, la ĝusta maniero estas celi la ajuton rekte al la rando de la laborpeco antaŭ ol komenci la plasmarkon.
Reduktu nenecesan "arĉan (aŭ pilotadan)" tempon.
Kaj la ajuto kaj la elektrodo konsumiĝas tre rapide kiam oni komencas la arkon, kaj la torĉo devus esti metita ene de irdistanco de la tranĉanta metalo antaŭ ol komenci.
Ne troŝarĝu la ŝprucigilon.
Troŝarĝo de la ŝprucigilo (tio estas, supero de la funkcianta kurento de la ŝprucigilo) kaŭzos rapidan paneon de la ŝprucigilo. La kurentintenseco devus esti 95% de la funkcianta kurento de la ŝprucigilo. Ekzemple: la amperaĝo de 100A-ŝprucigilo devus esti agordita al 95A.
Uzu akcepteblan tranĉdistancon.
Laŭ la postuloj de la instrukcia manlibro, oni adoptas akcepteblan tranĉdistancon. La tranĉdistanco estas la distanco inter la tranĉa ajuto kaj la surfaco de la laborpeco. Dum truado, provu uzi distancon duoble pli grandan ol la normala tranĉdistanco aŭ la maksimuman h8, kiun povas transdoni la plasmarko.
La dikeco de la truado devas esti ene de la permesita intervalo de la maŝinsistemo.
La tranĉmaŝino ne povas trapiki la ŝtalplaton, kiu superas la labordikecon. La kutima trapika dikeco estas 1/2 de la normala tranĉdikeco. Provu teni la torĉon kaj konsumaĵojn puraj. Ĉia malpuraĵo sur la torĉo kaj konsumaĵoj multe influos la plasmofunkcion de la sistemo. Kiam vi anstataŭigas konsumaĵojn, metu ilin sur puran flanelan tukon, ofte kontrolu la konektan ripon de la torĉo, kaj purigu la elektrodan kontaktan surfacon kaj ajuton per hidrogena peroksida purigilo.
Problemoj kaj Solvoj de CNC-Plasmotranĉilo: 10 Oftaj Demandoj
1. Kial mia CNC-plasmotranĉilo produktas troan skorion sur la malsupra rando?
Malsupra skorio rezultas de malĝusta vojaĝrapido. Malrapida tranĉado kreas molan skorion; rapida tranĉado produktas malmolan skorion bezonantan mueladon. Adaptu la rapidon en 10% pliigoj de via gvidilo por plasma tranĉilo tranĉdiagramo.
2. Kio kaŭzas, ke mia plasmotorĉo perdas arkon meze de tranĉo?
Perdo de arko estas tipe kaŭzita de nesufiĉa aerpremo, malbona terkonekto, aŭ poluita platsurfaco. Certigu, ke viaj krampokontaktoj estas puraj nuda metalo kaj kontrolu konstantan aerliveron sur via CNC-plasma tranĉtablo.
3. Kiel mi povas malhelpi maldikan ladon misformiĝi dum plasmotranĉado?
Uzu la plej malaltan amperecon atingante plenan penetron, maksimumigu la vojaĝrapidecon, kaj sekvencu tranĉojn por permesi malvarmigon inter apudaj vojoj. A plasma akvonivelo draste reduktas varpigadon sur materialo pli maldika ol 16-kalibro.
4. Kial miaj plasmotranĉitaj truoj estas konusformaj kaj okazantaj?
Ŝlosu vian THC ĉe la rekomendita tranĉo h8 por truoj sub unu colo kaj reduktu vojaĝrapidecon al 60% de perimetra rapido. Tio permesas al la malantaŭa rando de la arko atingi ĝin, produktante pli cilindrajn truojn.
5. Kiom ofte mi devus anstataŭigi plasmokonsumeblajn akcesoraĵojn?
Anstataŭigu ajutojn kaj elektrodojn kiam vi rimarkas pligrandigitan orificon, krateradon de elektrodoj, vagadon de arko aŭ pliigitan skorion. Freŝaj konsumaĵoj solvas pli da tranĉproblemoj ol iu ajn alia ŝanĝo. Sekvu horaro de bontenado de plasmotranĉilo al traka eluziĝo.
6. Kio kaŭzas malkonsekvencajn bevelajn angulojn sur plasmo-tranĉitaj randoj?
Difektita aŭ eluzita ajuta orifico interrompas la arkan simetrion kaj kreas neegalan angulecon. Konservu la tranĉon h8 ene de ±0.010 coloj kaj kontrolu, ke via kirla ringo kaj ŝirma ĉapo sidas ĝuste por kohera... precizeco de plasma tranĉado.
7. Ĉu humideco en mia premaero povas influi la kvaliton de plasmotranĉado?
Jes. Humido interrompas jonigon ene de la torĉo, kaŭzante arkan malstabilecon kaj pli rapidan eluziĝon de konsumeblaj materialoj. Instalu fridigitan aersekigilon kaj kunfaligan filtrilon antaŭ la tranĉilo.
8. Kial mia THC plonĝas la torĉon en la laborpecon ĉe anguloj?
Kiam la maŝino malakceliĝas ĉe anguloj, arka tensio ŝanĝiĝas kaj la THC mislegas la distancdistancon. Agordu vian regilon por malŝalti THC dum malrapidiĝoj laŭ via... Manlibro pri funkciado de CNC-plasmotranĉilo por kontraŭplonĝaj agordoj.
9. Ĉu mi povas uzi porteblan plasmotorĉon sur mia CNC-plasmotablo?
Manaj torĉoj havas noĉitajn ajutojn, kiuj ŝtopiĝas dum mekanizita operacio. Maŝintorĉo kun plata ajuto estas esenca por CNC-uzo. Komparu porteblaj kontraŭ CNC-plasmotranĉiloj antaŭ la agordo.
10. Kiom kostas CNC-plasmotranĉa sistemo por malgranda metiejo?
Ŝatokup-nivelaj 4×4 tabloj komenciĝas ĉirkaŭ $5,000–8 000 usonaj dolaroj, dum produktadsistemoj varias $15 000–50 000+ usonaj dolaroj. Buĝeto por konsumaĵoj kaj CAM-programaro.